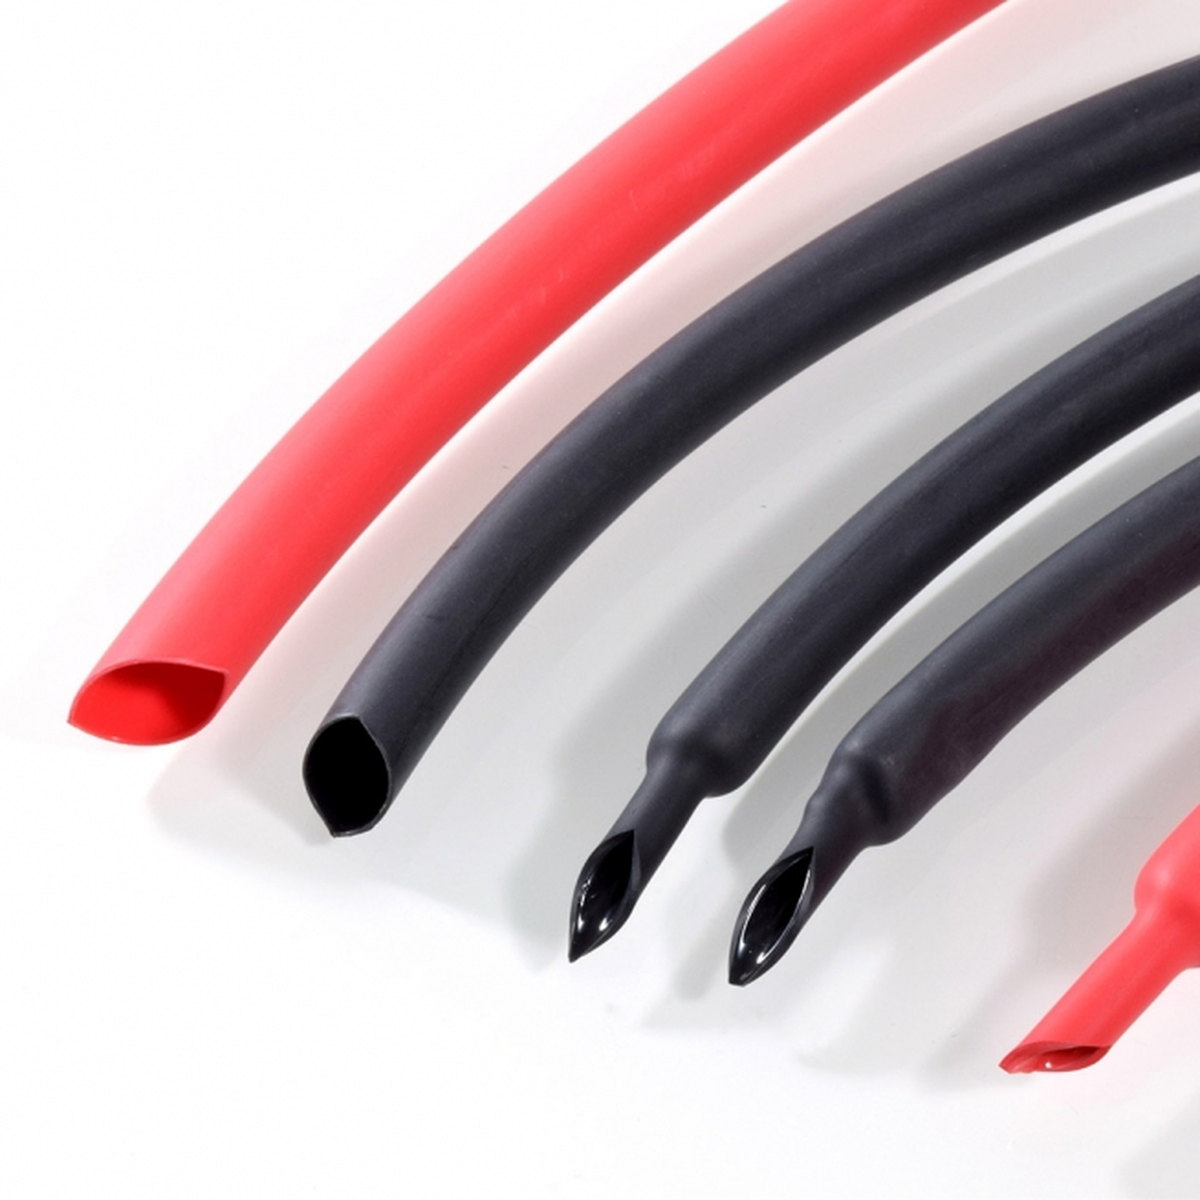
El ajuste final de un tubo retráctil por calor después de la contracción se determina mediante múltiples factores interconectados que influyen directamente en la eficacia con la que protege cables, conectores y componentes eléctricos. Comprender estos factores es esencial para ingenieros, profesionales de mantenimiento y equipos de compras que confían en los tubos termocontraíbles para la protección a largo plazo de cables y el aislamiento eléctrico. La calidad del ajuste final afecta no solo la apariencia estética, sino también el rendimiento funcional, la durabilidad y la fiabilidad de todo el conjunto de cables.
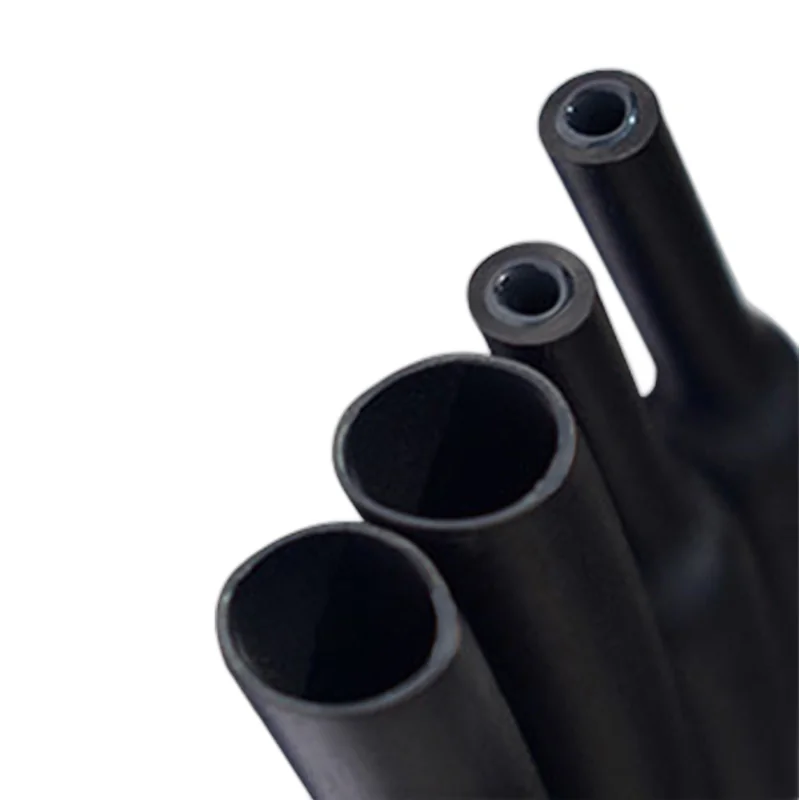
Una aplicación adecuada de tubo termoretráctil garantiza un aislamiento eléctrico constante, sella la humedad y los contaminantes, y mantiene la integridad estructural bajo esfuerzos térmicos y mecánicos. El ajuste final depende de cómo se contrae el material durante el proceso de calentamiento, lo cual está determinado por su composición física, el método de aplicación, la intensidad de la fuente de calor y la geometría del componente que se protege. Un ajuste deficiente puede provocar huecos, arrugas, sellado insuficiente o deformación permanente, lo que compromete la protección del cable y acorta su vida útil.
Composición del material y relación de retracción
Tipo de polímero y elasticidad
El polímero base utilizado en los tubos termoretráctiles controla directamente su respuesta al estímulo térmico. La mayoría de los tubos termoretráctiles comerciales se fabrican a partir de poliolefina reticulada, fluoropolímero, caucho de silicona u otros elastómeros diseñados. Cada material presenta distintas características de elasticidad, velocidad de recuperación y tensión residual tras la retracción. Por ejemplo, la poliolefina reticulada ofrece excelentes propiedades de aislamiento eléctrico y un rendimiento de retracción constante, mientras que los fluoropolímeros brindan una resistencia química y térmica superior para aplicaciones exigentes.
Relación de retracción y diámetro inicial
La relación de contracción de los tubos termocontraíbles, que normalmente varía entre 2:1 y 6:1, determina en qué medida se reduce el diámetro durante el calentamiento. Un tubo termocontraíble con relación de contracción 3:1 puede reducir su diámetro desde 12 milímetros hasta aproximadamente 4 milímetros al calentarse completamente. La relación de contracción seleccionada debe coincidir con el diámetro del cable o componente para garantizar un ajuste final adecuado. Si la relación de contracción es demasiado elevada, el tubo termocontraíble podría ejercer una tensión circunferencial excesiva y provocar arrugas permanentes o deformaciones. Si la relación es demasiado conservadora, pueden aparecer huecos y un ajuste flojo, lo que permitiría la entrada de humedad y reduciría la eficacia del aislamiento eléctrico.
Método de aplicación de calor y control de temperatura
Selección de la fuente de calor
El método utilizado para aplicar calor —ya sea con una pistola de calor, un horno de aire caliente, una máquina de unión térmica o una inmersión en agua caliente— afecta significativamente la uniformidad y la velocidad del proceso de retracción. Las pistolas de calor proporcionan un calentamiento dirigido y localizado, y son comunes en aplicaciones in situ y trabajos de reparación, pero requieren habilidad del operador para mantener una temperatura constante y evitar sobrecalentamientos locales. En las aplicaciones industriales de tubos termorretráctiles, suelen emplearse hornos de convección u otras máquinas térmicas especializadas que distribuyen el calor de forma uniforme sobre todo el componente, logrando un ajuste final más uniforme y una mayor repetibilidad.
Rampa de temperatura y tiempo de permanencia
La velocidad a la que aumenta la temperatura durante el calentamiento afecta la suavidad con la que el tubo termorretráctil se contrae alrededor del sustrato. Un aumento rápido de la temperatura puede provocar una retracción irregular, atrapando bolsas de aire y generando arrugas en la superficie final. Un calentamiento gradual y controlado permite que el material se contraiga de forma uniforme y se adapte con precisión a la geometría subyacente. El tiempo de permanencia —es decir, la duración durante la cual el material se mantiene a la temperatura máxima— permite que las tensiones internas se relajen y garantiza una retracción completa. Las especificaciones industriales suelen definir perfiles de temperatura específicos, como alcanzar 120 grados Celsius y mantener esa temperatura durante 10 a 20 segundos, para lograr una calidad constante en el ajuste final.
Geometría del cable y preparación de la superficie
Forma y lisura del sustrato
La forma y el estado superficial del cable o componente que se va a proteger influyen directamente en la capacidad de la tubería termocontraíble para adaptarse durante la contracción. Los cables lisos y cilíndricos permiten que la tubería termocontraíble se contraiga de manera uniforme, con mínimas arrugas. Las formas irregulares, como conjuntos de conectores, uniones soldadas o diámetros escalonados, generan restricciones mecánicas que pueden provocar zonas flojas, acumulaciones o tensión desigual en el ajuste final. Limpiar previamente la superficie del cable para eliminar polvo, aceites o corrosión mejora la adherencia y evita que la tubería termocontraíble se deslice durante la contracción térmica.
Uso de tubería con revestimiento adhesivo para un ajuste mejorado
El tubo termoretráctil con adhesivo incorporado incluye una capa adhesiva activada térmicamente que se funde durante el calentamiento, creando una unión permanente con la superficie subyacente. Este diseño mejora notablemente el ajuste final, especialmente en geometrías irregulares o componentes móviles. El adhesivo rellena microespacios, evita deslizamientos y crea un sellado hermético para una excelente aislación eléctrica y protección ambiental. El tubo termoretráctil con adhesivo está ampliamente especificado en las industrias aeroespacial, automotriz y marina, donde la protección de cables debe resistir vibraciones, ciclos térmicos y condiciones ambientales severas. La capa adhesiva también evita arrugas y garantiza un ajuste firme al sustrato, incluso durante el enfriamiento.
Control de Calidad y Verificación de Rendimiento
Inspección visual y verificación dimensional
La calidad final del ajuste se evalúa inicialmente mediante inspección visual para verificar la uniformidad, la ausencia de arrugas y la cobertura adecuada del componente subyacente. Las comprobaciones dimensionales con calibradores o medidores confirman que el diámetro exterior final coincide con la especificación y que el espesor de la pared permanece constante. Para aplicaciones críticas en aislamiento eléctrico, las pruebas funcionales —como las pruebas de rigidez dieléctrica, las verificaciones de continuidad y la validación mediante ciclos térmicos— garantizan que el tubo termorretráctil ofrece la protección prevista y cumple con los estándares reglamentarios.
Pruebas térmicas y ambientales
La durabilidad del ajuste final se verifica mediante ciclos térmicos acelerados, exposición a la humedad y ensayos de resistencia química. La tubería termoretráctil sometida a extremos repetidos de temperatura debe mantener su sellado y adherencia sin agrietarse, deslaminarse ni perder aislamiento eléctrico. Los ensayos de niebla salina y los protocolos de exposición a la humedad confirman que la protección de los cables sigue siendo eficaz en entornos corrosivos. Estos protocolos de validación garantizan que la tubería termoretráctil ofrecerá un rendimiento a largo plazo durante toda la vida útil prevista del conjunto de cables.
Preguntas frecuentes
¿Qué tubería termoretráctil con relación de retracción debo elegir para lograr un ajuste final óptimo?
Seleccione una relación de contracción que coincida con el diámetro de su cable, dejando un pequeño margen de seguridad. Una relación de contracción de 3:1 o 4:1 funciona bien en la mayoría de las aplicaciones industriales, reduciendo el diámetro desde su valor inicial hasta el final con tensión mínima excesiva. Consulte siempre las directrices de aplicación y verifique las dimensiones finales tras la contracción para confirmar un ajuste adecuado final que garantice un rendimiento óptimo de aislamiento eléctrico.
¿Cómo mejora la tubería termocontraíble con adhesivo el ajuste final comparada con la tubería estándar?
La tubería termocontraíble con adhesivo forma un enlace químico durante el calentamiento, lo que evita deslizamientos y rellena las irregularidades superficiales para lograr un ajuste final más estrecho y uniforme. Esto resulta especialmente valioso en geometrías de componentes irregulares, conectores escalonados o cables sometidos a vibración. Además, la capa adhesiva mejora la capacidad de sellado, ofreciendo una protección superior del cable.
¿Cuál es el perfil de temperatura ideal para lograr un ajuste final consistente en las tuberías termocontraíbles?
La mayoría de las aplicaciones industriales especifican un calentamiento gradual hasta 120–150 grados Celsius, según el material, con un tiempo de permanencia de 10–20 segundos para permitir la contracción térmica completa y la relajación de tensiones. Evite picos rápidos de temperatura que provoquen una contracción irregular y arrugas. Siempre siga las recomendaciones del fabricante para el producto específico de tubo termoretráctil que se esté utilizando.
 EN