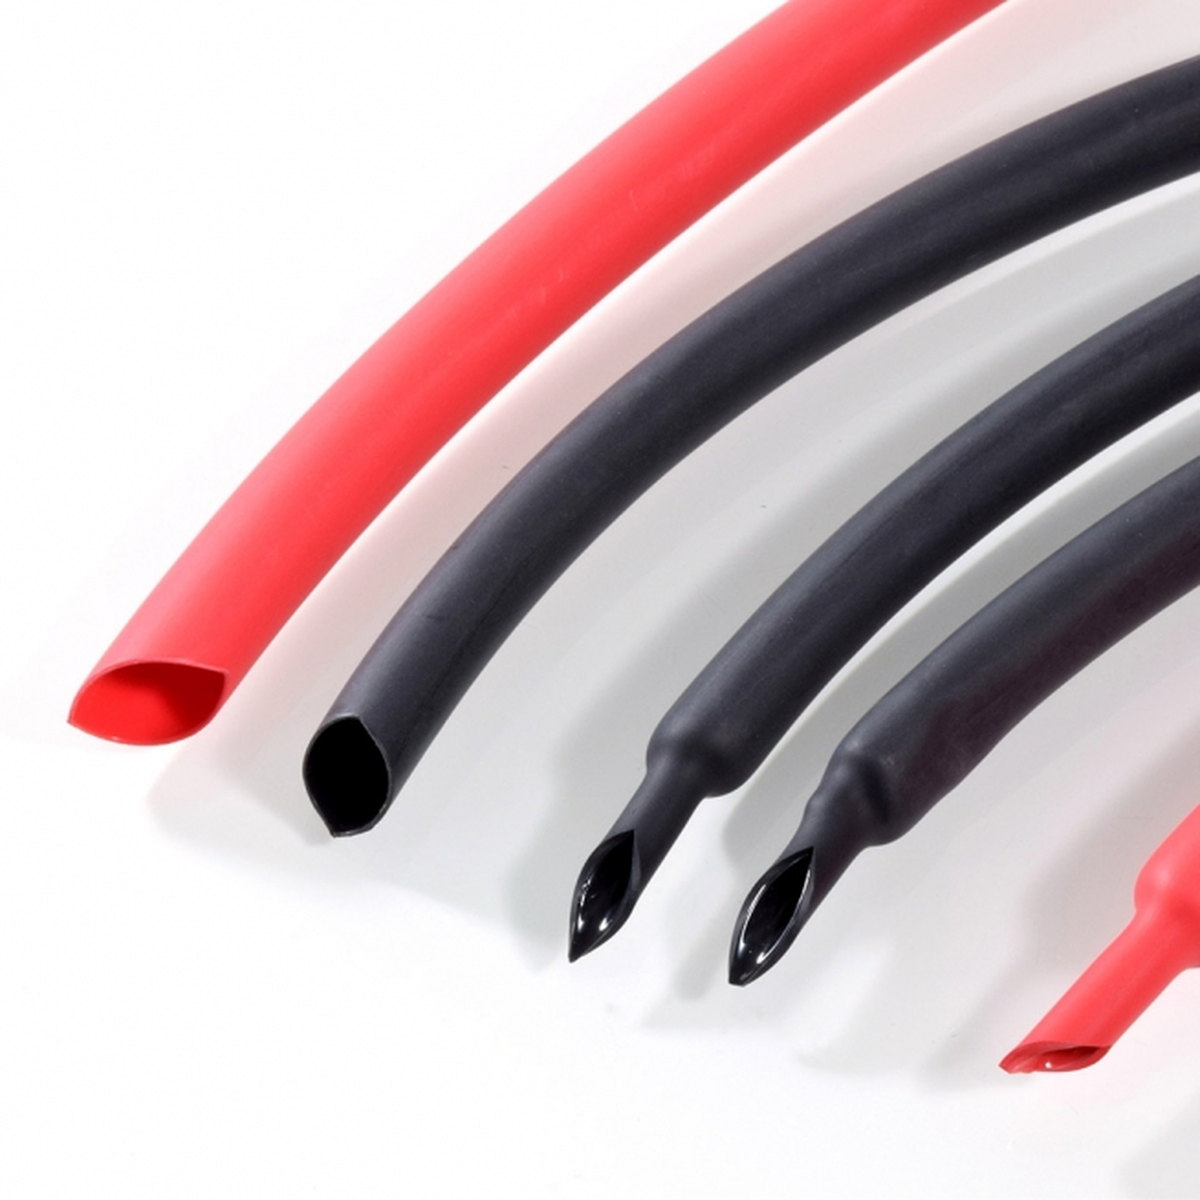
ความพอดีสุดท้ายของ ท่อหดได้จากความร้อน หลังจากหดตัวแล้ว ถูกกำหนดโดยปัจจัยหลายประการที่เชื่อมโยงกันอย่างใกล้ชิด ซึ่งมีผลโดยตรงต่อประสิทธิภาพในการปกป้องสายเคเบิล ขั้วต่อ และชิ้นส่วนไฟฟ้า ความเข้าใจในปัจจัยเหล่านี้จึงจำเป็นอย่างยิ่งสำหรับวิศวกร ผู้เชี่ยวชาญด้านการบำรุงรักษา และทีมจัดซื้อ ซึ่งพึ่งพาที่หดตัวได้เมื่อให้ความร้อนเพื่อการป้องกันสายเคเบิลและการแยกฉนวนไฟฟ้าในระยะยาว คุณภาพของความพอดีสุดท้ายไม่เพียงส่งผลต่อลักษณะภายนอกเท่านั้น แต่ยังส่งผลต่อประสิทธิภาพในการใช้งาน ความทนทาน และความน่าเชื่อถือของชุดสายเคเบิลทั้งหมดอีกด้วย
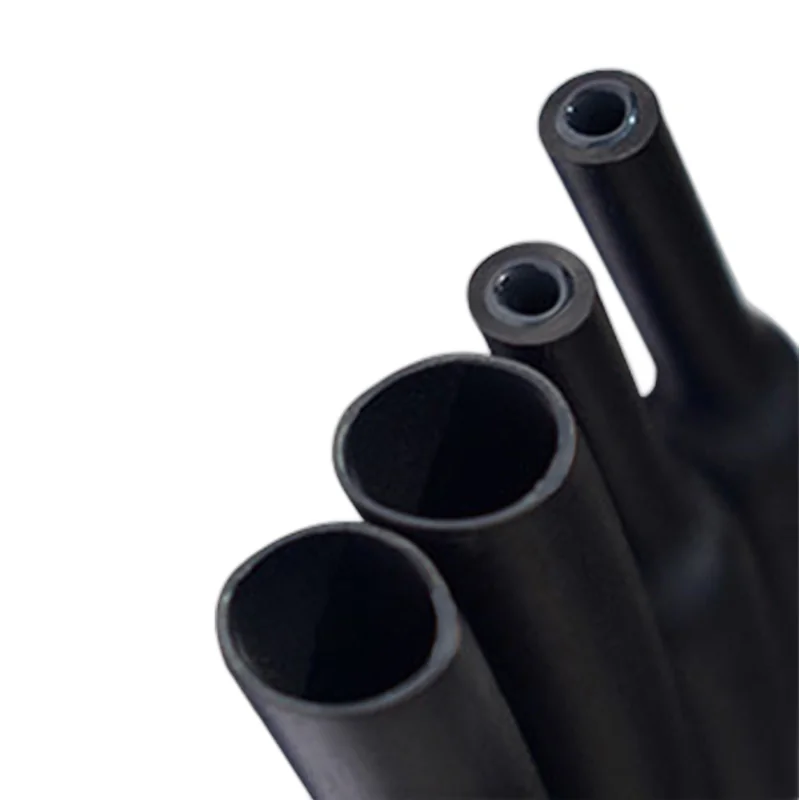
การใช้ที่หุ้มสายแบบหดตัวด้วยความร้อนที่เลือกขนาดให้เหมาะสมจะช่วยให้การแยกฉนวนไฟฟ้าสม่ำเสมอ ป้องกันไม่ให้ความชื้นและสิ่งสกปรกแทรกซึมเข้าไป และรักษาความแข็งแรงของโครงสร้างไว้ภายใต้แรงเครียดจากความร้อนและแรงกล ความพอดีหลังการติดตั้งขึ้นอยู่กับอัตราการหดตัวของวัสดุระหว่างกระบวนการให้ความร้อน ซึ่งถูกควบคุมโดยองค์ประกอบทางกายภาพของวัสดุ วิธีการติดตั้ง ความเข้มของแหล่งความร้อน และรูปร่างเรขาคณิตของชิ้นส่วนที่ต้องการป้องกัน ความพอดีที่ไม่ดีอาจทำให้เกิดช่องว่าง รอยย่น การปิดผนึกไม่เพียงพอ หรือการเปลี่ยนรูปอย่างถาวร ซึ่งส่งผลให้การป้องกันสายไฟลดลงและอายุการใช้งานสั้นลง
องค์ประกอบของวัสดุและอัตราส่วนการหดตัว
ชนิดของพอลิเมอร์และความยืดหยุ่น
พอลิเมอร์พื้นฐานที่ใช้ในท่อหดตัวเมื่อได้รับความร้อนมีผลโดยตรงต่อการตอบสนองของท่อต่อสิ่งเร้าจากความร้อน ท่อหดตัวเมื่อได้รับความร้อนเชิงพาณิชย์ส่วนใหญ่ผลิตจากพอลิโอลีฟินที่ผ่านกระบวนการข้ามพันธะ ฟลูออโรโพลิเมอร์ ยางซิลิโคน หรืออีลาสโตเมอร์วิศวกรรมชนิดอื่น ๆ วัสดุแต่ละชนิดแสดงสมบัติที่แตกต่างกันในด้านความยืดหยุ่น ความเร็วในการคืนรูป และแรงเครียดคงเหลือหลังการหดตัว ตัวอย่างเช่น พอลิโอลีฟินที่ผ่านกระบวนการข้ามพันธะให้สมบัติการเป็นฉนวนไฟฟ้าที่ยอดเยี่ยมและประสิทธิภาพการหดตัวที่สม่ำเสมอ ในขณะที่ฟลูออโรโพลิเมอร์ให้ความต้านทานต่อสารเคมีและอุณหภูมิที่เหนือกว่าสำหรับการใช้งานที่ต้องการสมรรถนะสูง
อัตราส่วนการหดตัวและเส้นผ่านศูนย์กลางเริ่มต้น
อัตราส่วนการหดตัวของท่อบาดแผลแบบหดตัวเมื่อได้รับความร้อน—ซึ่งโดยทั่วไปอยู่ในช่วง 2:1 ถึง 6:1—จะกำหนดปริมาณที่เส้นผ่านศูนย์กลางลดลงขณะให้ความร้อน ท่อหดตัวแบบมีอัตราส่วน 3:1 สามารถหดตัวจากเส้นผ่านศูนย์กลางเริ่มต้น 12 มิลลิเมตร ลงเหลือประมาณ 4 มิลลิเมตร เมื่อให้ความร้อนจนเต็มที่ อัตราส่วนการหดตัวที่เลือกใช้ต้องสอดคล้องกับเส้นผ่านศูนย์กลางของสายไฟหรือชิ้นส่วน เพื่อให้ได้การสวมใส่ที่เหมาะสมหลังการหดตัว หากอัตราส่วนการหดตัวมากเกินไป ท่อบาดแผลแบบหดตัวอาจสร้างแรงกดรอบแนววง (hoop stress) ที่สูงเกินไป ส่งผลให้เกิดรอยย่นหรือการบิดเบี้ยวถาวร แต่หากอัตราส่วนน้อยเกินไป ก็อาจเกิดช่องว่างหรือการสวมใส่หลวม ทำให้ความชื้นซึมเข้ามาและลดประสิทธิภาพในการแยกฉนวนไฟฟ้า
วิธีการให้ความร้อนและการควบคุมอุณหภูมิ
การเลือกแหล่งความร้อน
วิธีการให้ความร้อน—ไม่ว่าจะใช้ปืนเป่าความร้อน เตาอบลมร้อน เครื่องเชื่อมด้วยความร้อน หรือจุ่มลงในน้ำร้อน—ส่งผลอย่างมากต่อความสม่ำเสมอและอัตราความเร็วของกระบวนการหดตัว ปืนเป่าความร้อนให้ความร้อนแบบเจาะจงเฉพาะจุด และมักใช้ในการทำงานภาคสนามและการซ่อมแซม แต่ต้องอาศัยทักษะของผู้ปฏิบัติงานเพื่อรักษาอุณหภูมิให้คงที่และป้องกันไม่ให้เกิดความร้อนสูงเกินไปบริเวณใดบริเวณหนึ่ง การใช้งานท่อหดความร้อนในอุตสาหกรรมมักใช้เตาอบแบบพาความร้อนหรือเครื่องความร้อนพิเศษที่กระจายความร้อนอย่างสม่ำเสมอบนชิ้นส่วนทั้งหมด ทำให้ได้ผลลัพธ์ที่สวมพอดีอย่างสม่ำเสมอและสามารถทำซ้ำได้สูง
อัตราการเพิ่มอุณหภูมิและระยะเวลาที่คงอุณหภูมิ
อัตราการเพิ่มขึ้นของอุณหภูมิระหว่างการให้ความร้อนส่งผลต่อความเรียบเนียนของการหดตัวของที่หุ้มสายไฟแบบหดตัวเมื่อได้รับความร้อนรอบพื้นผิวที่รองรับ ถ้าอุณหภูมิเพิ่มขึ้นอย่างรวดเร็ว อาจทำให้เกิดการหดตัวไม่สม่ำเสมอ ส่งผลให้มีช่องว่างอากาศค้างอยู่และเกิดรอยย่นบนพื้นผิวสำเร็จรูป การให้ความร้อนอย่างค่อยเป็นค่อยไปและควบคุมได้จะช่วยให้วัสดุหดตัวอย่างสม่ำเสมอและเข้ารูปกับรูปร่างของพื้นผิวที่อยู่ด้านล่างได้อย่างแม่นยำ เวลาคงอุณหภูมิสูงสุด (dwell time) ซึ่งหมายถึงช่วงเวลาที่วัสดุคงอยู่ที่อุณหภูมิสูงสุดนั้น จะช่วยให้แรงเครียดภายในคลายตัว และรับประกันว่าการหดตัวเกิดขึ้นอย่างสมบูรณ์ ข้อกำหนดเชิงอุตสาหกรรมมักระบุโพรไฟล์อุณหภูมิเฉพาะ เช่น ให้ความร้อนจนถึง 120 องศาเซลเซียส แล้วคงอุณหภูมินั้นไว้เป็นเวลา 10 ถึง 20 วินาที เพื่อให้ได้คุณภาพของการเข้ารูปที่สม่ำเสมอ
รูปร่างของสายไฟและการเตรียมพื้นผิว
รูปร่างและระดับความเรียบของพื้นผิวที่รองรับ
รูปร่างและสภาพพื้นผิวของสายเคเบิลหรือชิ้นส่วนที่ต้องการป้องกันมีผลโดยตรงต่อความสามารถในการหดตัวให้แนบสนิทของท่อบาดแผลแบบหดตัวด้วยความร้อน สายเคเบิลที่มีพื้นผิวเรียบและมีลักษณะเป็นทรงกระบอกจะทำให้ท่อบาดแผลแบบหดตัวด้วยความร้อนหดตัวอย่างสม่ำเสมอโดยเกิดรอยย่นน้อยที่สุด ส่วนรูปร่างที่ไม่สม่ำเสมอ เช่น ขั้วต่อ จุดเชื่อมแบบโซลด์ หรือส่วนที่มีเส้นผ่านศูนย์กลางเปลี่ยนแปลงแบบเป็นขั้นตอน จะสร้างข้อจำกัดเชิงกลซึ่งอาจส่งผลให้เกิดบริเวณที่หลวม รอยย่นรวมตัวกัน หรือแรงตึงที่ไม่สม่ำเสมอในผลลัพธ์สุดท้าย การทำความสะอาดพื้นผิวสายเคเบิลก่อนใช้งานเพื่อขจัดฝุ่น คราบน้ำมัน หรือคราบกัดกร่อนจะช่วยเพิ่มการยึดเกาะ และป้องกันไม่ให้ท่อบาดแผลแบบหดตัวด้วยความร้อนเลื่อนไถลระหว่างกระบวนการหดตัวจากความร้อน
การใช้ท่อบาดแผลแบบหดตัวด้วยความร้อนที่มีกาวในตัวเพื่อเพิ่มประสิทธิภาพในการยึดเกาะ
ที่หุ้มสายแบบหดตัวด้วยความร้อนที่มีกาวในตัว ประกอบด้วยชั้นกาวที่ตอบสนองต่อความร้อน ซึ่งจะละลายเมื่อได้รับความร้อน ทำให้เกิดการยึดติดถาวรกับพื้นผิวด้านล่าง โครงสร้างนี้ช่วยปรับปรุงความกระชับของผลิตภัณฑ์สุดท้ายอย่างมาก โดยเฉพาะบนพื้นผิวที่มีรูปทรงไม่สม่ำเสมอหรือชิ้นส่วนที่เคลื่อนไหว กาวจะเติมช่องว่างจุลภาค ป้องกันการเลื่อนไถล และสร้างผนึกแบบกันอากาศอย่างสมบูรณ์ จึงให้ฉนวนไฟฟ้าที่เหนือกว่าและป้องกันสิ่งแวดล้อมได้ดีเยี่ยม ที่หุ้มสายแบบหดตัวด้วยความร้อนที่มีกาวในตัวถูกกำหนดใช้เป็นพิเศษในอุตสาหกรรมการบินและอวกาศ อุตสาหกรรมยานยนต์ และอุตสาหกรรมเรือ ซึ่งการป้องกันสายเคเบิลต้องทนต่อการสั่นสะเทือน การเปลี่ยนแปลงอุณหภูมิอย่างต่อเนื่อง และสภาวะแวดล้อมที่รุนแรง ชั้นกาวยังช่วยป้องกันไม่ให้เกิดรอยย่น และรับประกันว่าที่หุ้มจะแนบสนิทกับพื้นผิวอย่างแน่นหนา แม้ในขณะที่เย็นตัวลง
การควบคุมคุณภาพและการตรวจสอบประสิทธิภาพ
การตรวจสอบด้วยสายตาและการตรวจสอบความถูกต้องของมิติ
คุณภาพของการติดตั้งที่เสร็จสมบูรณ์จะประเมินเบื้องต้นด้วยการตรวจสอบด้วยสายตา เพื่อให้มั่นใจว่ามีความสม่ำเสมอ ไม่มีรอยยับ และหุ้มชิ้นส่วนด้านล่างได้อย่างเหมาะสม การตรวจสอบมิติด้วยคาลิเปอร์หรือเกจยืนยันว่าเส้นผ่านศูนย์กลางภายนอกสุดสอดคล้องกับข้อกำหนด และความหนาของผนังคงสม่ำเสมอตลอดทั้งชิ้น ส่วนการทดสอบใช้งานจริงสำหรับการใช้งานที่สำคัญด้านฉนวนไฟฟ้า เช่น การทดสอบความต้านทานแรงดันไฟฟ้า (dielectric strength testing) การตรวจสอบความต่อเนื่อง (continuity checks) และการตรวจสอบความทนทานต่อการเปลี่ยนแปลงอุณหภูมิแบบไซคลิก (thermal cycling validation) จะรับรองว่าท่อยหดความร้อน (heat shrink tubing) ให้การป้องกันตามวัตถุประสงค์และเป็นไปตามมาตรฐานการกำกับดูแลที่เกี่ยวข้อง
การทดสอบด้านความร้อนและสภาพแวดล้อม
ความทนทานของการติดตั้งที่เสร็จสมบูรณ์ได้รับการยืนยันผ่านการทดสอบแบบเร่งด้วยการเปลี่ยนแปลงอุณหภูมิอย่างรวดเร็ว การสัมผัสกับความชื้น และการต้านทานสารเคมี ท่อหดความร้อนที่ถูกนำเข้าสู่ภาวะอุณหภูมิสุดขั้วซ้ำๆ ต้องรักษาความสามารถในการปิดผนึกและการยึดเกาะไว้ได้โดยไม่เกิดรอยแตกร้าว การลอกตัวออกจากกัน หรือสูญเสียคุณสมบัติในการเป็นฉนวนไฟฟ้า การทดสอบด้วยฝอยเกลือและโปรโตคอลการสัมผัสกับความชื้นยืนยันว่าการป้องกันสายเคเบิลยังคงมีประสิทธิภาพแม้ในสภาพแวดล้อมที่กัดกร่อน โปรโตคอลการตรวจสอบเหล่านี้รับประกันว่าท่อหดความร้อนจะให้สมรรถนะที่เชื่อถือได้ในระยะยาวตลอดอายุการใช้งานที่ออกแบบไว้สำหรับชุดสายเคเบิล
คำถามที่พบบ่อย
ควรเลือกท่อหดความร้อนที่มีอัตราส่วนการหดเท่าใดเพื่อให้ได้การติดตั้งที่เหมาะสมที่สุด
เลือกอัตราส่วนการหดตัวที่สอดคล้องกับเส้นผ่านศูนย์กลางของสายไฟ โดยมีระยะเผื่อนเล็กน้อยเพื่อความปลอดภัย อัตราส่วนการหดตัวแบบ 3:1 หรือ 4:1 ของท่อหดตัวด้วยความร้อนเหมาะสมสำหรับการใช้งานเชิงอุตสาหกรรมส่วนใหญ่ เนื่องจากสามารถลดเส้นผ่านศูนย์กลางจากค่าเริ่มต้นไปเป็นค่าสุดท้ายได้อย่างสม่ำเสมอ โดยไม่ก่อให้เกิดแรงเครียดส่วนเกินมากนัก ควรปรึกษาคู่มือการใช้งานเสมอ และตรวจสอบขนาดสุดท้ายหลังการหดตัวเพื่อยืนยันว่ามีการสวมใส่ที่พอดีและให้ประสิทธิภาพฉนวนกันไฟฟ้าตามมาตรฐาน
ท่อหดตัวด้วยความร้อนที่มีชั้นกาวช่วยปรับปรุงการสวมใส่สุดท้ายอย่างไร เมื่อเทียบกับท่อแบบทั่วไป
ท่อหดตัวด้วยความร้อนที่มีชั้นกาวจะสร้างพันธะทางเคมีขณะให้ความร้อน ซึ่งป้องกันไม่ให้ลื่นไถล และเติมเต็มความไม่เรียบของพื้นผิว ทำให้การสวมใส่สุดท้ายแน่นหนาและสม่ำเสมอมากขึ้น โดยเฉพาะอย่างยิ่งเมื่อใช้กับชิ้นส่วนที่มีรูปทรงไม่สม่ำเสมอ ขั้วต่อแบบขั้นบันได หรือสายไฟที่ต้องสัมผัสกับการสั่นสะเทือน นอกจากนี้ ชั้นกาวยังเสริมประสิทธิภาพการปิดผนึก เพื่อการปกป้องสายไฟที่เหนือกว่า
โพรไฟล์อุณหภูมิแบบใดที่เหมาะสมที่สุดในการให้ผลลัพธ์การหดตัวที่สม่ำเสมอและมีการสวมใส่สุดท้ายที่พอดี
การใช้งานในอุตสาหกรรมส่วนใหญ่กำหนดให้ให้ความร้อนอย่างค่อยเป็นค่อยไปถึงอุณหภูมิ ๑๒๐–๑๕๐ องศาเซลเซียส ขึ้นอยู่กับวัสดุ โดยใช้เวลาคงที่ที่อุณหภูมินั้นนาน ๑๐–๒๐ วินาที เพื่อให้เกิดการหดตัวจากความร้อนอย่างสมบูรณ์และลดแรงเครียดลงอย่างเต็มที่ หลีกเลี่ยงการเพิ่มอุณหภูมิอย่างรวดเร็วซึ่งอาจทำให้เกิดการหดตัวไม่สม่ำเสมอและเกิดรอยย่น โปรดปฏิบัติตามคำแนะนำของผู้ผลิตสำหรับผลิตภัณฑ์ที่ใช้หุ้มสายแบบหดตัวด้วยความร้อน (heat shrinkable tube) ชนิดนั้นๆ เสมอ
 EN