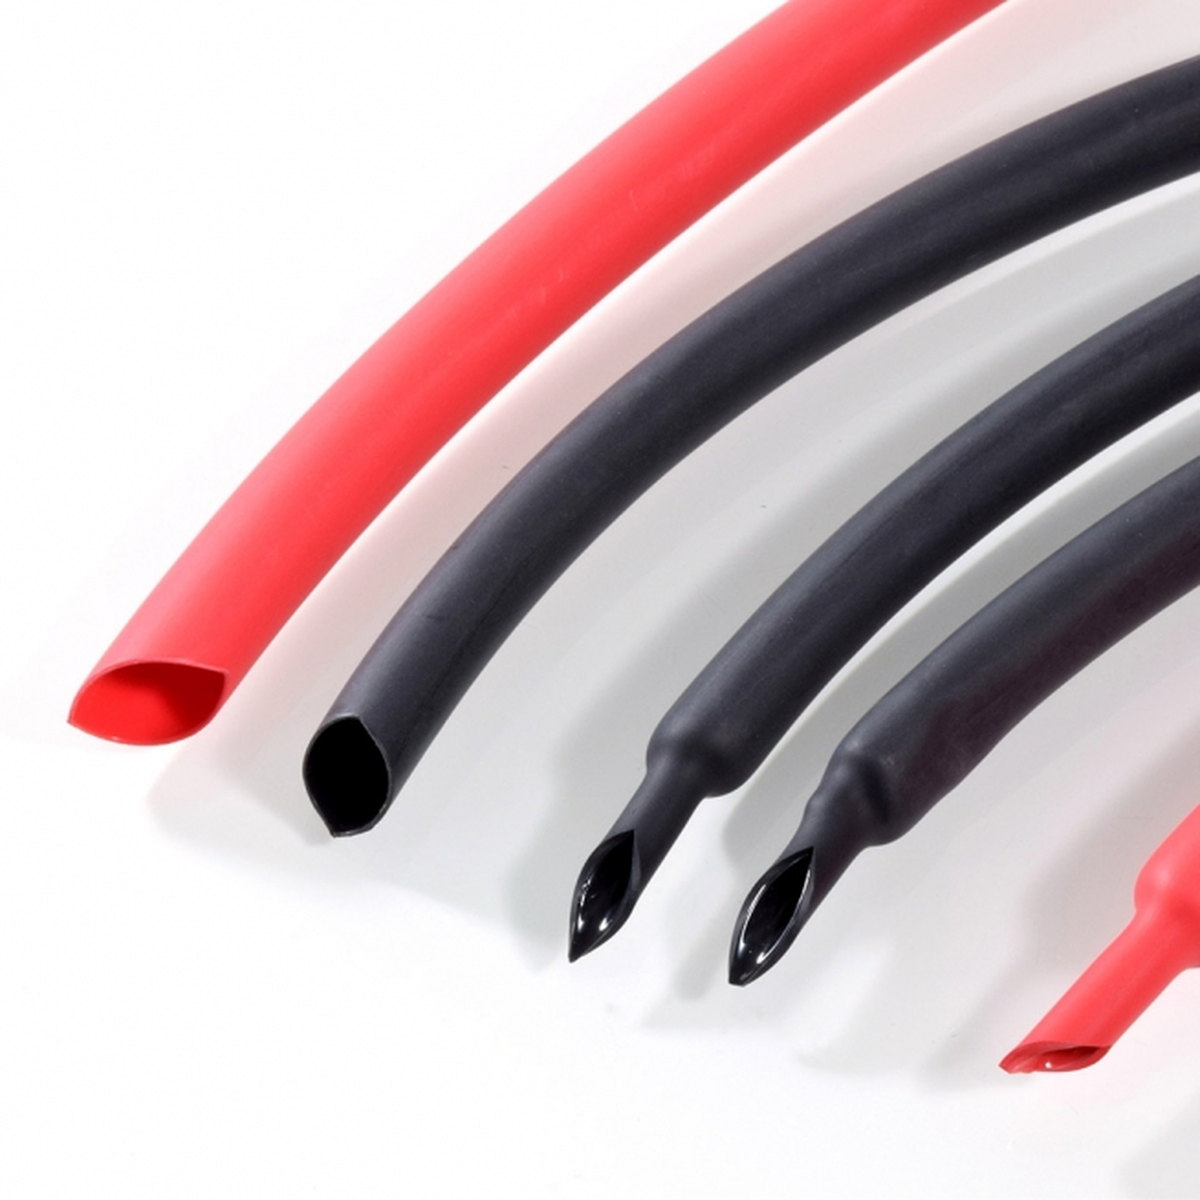
熱収縮チューブの 熱収縮チューブ 収縮後の最終的なフィット感は、ケーブル、コネクタ、電気部品の保護性能に直接影響を与える複数の相互に関連する要因によって決まります。これらの要因を理解することは、長期的なケーブル保護および電気絶縁のために熱収縮チューブを用いるエンジニア、保守担当者、調達担当者にとって不可欠です。最終的なフィット感の品質は、外観上の美しさだけでなく、機能的性能、耐久性、およびケーブルアセンブリ全体の信頼性にも影響します。
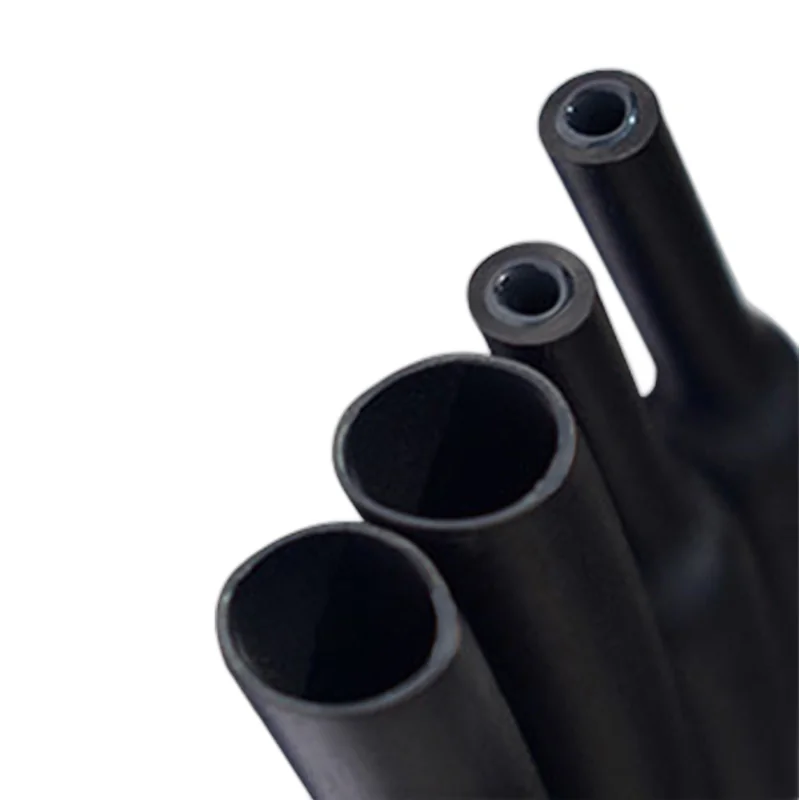
適切に装着された熱収縮チューブは、安定した電気絶縁性を確保し、湿気や異物の侵入を防ぎ、熱的・機械的な応力下でも構造的強度を維持します。最終的な装着状態は、加熱時の材料の収縮具合によって決まり、これは材料の物理的組成、装着方法、加熱源の出力、および保護対象部品の形状によって左右されます。不適切な装着では、隙間やしわ、密封不良、あるいは永久変形が生じ、ケーブルの保護性能が低下し、使用寿命が短くなるおそれがあります。
材料の組成と収縮率
ポリマーの種類と弾性
熱収縮チューブに使用される基材ポリマーは、熱刺激に対する応答性を直接的に制御します。市販の熱収縮チューブの多くは、架橋ポリオレフィン、フッロポリマー、シリコーンゴム、その他のエンジニアードエラストマーから製造されています。それぞれの材料は、収縮後の弾性、回復速度、残留応力特性において異なる挙動を示します。例えば、架橋ポリオレフィンは優れた電気絶縁性と安定した収縮性能を備えている一方で、フッロポリマーは厳しい使用環境向けに、優れた耐薬品性および耐熱性を提供します。
収縮率および初期外径
熱収縮チューブの収縮率(通常は2:1~6:1)は、加熱時に直径がどれだけ小さくなるかを示します。収縮率3:1の熱収縮チューブは、加熱前に12ミリメートルの直径を持っていた場合、完全に加熱されると約4ミリメートルまで収縮します。選択する収縮率は、対象となるケーブルや部品の直径と適切にマッチさせる必要があります。収縮率が高すぎると、チューブが過度な周方向応力をケーブルに与え、永久的なシワや変形を引き起こす可能性があります。逆に収縮率が低すぎると、隙間や緩みが生じ、湿気の侵入を許し、電気絶縁性能が低下します。
加熱方法と温度管理
熱源の選定
熱を加える方法(ヒートガン、ホットエアオーブン、サーマルボンディング機、または温水への浸漬)は、収縮プロセスの均一性および速度に大きく影響します。ヒートガンは局所的かつ集中的な加熱が可能で、現場作業や修理作業では一般的ですが、一定の温度を維持し、局所的な過熱を防ぐためには熟練した作業員の技術が必要です。産業用の熱収縮チューブ用途では、対流式オーブンや専用のサーマル装置がよく用いられ、部品全体に均一に熱を供給することで、より均一な仕上がりと高い再現性を実現します。
温度上昇率および保温時間
加熱時の温度上昇速度は、熱収縮チューブが被覆対象物の周囲でどれだけ均一に収縮するかに影響します。急激な温度上昇は不均一な収縮を引き起こし、空気の巣(エアポケット)やシワの発生を招くことがあります。一方、徐々に制御された加熱により、材料は均一に収縮し、基材の形状に正確に密着します。また、ピーク温度で材料を一定時間保持する「保温時間」は、内部応力を緩和させ、完全な収縮を確実にするために重要です。産業規格では、例えば120℃まで加熱し、10~20秒間保持するといった、明確な温度プロファイルが定められることが多く、これにより最終的な装着品質の一貫性が確保されます。
ケーブルの形状と表面処理
基材の形状と表面粗さ
保護対象のケーブルや部品の形状および表面状態は、熱収縮チューブが収縮する際の密着性に直接影響します。滑らかで円筒状のケーブルでは、熱収縮チューブが均一に収縮し、シワがほとんど発生しません。一方、コネクターアセンブリや半田接合部、直径が段階的に変化する部分など、不規則な形状では機械的な制約が生じ、完成後の装着状態で緩みやたるみ、あるいは張力のムラが発生することがあります。また、事前にケーブル表面のほこり、油分、腐食物などを除去して清掃しておくと、接着性が向上し、熱収縮時のチューブのずれを防ぐことができます。
密着性向上のための接着剤付きチューブの使用
接着剤付き熱収縮チューブは、加熱時に溶融して基材表面に永久的な密着を形成する熱活性型接着剤層を内蔵しています。この構造により、仕上がりの密着性が大幅に向上し、特に複雑な形状や可動部品への装着時にその効果が顕著です。接着剤が微小な隙間を埋め、ずれを防止するとともに、優れた電気絶縁性と環境保護性能を実現する完全な気密シールを形成します。接着剤付き熱収縮チューブは、振動、温度サイクル、過酷な環境条件に耐えるケーブル保護が求められる航空宇宙、自動車、船舶産業などで広く採用されています。また、接着剤層によりしわの発生を抑え、冷却時においても基材にきわめて密着した状態を維持します。
品質管理および性能検証
外観検査および寸法確認
完成品のフィット品質は、まず目視検査により、均一性、しわの有無、および下地部品への適切な被覆状態を評価します。また、ノギスやゲージを用いた寸法検査により、最終的な外径が仕様と一致すること、および壁厚が均一であることを確認します。電気絶縁などの重要用途では、誘電強度試験、導通試験、熱サイクル試験などの機能試験を実施し、ヒートシェンクチューブが所定の保護性能を発揮し、関連する規制・規格要件を満たすことを検証します。
熱的・環境試験
完成品の装着耐久性は、加速熱サイクル試験、湿気暴露試験、および耐薬品性試験によって検証されます。繰り返し極端な温度変化にさらされるヒートシェンクチューブは、亀裂、剥離、または電気絶縁性能の低下を起こさず、シール性および接着性を維持する必要があります。塩水噴霧試験および湿度暴露試験により、腐食性環境下でもケーブル保護機能が確実に発揮されることが確認されます。これらの検証プロトコルにより、ヒートシェンクチューブは、ケーブルアセンブリの設計寿命にわたって長期にわたり安定した性能を発揮することが保証されます。
よくある質問
最適な装着状態を得るには、どの収縮率のヒートシェンクチューブを選べばよいですか?
ケーブルの外径に合った収縮率を選択し、安全のため若干の余裕を確保してください。産業用アプリケーションでは、3:1または4:1の熱収縮チューブが広く使用されており、初期直径から最終直径への収縮時に過度な応力がかからないよう設計されています。必ずアプリケーションガイドラインを確認し、収縮後の最終寸法を測定して、電気絶縁性能を確保するための適切な仕上がりサイズであることを検証してください。
接着剤付き熱収縮チューブは、標準タイプと比べて仕上がりの密着性をどのように向上させますか?
接着剤付き熱収縮チューブは加熱時に化学結合を形成し、ずれを防止するとともに表面の凹凸を埋めて、よりきつくて均一な仕上がりを実現します。これは、形状が不規則な部品や段付きコネクタ、振動を受けるケーブルなどにおいて特に有効です。また、接着層により密封性も高まり、ケーブル保護性能が向上します。
熱収縮チューブの仕上がりサイズを安定的に得るための最適な加熱温度プロファイルは何ですか?
ほとんどの産業用途では、材質に応じて120~150℃まで徐々に加熱し、完全な熱収縮および応力緩和を確保するため、10~20秒の保持時間を設けるよう指定されています。不均一な収縮やシワの原因となる急激な温度上昇は避けてください。使用する特定の熱収縮チューブ製品については、必ずメーカーの推奨事項に従ってください。
 EN