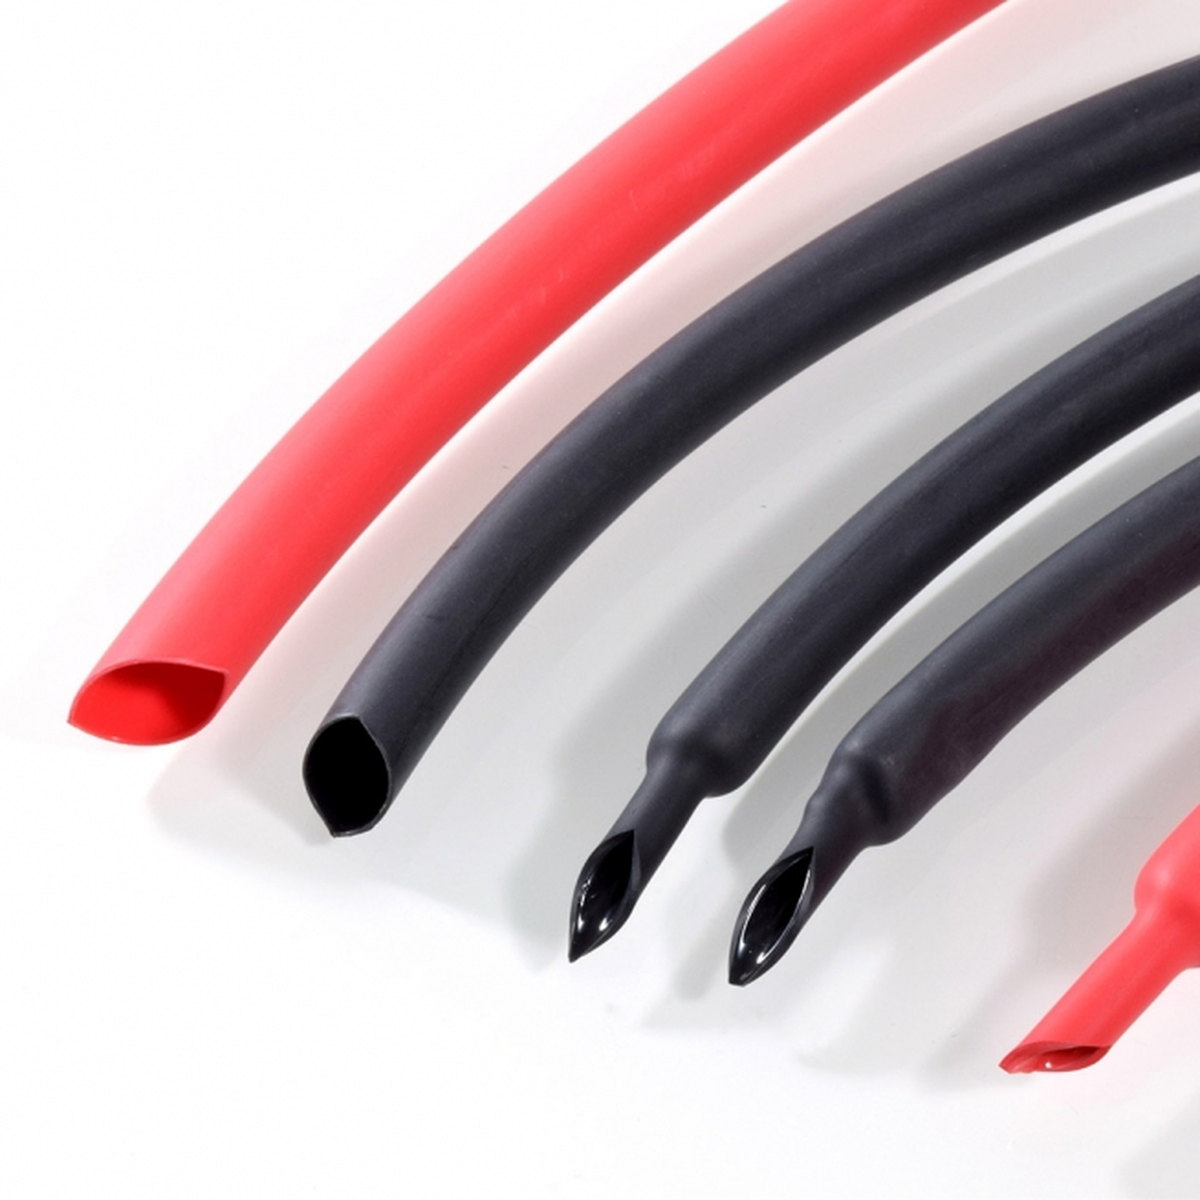
Окончательная посадка сжимающаяся трубка при нагревании после усадки определяется несколькими взаимосвязанными факторами, которые напрямую влияют на эффективность защиты кабелей, разъёмов и электрических компонентов. Понимание этих факторов критически важно для инженеров, специалистов по техническому обслуживанию и закупочным командам, которые полагаются на термоусадочные трубки для долгосрочной защиты кабелей и электрической изоляции. Качество окончательной посадки влияет не только на внешний вид, но и на функциональные характеристики, долговечность и надёжность всей кабельной сборки.
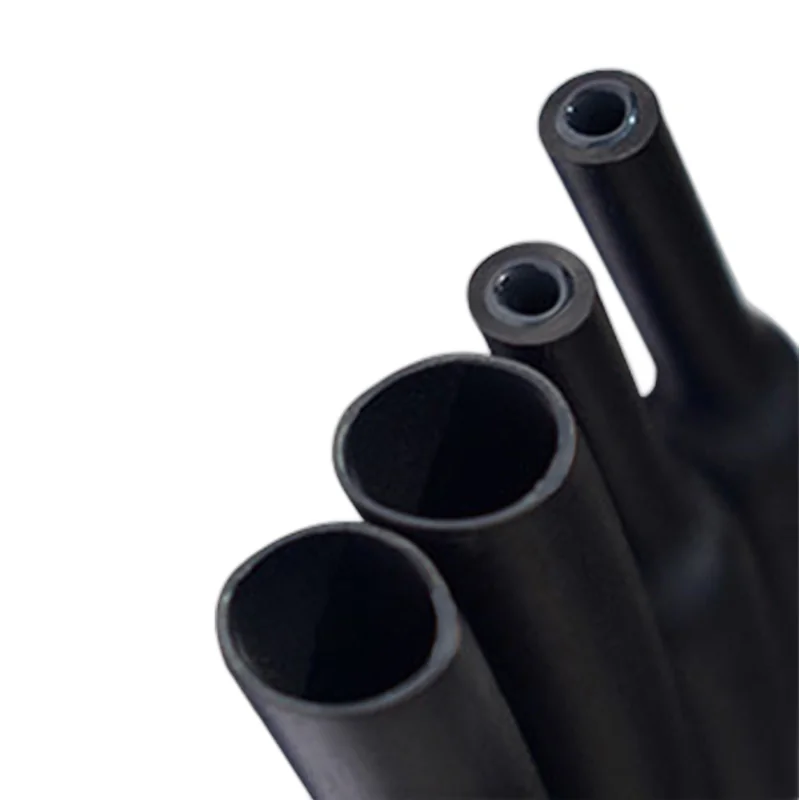
Правильно подобранная термоусадочная трубка обеспечивает стабильную электрическую изоляцию, герметизирует соединение от влаги и загрязнений, а также сохраняет конструкционную целостность при тепловых и механических нагрузках. Итоговая посадка зависит от степени усадки материала в процессе нагрева, которая определяется его физическим составом, методом нанесения, интенсивностью источника тепла и геометрией защищаемого компонента. Неправильная посадка может привести к образованию зазоров, морщин, недостаточной герметизации или необратимой деформации, что снижает защитные свойства кабеля и сокращает срок его службы.
Состав материала и коэффициент усадки
Тип полимера и эластичность
Основной полимер, используемый в термоусадочных трубках, напрямую определяет их реакцию на тепловое воздействие. Большинство промышленных термоусадочных трубок изготавливаются из сшитого полиолефина, фторполимеров, силиконовой резины или других инженерных эластомеров. Каждый материал обладает различными характеристиками эластичности, скорости восстановления и остаточного напряжения после усадки. Например, сшитый полиолефин обеспечивает превосходные электрические изоляционные свойства и стабильную усадочную производительность, тогда как фторполимеры обеспечивают превосходную химическую и термическую стойкость для требовательных применений.
Коэффициент усадки и начальный диаметр
Коэффициент усадки термоусадочной трубки — обычно от 2:1 до 6:1 — определяет, насколько уменьшается её диаметр при нагревании. Термоусадочная трубка с коэффициентом усадки 3:1 может уменьшиться с исходного диаметра 12 миллиметров до примерно 4 миллиметров при полном нагреве. Выбранный коэффициент усадки должен соответствовать диаметру кабеля или компонента, чтобы обеспечить правильную посадку в готовом виде. Если коэффициент усадки слишком высок, термоусадочная трубка может создать чрезмерное окружное напряжение и вызвать необратимые морщины или деформацию. Если коэффициент слишком низок, могут образоваться зазоры и неплотная посадка, что позволит проникать влаге и снизит эффективность электрической изоляции.
Метод подачи тепла и контроль температуры
Выбор источника тепла
Метод нагрева — будь то тепловая пушка, конвекционная печь, термосварочная машина или погружение в горячую воду — существенно влияет на равномерность и скорость процесса усадки. Тепловые пушки обеспечивают целенаправленный, локальный нагрев и широко применяются при полевых работах и ремонте, однако требуют от оператора высокой квалификации для поддержания стабильной температуры и предотвращения локального перегрева. В промышленных применениях термоусадочных трубок часто используются конвекционные печи или специализированные термические машины, обеспечивающие равномерное распределение тепла по всей детали, что обеспечивает более однородную посадку готового изделия и повышенную воспроизводимость.
Температурный профиль и время выдержки
Скорость повышения температуры при нагреве влияет на то, насколько плавно термоусадочная трубка сжимается вокруг основы. Быстрое повышение температуры может вызвать неравномерное сжатие, приводя к образованию воздушных пузырей и морщин на готовой поверхности. Постепенный и контролируемый нагрев обеспечивает равномерное сжатие материала и точное соответствие его формы геометрии основы. Время выдержки — продолжительность, в течение которой материал остаётся при максимальной температуре — позволяет расслабить внутренние напряжения и гарантирует полное сжатие. В промышленных спецификациях часто определяются конкретные температурные профили, например, достижение 120 градусов Цельсия с последующей выдержкой в течение 10–20 секунд, для обеспечения стабильного качества готового монтажа.
Геометрия кабеля и подготовка поверхности
Форма и шероховатость основы
Форма и состояние поверхности кабеля или компонента, который необходимо защитить, напрямую влияют на то, насколько хорошо термоусадочная трубка облегает его при усадке. Гладкие цилиндрические кабели позволяют термоусадочной трубке равномерно сжиматься с минимальным образованием морщин. Нерегулярные формы, такие как соединительные сборки, паяные соединения или участки с изменяющимся диаметром, создают механические ограничения, которые могут привести к появлению неплотных участков, скоплений материала или неравномерного натяжения в готовом изделии. Предварительная очистка поверхности кабеля от пыли, масел или коррозии улучшает адгезию и предотвращает проскальзывание термоусадочной трубки во время термической усадки.
Применение термоусадочной трубки с клеевым слоем для повышения качества посадки
Термоусадочная трубка с клеевым слоем содержит термочувствительный клеевой слой, который плавится при нагревании и образует постоянное соединение с поверхностью основания. Такая конструкция значительно улучшает точность посадки готового изделия, особенно на поверхностях сложной геометрии или подвижных компонентах. Клей заполняет микрозазоры, предотвращает проскальзывание и обеспечивает герметичное уплотнение, что гарантирует превосходную электрическую изоляцию и защиту от внешних воздействий. Термоусадочная трубка с клеевым слоем широко применяется в аэрокосмической, автомобильной и морской отраслях, где защита кабелей должна выдерживать вибрацию, циклические температурные изменения и агрессивные внешние условия. Клеевой слой также предотвращает образование морщин и обеспечивает плотное прилегание к основанию даже при охлаждении.
Контроль качества и проверка характеристик
Визуальный осмотр и проверка размеров
Качество окончательной посадки сначала оценивается визуально — проверяются однородность, отсутствие морщин и правильное покрытие базового компонента. Размерные проверки с помощью штангенциркулей или калибров подтверждают соответствие конечного наружного диаметра техническим требованиям и постоянство толщины стенки. Для критически важных применений в области электрической изоляции проводятся функциональные испытания, такие как испытание на электрическую прочность, проверка непрерывности и термоциклирование, чтобы гарантировать, что термоусаживаемая трубка обеспечивает требуемую защиту и соответствует нормативным стандартам.
Тепловые и климатические испытания
Прочность готового соединения проверяется с помощью ускоренного термоциклирования, воздействия влаги и испытаний на химическую стойкость. Термоусадочная трубка, подвергаемая многократному воздействию экстремальных температур, должна сохранять герметичность и адгезию без растрескивания, расслоения или потери электрической изоляции. Испытания в солевом тумане и протоколы воздействия влажности подтверждают эффективность защиты кабеля в агрессивных средах. Эти процедуры валидации гарантируют, что термоусадочная трубка обеспечит долгосрочную надёжную работу на всём расчётном сроке службы кабельной сборки.
Часто задаваемые вопросы
Какой коэффициент усадки термоусадочной трубки следует выбрать для оптимального готового соединения?
Выберите коэффициент усадки, соответствующий диаметру вашего кабеля с небольшим запасом по безопасности. Коэффициент усадки термоусадочной трубки 3:1 или 4:1 хорошо подходит для большинства промышленных применений, обеспечивая уменьшение диаметра от исходного до конечного значения при минимальном избыточном напряжении. Всегда сверяйтесь с руководствами по применению и проверяйте конечные размеры после усадки, чтобы подтвердить правильную посадку в готовом виде и надёжную электрическую изоляцию.
Как термоусадочная трубка с клеевым слоем улучшает посадку в готовом виде по сравнению со стандартной трубкой?
Термоусадочная трубка с клеевым слоем образует химическую связь при нагревании, предотвращая проскальзывание и заполняя неровности поверхности, что обеспечивает более плотную и равномерную посадку в готовом виде. Это особенно ценно при работе с компонентами сложной геометрии, ступенчатыми разъёмами или кабелями, подверженными вибрации. Клеевой слой также повышает герметизирующую способность, обеспечивая превосходную защиту кабелей.
Какой температурный профиль является оптимальным для достижения стабильной и воспроизводимой посадки термоусадочной трубки в готовом виде?
Большинство промышленных применений предписывают постепенный нагрев до 120–150 градусов Цельсия в зависимости от материала с выдержкой в течение 10–20 секунд для обеспечения полного термического сжатия и релаксации напряжений. Избегайте резких скачков температуры, вызывающих неравномерное сжатие и образование морщин. Всегда соблюдайте рекомендации производителя для конкретного используемого изделия — термоусадочной трубки.
 EN