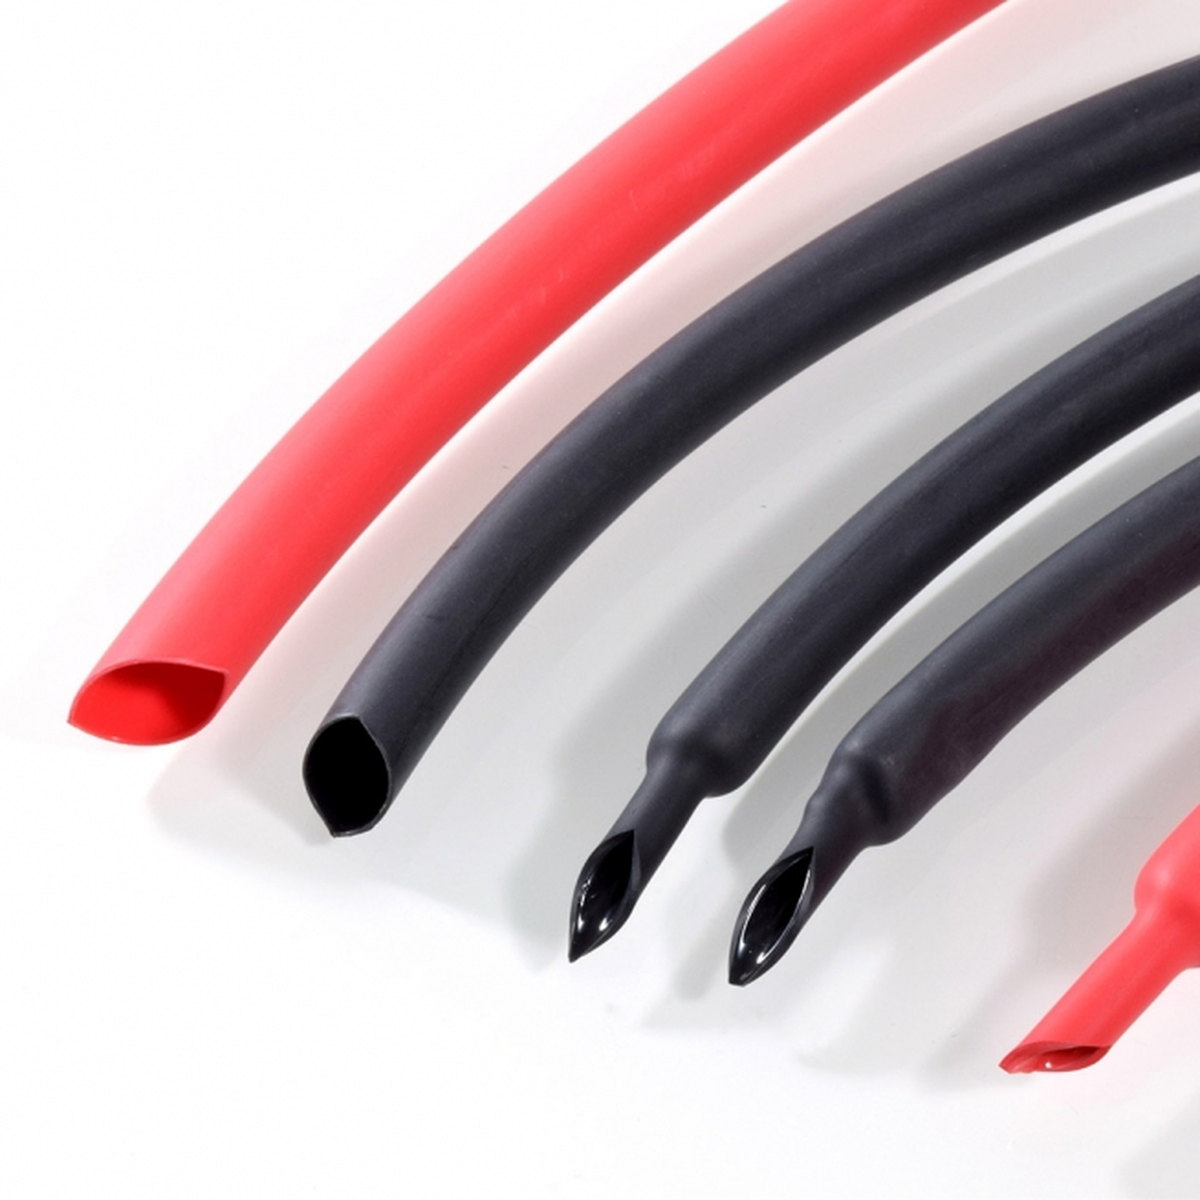
Die endgültige Passform einer wärme zusammenziehender Rohr nach dem Schrumpfen wird durch mehrere miteinander verknüpfte Faktoren bestimmt, die unmittelbar beeinflussen, wie effektiv sie Kabel, Steckverbinder und elektrische Komponenten schützt. Das Verständnis dieser bestimmenden Faktoren ist entscheidend für Ingenieure, Wartungsfachkräfte und Beschaffungsteams, die sich bei langfristigem Kabelschutz und elektrischer Isolierung auf Schrumpfschlauchhüllen verlassen. Die Qualität der endgültigen Passform wirkt sich nicht nur auf das ästhetische Erscheinungsbild aus, sondern auch auf die funktionale Leistungsfähigkeit, Haltbarkeit und Zuverlässigkeit der gesamten Kabelanordnung.
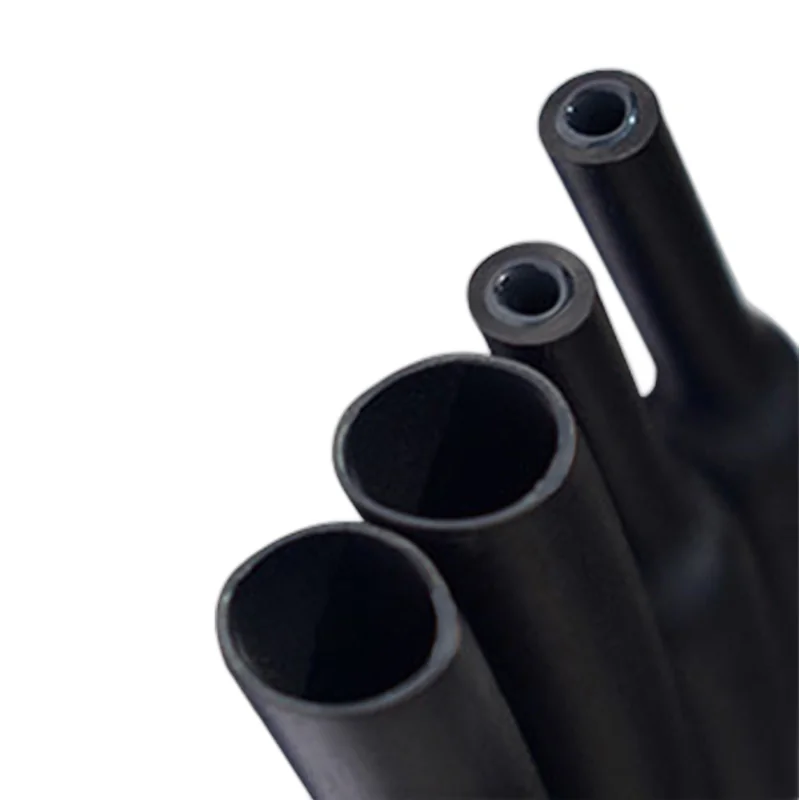
Eine korrekt angebrachte Schrumpfschlauch-Anwendung gewährleistet eine zuverlässige elektrische Isolierung, schließt Feuchtigkeit und Verunreinigungen aus und bewahrt die strukturelle Integrität unter thermischer und mechanischer Belastung. Die endgültige Passform hängt davon ab, wie sich das Material während des Erhitzungsprozesses zusammenzieht; dies wird durch seine physikalische Zusammensetzung, die Applikationsmethode, die Intensität der Wärmequelle sowie die Geometrie der zu schützenden Komponente bestimmt. Eine unzureichende Passform kann zu Lücken, Falten, mangelhafter Abdichtung oder bleibender Verformung führen, wodurch der Kabelschutz beeinträchtigt und die Lebensdauer verkürzt wird.
Materialzusammensetzung und Schrumpfverhältnis
Polymertyp und Elastizität
Das Grundpolymer, das bei Schrumpfschläuchen verwendet wird, bestimmt unmittelbar dessen Reaktion auf thermische Einwirkung. Die meisten handelsüblichen Schrumpfschläuche werden aus vernetztem Polyolefin, Fluorpolymer, Silikongummi oder anderen technisch entwickelten Elastomeren hergestellt. Jedes dieser Materialien weist unterschiedliche Eigenschaften hinsichtlich Elastizität, Schrumpfgeschwindigkeit und Restspannung nach dem Schrumpfvorgang auf. Vernetztes Polyolefin bietet beispielsweise hervorragende elektrische Isoliereigenschaften sowie eine gleichmäßige Schrumpfleistung, während Fluropolymere eine überlegene chemische und temperaturbezogene Beständigkeit für anspruchsvolle Anwendungen bereitstellen.
Schrumpfverhältnis und Anfangsdurchmesser
Das Schrumpfverhältnis von Schrumpfschläuchen – typischerweise im Bereich von 2:1 bis 6:1 – bestimmt, um wie viel sich der Durchmesser beim Erhitzen verringert. Ein Schrumpfschlauch mit einem Schrumpfverhältnis von 3:1 kann sich von einem Ausgangsdurchmesser von 12 Millimetern bei vollständiger Erwärmung auf etwa 4 Millimeter verkleinern. Das gewählte Schrumpfverhältnis muss zum Durchmesser des Kabels oder Bauteils passen, um eine korrekte Endpassform zu gewährleisten. Ist das Schrumpfverhältnis zu hoch, kann das Schrumpfschlauchmaterial übermäßige Ringspannung ausüben und dauerhafte Falten oder Verzerrungen verursachen. Ist das Verhältnis zu gering, können Lücken und eine lockere Passform entstehen, wodurch Feuchtigkeit eindringen und die elektrische Isolationswirkung beeinträchtigt wird.
Methode der Wärmezufuhr und Temperaturregelung
Auswahl der Wärmequelle
Die verwendete Methode zur Wärmezufuhr – ob mit einer Heißluftpistole, einem Heißluftofen, einer thermischen Verbindungsmaschine oder durch Eintauchen in heißes Wasser – beeinflusst maßgeblich Gleichmäßigkeit und Geschwindigkeit des Schrumpfprozesses. Heißluftpistolen ermöglichen gezielte, lokal begrenzte Erwärmung und werden häufig bei Außeneinsätzen und Reparaturarbeiten eingesetzt; sie erfordern jedoch Geschick des Bedieners, um eine konstante Temperatur zu gewährleisten und lokale Überhitzung zu vermeiden. In industriellen Anwendungen für Schrumpfschläuche kommen oft Konvektionsöfen oder spezielle thermische Maschinen zum Einsatz, die die Wärme gleichmäßig über das gesamte Bauteil verteilen und dadurch eine gleichmäßigere Endpassform sowie höhere Wiederholgenauigkeit erzielen.
Temperaturanstieg und Haltezeit
Die Geschwindigkeit, mit der die Temperatur während des Erhitzens ansteigt, beeinflusst, wie gleichmäßig der wärmeschrumpfbare Schlauch um das Substrat schrumpft. Ein zu schneller Temperaturanstieg kann zu ungleichmäßiger Schrumpfung führen, wodurch Luftpockets eingeschlossen und Falten auf der fertigen Oberfläche erzeugt werden. Eine schrittweise, kontrollierte Erwärmung ermöglicht es dem Material, sich gleichmäßig zu verengen und exakt an die Geometrie der darunterliegenden Struktur anzupassen. Die Haltezeit – also die Dauer, während der das Material bei der Spitzentemperatur verbleibt – ermöglicht die Entspannung innerer Spannungen und gewährleistet eine vollständige Schrumpfung. Industrielle Spezifikationen legen häufig konkrete Temperaturprofile fest, beispielsweise das Erreichen von 120 Grad Celsius und das Halten dieser Temperatur für 10 bis 20 Sekunden, um eine konsistente Qualität der fertigen Passform zu erreichen.
Kabelgeometrie und Oberflächenvorbereitung
Substratform und Oberflächenglätte
Form und Oberflächenzustand des zu schützenden Kabels oder Bauteils beeinflussen direkt, wie gut sich die Schrumpfschlauchhülle beim Schrumpfen anpasst. Glatte, zylindrische Kabel ermöglichen ein gleichmäßiges Schrumpfen der wärmeempfindlichen Schlauchhülle mit minimalen Falten. Unregelmäßige Formen – beispielsweise Steckerverbindungen, Lötstellen oder Durchmessersprünge – erzeugen mechanische Einschränkungen, die zu lockeren Stellen, Faltenbildung oder ungleichmäßiger Spannung in der fertigen Umhüllung führen können. Eine Vorreinigung der Kabeloberfläche zur Entfernung von Staub, Ölen oder Korrosion verbessert die Haftung und verhindert ein Verrutschen der Schrumpfschlauchhülle während der thermischen Kontraktion.
Einsatz von klebstoffbeschichteten Schläuchen für eine verbesserte Passform
Klebende Schrumpfschlauche enthalten eine thermisch aktivierte Klebschicht, die beim Erhitzen schmilzt und eine dauerhafte Verbindung mit der darunterliegenden Oberfläche eingeht. Diese Konstruktion verbessert die Endpassform erheblich, insbesondere bei unregelmäßigen Geometrien oder beweglichen Komponenten. Die Klebschicht füllt Mikrolücken aus, verhindert Verrutschen und erzeugt eine hermetische Dichtung für eine hervorragende elektrische Isolierung sowie Umweltschutz. Klebende schrumpfbare Schläuche werden häufig in der Luft- und Raumfahrt-, Automobil- und Marineindustrie vorgeschrieben, wo Kabelschutz gegen Vibration, thermische Zyklen und raue Umgebungsbedingungen bestehen muss. Die Klebschicht verhindert zudem Faltenbildung und gewährleistet eine eng anliegende Anpassung an das Substrat, selbst beim Abkühlen.
Qualitätskontrolle und Leistungsüberprüfung
Sichtprüfung und dimensionsbezogene Verifizierung
Die fertige Passgenauigkeit wird zunächst durch visuelle Inspektion auf Gleichmäßigkeit, Fehlen von Falten und ordnungsgemäße Abdeckung der darunterliegenden Komponente bewertet. Maßliche Prüfungen mit Messschiebern oder Lehren bestätigen, dass der endgültige Außendurchmesser den Spezifikationen entspricht und die Wandstärke konsistent bleibt. Für kritische Anwendungen in der elektrischen Isolierung gewährleistet die funktionale Prüfung – beispielsweise Durchschlagfestigkeitsprüfung, Kontinuitätsprüfungen und thermische Wechselbelastungsvalidierung – den vorgesehenen Schutz durch die Schrumpfschläuche sowie die Einhaltung gesetzlicher und normativer Anforderungen.
Thermische und umgebungsbezogene Prüfungen
Die Haltbarkeit der fertigen Montage wird durch beschleunigte thermische Zyklen, Feuchtigkeitsbelastung und Beständigkeitstests gegenüber Chemikalien überprüft. Schrumpfschläuche, die wiederholten Temperaturspitzen ausgesetzt sind, müssen ihre Dichtwirkung und Haftung bewahren, ohne zu reißen, sich abzulösen oder ihre elektrische Isolierwirkung einzubüßen. Salzsprüh- und Feuchtigkeitsbelastungstests bestätigen, dass der Kabelschutz auch in korrosiven Umgebungen wirksam bleibt. Diese Validierungsprotokolle gewährleisten, dass der schrumpfbare Schlauch während der gesamten vorgesehenen Lebensdauer der Kabelbaugruppe eine langfristige Leistung erbringt.
FAQ
Welches Schrumpfverhältnis sollte ich bei Schrumpfschläuchen wählen, um eine optimale fertige Montage zu erreichen?
Wählen Sie ein Schrumpfverhältnis, das auf Ihren Kabeldurchmesser abgestimmt ist und einen kleinen Sicherheitsabstand bietet. Ein Schrumpfverhältnis von 3:1 oder 4:1 bei Wärmeschrumpfschläuchen eignet sich gut für die meisten industriellen Anwendungen, da es vom Ausgangs- zum Enddurchmesser mit minimaler Zusatzspannung schrumpft. Konsultieren Sie stets die Anwendungsrichtlinien und überprüfen Sie die endgültigen Abmessungen nach dem Schrumpfen, um eine korrekte Endpassform für die elektrische Isolationsleistung sicherzustellen.
Wie verbessert wärmeschrumpfbarer Schlauch mit Klebeschicht die Endpassform im Vergleich zu Standard-Schläuchen?
Wärmeschrumpfbarer Schlauch mit Klebeschicht bildet beim Erhitzen eine chemische Bindung, wodurch ein Verrutschen verhindert und Oberflächenunregelmäßigkeiten ausgefüllt werden – dies führt zu einer strafferen und gleichmäßigeren Endpassform. Dies ist besonders vorteilhaft bei unregelmäßigen Komponentengeometrien, gestuften Steckverbindern oder Kabeln, die Vibrationen ausgesetzt sind. Die Klebeschicht verbessert zudem die Dichtfähigkeit und bietet so einen überlegenen Kabelschutz.
Welches ist das ideale Temperaturprofil, um eine konsistente Endpassform bei wärmeschrumpfbaren Schläuchen zu erreichen?
Die meisten industriellen Anwendungen sehen eine schrittweise Erwärmung auf 120–150 Grad Celsius vor, abhängig vom Material, mit einer Haltezeit von 10–20 Sekunden, um eine vollständige thermische Kontraktion und Spannungsrelaxation zu ermöglichen. Vermeiden Sie schnelle Temperaturspitzen, die zu ungleichmäßiger Schrumpfung und Faltenbildung führen. Befolgen Sie stets die Empfehlungen des Herstellers für das jeweils verwendete Schrumpfschlauchprodukt.
 EN