Kalite kontrolü, üretimde malzemeler montaj hattına ulaşmadan çok önce başlar. Asetat kumaş bandı kullanılmadan önce rulo tutarlılığını kontrol etmek, üretim ekipleri tarafından sıklıkla göz ardı edilen ancak otomotiv kablo demeti ve tel demeti uygulamalarının güvenilirliği üzerinde doğrudan etkili olan kritik bir adımdır. Asetat kumaş bandı tutarlılık standartlarını karşılamadığında aşağı akışta hatalar ortaya çıkar: zayıf yapışma, düzensiz genişlik toleransları ve kablo demeti montajının tamamını tehlikeye atan bozulmuş yalıtım özellikleri. Bu denetim işlemi özel donanım gerektirmez; dikkat, sistematik kontroller ve kabul edilebilir rulo kalitesinin ne olduğunu anlama gerektirir.
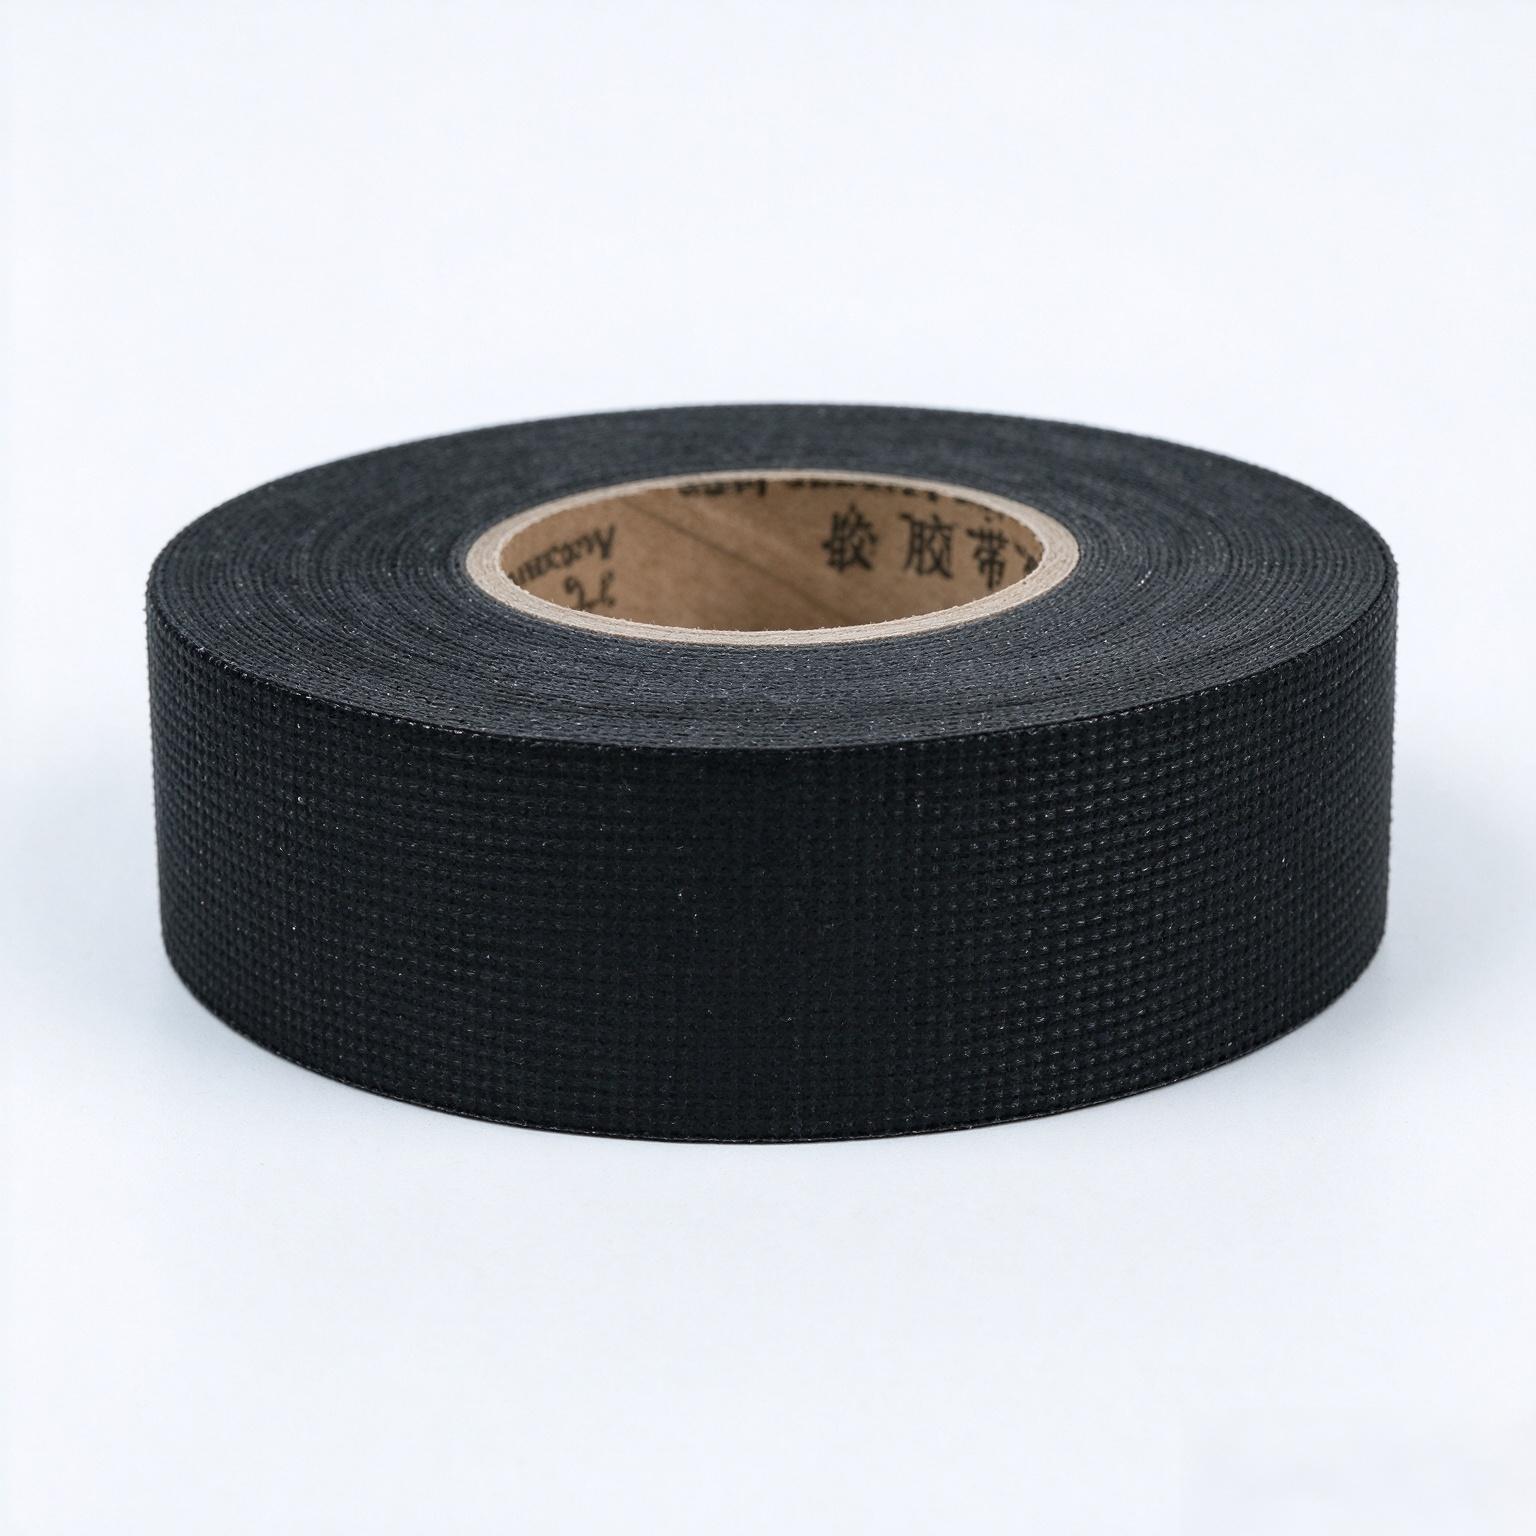
Entegre edilmeden önce asetat Dokuma Bant üretim iş akışınıza entegre ederek, kullanım öncesi doğrulama rutini, zaman kaybına neden olan ve hurda oranlarını artıran malzeme tutarsızlıklarına karşı koruma sağlar. İnceleme süreci, fiziksel özellikler, yapıştırıcı performansı ve boyutsal doğruluk üzerine odaklanır—bu üç temel unsur, kumaş bandının zorlu otomotiv ortamlarında doğru şekilde işlev görmesini belirler. Bu kontrolleri anlama, kalite güvencesini reaktif bir sorun giderme egzersizinden proaktif bir koruma aracı haline dönüştürür.
Görsel Kontrol ve Fiziksel Özellikler
Rulo Yüzey Kalitesinin Değerlendirilmesi
İlk kontrol noktası, asetat bez bant rulosunun kendisinin kapsamlı bir görsel incelemesini içerir. Ruloyu düz bir yüzeye yerleştirin ve buruşukluklar, kıvrımlar veya eşit olmayan gerilim desenleri gibi açık kusurları tespit etmek için sarılı bantı inceleyin. Doğru şekilde sarılmış bir bez bant rulosu, katmanlar arasında boşluk bırakmadan tutarlı bir sarma sağlamalıdır. Uygulama sırasında kablo demetine aktarılabilen herhangi bir görünür kir—toz, lifler veya kalıntı—aranmalıdır. Dış yüzey dokunulduğunda homojen hissetmelidir; herhangi bir pürüzlü bölge, yapışkan kalıntı veya kırılganlık, üretim sırasında yapıştırıcı veya gerilimleme sorunlarına neden olabilecek olası imalat tutarsızlıklarını veya depolama sorunlarını gösterir.
Genişlik ve Kenar Tutarlılığının Kontrolü
Kablo demeti bandı, tam rulo boyunca kesin genişlik özelliklerini korumalıdır. Bant genişliğini ölçmek için cetvel veya kumpas kullanın—ölçümleri rulonun başlangıcında, ortasında ve sonunda olmak üzere birden fazla noktada yapın. Otomotiv kablo demeti uygulamaları için tolerans genellikle belirtiminizdeki gereksinimlere bağlı olarak ±1 mm aralığında değişir. Düzensiz genişlik, üretim sırasında yanlış kesim yapıldığını gösterir ve bu durum bantın kablo demetinde tutarlı kaplama sağlama yeteneğini zayıflatır. Başparmağınızı her iki kenar boyunca gezdirin; kenarlar pürüzsüz ve keskin olmalı, lifli ya da soyulmuş olmamalıdır. Herhangi bir tüylenme veya kenar bozulması, rulonun hasar gördüğünü veya uygun şekilde depolanmadığını gösterir ve üretim sürecine girmeden önce reddedilmelidir.
Yapıştırıcı Performansı Doğrulaması
Yapışkanlık ve Ayrılma Testlerinin Gerçekleştirilmesi
Asetat kumaş bant yapıştırıcısı, birbirine zıt iki özelliği dengede tutmalıdır: montaj sırasında teması korumak için yeterince güçlü olmalı, ancak kalıntısız çıkarılabilir olmalıdır. Basit bir yapışkanlık testiyle başlayın: 10 cm’lik bir örnek kesin ve temiz bir cam yüzeye ya da test paneline uygulayın. Üç saniye boyunca sıkıca bastırın, ardından soyarak kaldırın. Bant, fazla baskı uygulamadan hemen yapışmalıdır; kaldırılması ise kontrollü olmalıdır—çok zayıf olmamalı (yani kendiliğinden düşmemeli) ve çok güçlü de olmamalı (yani yırtılmalı ya da yapıştırıcı kalıntısı bırakmalı). Aynı rulodan alınan farklı örneklerde bant tutarsız davranış sergilerse, yapıştırıcı üretimi sırasında eşit şekilde uygulanmamıştır. Kablolama demetleri uygulamalarında bu tutarsızlık doğrudan üretim hattında gecikmelere ve yeniden işlenmeye neden olur.
Sıcaklık ve Çevresel Direnç
Otomotiv ortamları, sıcaklık uç noktaları ve nem değişiklikleri boyunca yapışkan özelliklerini koruyan kumaş bant gerektirir. Başka bir 10 cm'lik örnek kesin ve yaklaşık 60–70 °C sıcaklıkta 30 dakika boyunca ısıtın, ardından soğumaya bırakın. Yapıştırıcı, aşırı yapışkan hâle gelmeden veya fazla sertleşmeden stabil kalmalıdır. Benzer şekilde, bant örneğini orta düzey nem koşullarına veya kısa süreli su temasına maruz bırakarak, bantın katmanlarının ayrışmadığını ve yapışkanlığının kaybolmadığını doğrulayın. Bu hızlı çevresel kontrol, kablo demeti montajlarının gerçek dünya koşullarında karşılaşabileceği sürprizleri önler. Bu doğrulamayı geçemeyen kablo demeti bandı, ya yanlış yapıştırıcı formülasyonunu ya da depolama sırasında meydana gelen bozulmayı gösterir; her iki durumda da rulo tamamen reddedilmelidir.
Boyutsal ve Uygulama Hazırlığı Değerlendirmesi
Rulo Çapının ve Kullanılabilir Uzunluğun Ölçülmesi
Üretim planlaması, her ruloda bulunan kumaş bant miktarının doğru şekilde anlaşılmasıyla sağlanır. Rulonun dış çapını ölçün ve beklenen boyutlarla eşleştiğini doğrulamak için üreticinin teknik özellik sayfasına başvurun. Belirgin şekilde daha küçük ya da daha büyük bir rulo, hem eksik sarım hem de fazla sarım durumunu gösterir; bu durumlar üretim planlaması açısından sorun yaratır. Otomotiv kablo tesisatı uygulamaları için mevcut tam uzunluğun bilinmesi, yeterli stok siparişi vermenizi ve üretim ortasında stok tükenmesini önlemeyi sağlar. Birkaç metre bant açın ve bant kalınlığının tutarlı göründüğünü görsel olarak doğrulayın; herhangi bir değişkenlik, üretim sırasında tutarsız kalenderleme işlemine işaret eder ve bu da otomatik uygulayıcılarda izleme sorunlarına neden olur.
Sarma Açma Performansı Testi
Ruloyu üretim ekipmanına yüklemeye karar vermeden önce, bantın nasıl davrandığını değerlendirmek için yaklaşık 1–2 metrelik bir kısmı elle açın. Bant, takılmadan, katmanların birbiri üzerine gelmeden veya ani dirençle karşılaşmadan düzgün bir şekilde açılmalıdır. Eğer açma işlemi sırasında gerilim değişiyorsa, rulo tutarsız basınçla sarılmıştır ve uygulayıcınızda besleme sorunlarına neden olacaktır. Kablolama bandı, açılırken sıkışıyor veya eşit olmayan şekilde serbest kalıyorsa, kablo demetlerini sararken hizalama sorunlarına yol açar. Bantın açıldığında şeklini koruduğunu kontrol edin; eğer aşırı kıvrılıyorsa, rulo muhtemelen uygun olmayan koşullarda saklanmıştır ya da alt tabaka hasar görmüştür. Bu açma kontrolleri yalnızca birkaç dakika sürer ancak rulonun yüksek hızda üretim süreçlerinde güvenilir şekilde çalışıp çalışmayacağına dair kritik bilgiler sağlar.
SSS
Neden kumaş bandının tutarlılığı üretim sırasında değil, üretimden önce kontrol edilmelidir?
Üretimden önce asetat bez bandı tutarlılığı kontrol edilmesi, kusurlu malzemenin montaj hattına girmesini önler; bu durum, sorunun daha sonra tespit edilmesi halinde maliyetleri katlanarak artırır. Kurulum sırasında tespit edilen kötü bir rulo sorunu anında yakalar; ancak binlerce kablo demeti zaten sarıldıktan sonra üretim ortasında aynı rulo tespit edilirse, pahalı yeniden işçilik, müşteriye teslimatlarda gecikme ve kalite kaçakları yaşanabilir. Kullanımdan önce yapılan inceleme, malzeme sorunlarını üretim felaketlerinden basit rulo reddine dönüştürür.
Rulo tutarlılık kontrolü sırasında hangi belirli ölçümler kaydedilmelidir?
Belge bandı genişliği (başlangıçta, ortada ve sonda), rulo dış çapı, görsel yüzey kalitesi gözlemleri, yapışkanlık test sonuçları, sıcaklık direnci bulguları ve sarım açma pürüzsüzlüğü notları. Otomotiv kablo tesisatı işlemlerinde, operatörlerin her rulo için tamamladığı basit bir kontrol listesi oluşturun; bu, aşağı akıştaki kablo tesisatı sorunlarını malzeme özelliklerine bağlayan bir kalite kaydı oluşturur. Bu izlenebilirlik, kablo tesisatı bandı seçiminde kök neden analizi ve sürekli iyileştirme açısından hayati öneme sahiptir.
Tutarlılık kontrollerinden geçen olmayan bez bant ruloları asla kurtarılabilir mi?
Bazen bir uçtaki hafif genişlik farkı veya depolama sıcaklığına maruz kalma nedeniyle geçici yapıştırıcı yumuşaklığı gibi küçük sorunlar, uygun şekilde yeniden koşullandırma ile giderilebilir. Ancak güvenilirliğin tartışmasız olduğu otomotiv kablo demeti uygulamalarında tutarlılık kontrolünden geçemeyen ürünler genellikle tam rulo olarak reddedilmelidir. Yeniden işleme maliyeti ve olası kalite kaçakları, şüpheli asetat bez bandı stoklarının değiştirilmesi maliyetini çok aşar. Asetat bez bandı teknik özelliklere uymadığında her zaman red kararı alınmalıdır.
 EN