品質管理は、素材が組立ラインに到達するずっと前から始まります。アセテート布テープを使用する前にロールの均一性を確認することは、製造チームが見落としがちな重要な工程ですが、自動車用ハーネスおよびワイヤーハーネスの信頼性に直接影響します。アセテート布テープが均一性の基準を満たさない場合、後工程で欠陥が発生します。具体的には、接着不良、幅公差のばらつき、絶縁性能の低下などがあり、これらはハーネス全体の組立品質を損ないます。この検査には特殊な機器は必要なく、必要なのは注意深さ、体系的な点検、および許容されるロール品質の基準に対する理解です。
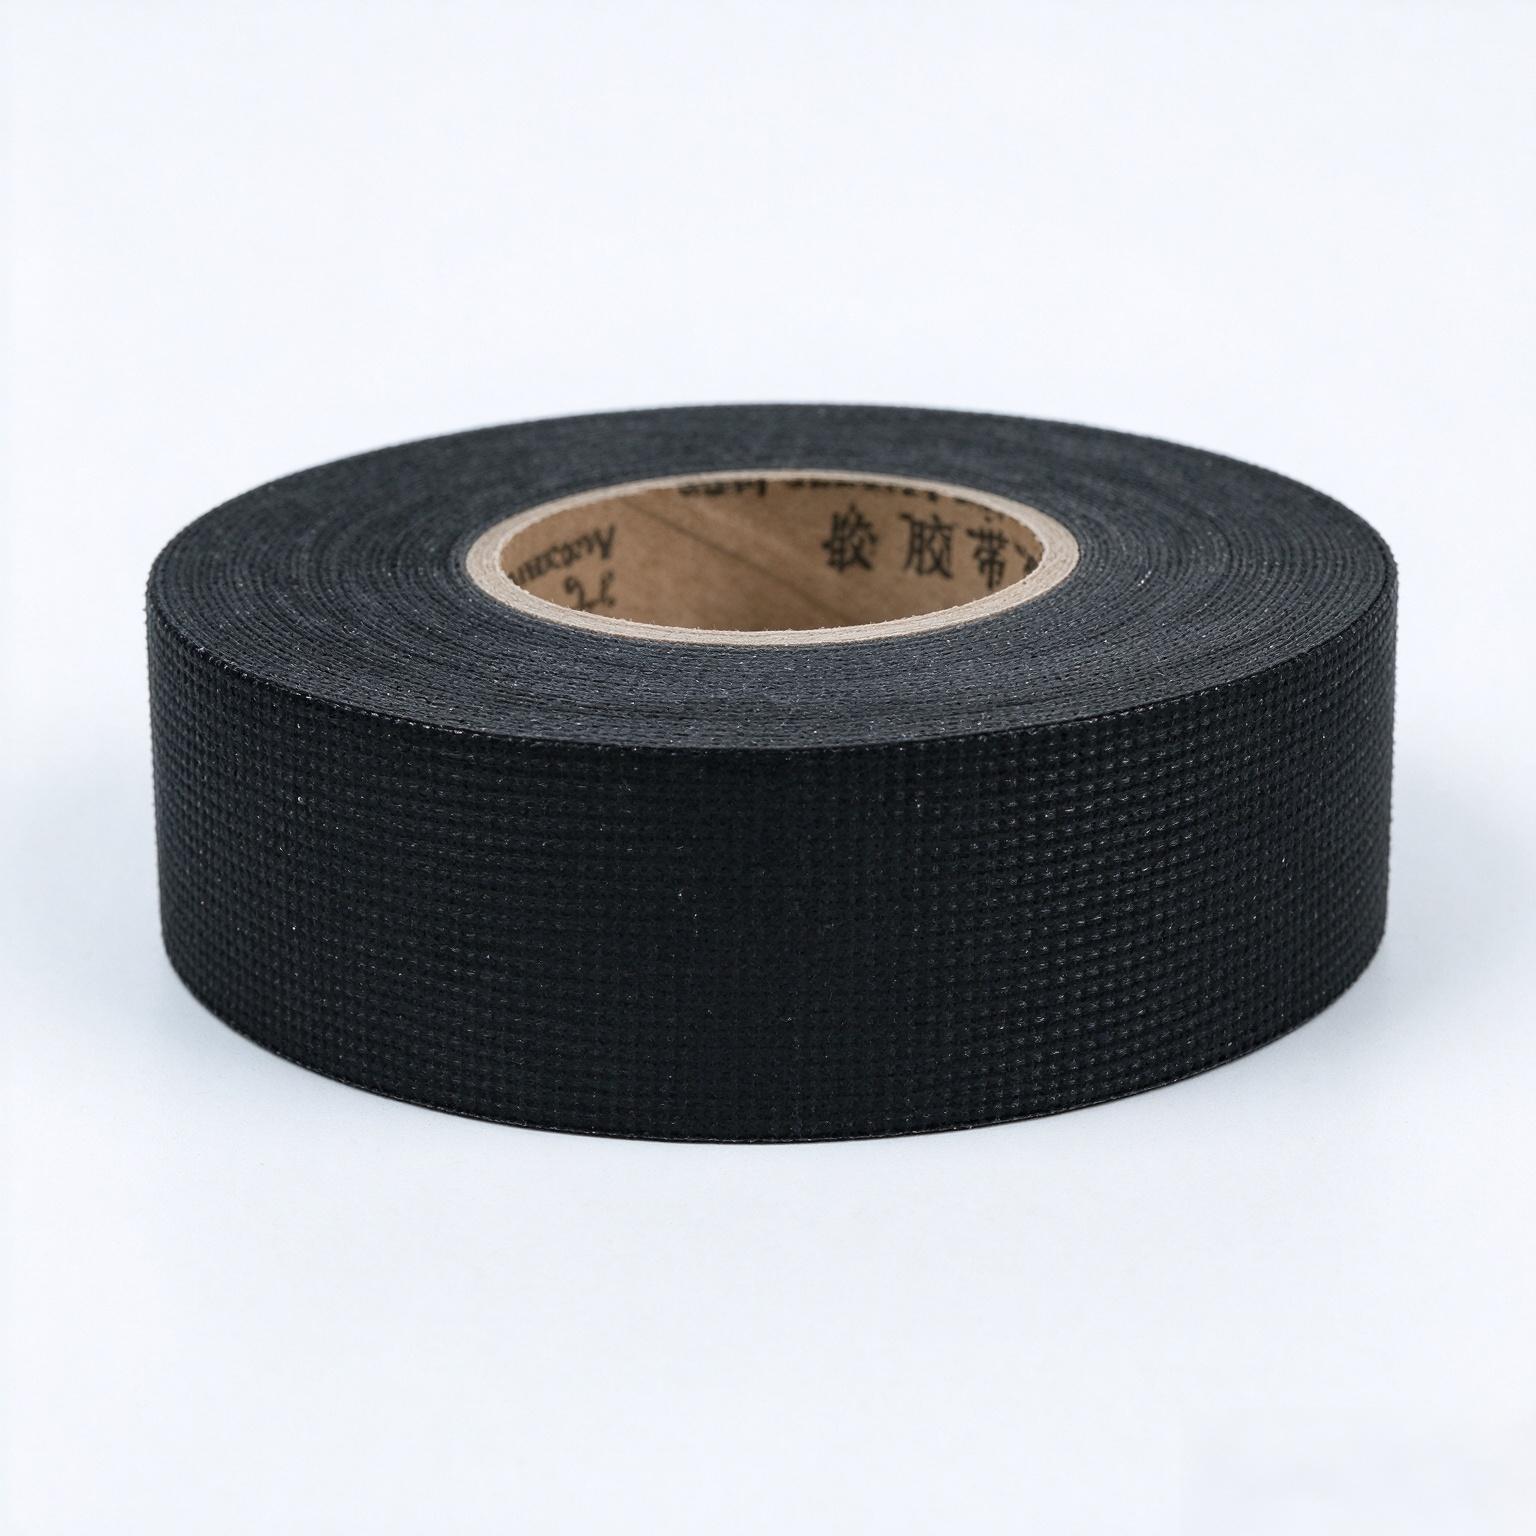
統合する前には アセテートクロステープ 生産工程に組み込むことで、使用前の検証手順を確立すれば、作業効率の低下や不良品発生率の上昇を招く素材のばらつきを未然に防げます。検査では、物理的特性、粘着性能、寸法精度の3つの要素に焦点を当てます。これらは、自動車向けの厳しい環境下で布テープが正常に機能するかどうかを左右する柱となる項目です。これらの検査項目を正しく理解することで、品質保証は問題発生後の対応から、事前のリスク防止へと進化します。
外観検査および物理的特性
ロール表面の品質評価
最初のチェックポイントは、アセテート布テープのロール自体を徹底的に目視検査することです。ロールを平らな作業台に置き、巻き付けられたテープ表面にシワ、折れ目、あるいは張力のムラなど、明らかな欠陥がないか確認します。正常に巻かれた布テープのロールは、層と層の間に隙間が生じず、均一な巻き具合を保っている必要があります。また、ハーネスへの貼付時に転写する恐れのある異物(ホコリ、繊維、残留物など)が付着していないかも、目視で確認してください。外側の表面は触ったときに均一な感触であるべきで、ざらつきや粘着残り、あるいはもろさなどが感じられる場合は、製造工程上のばらつきや保管状態の問題を示唆しており、量産時の接着不良や張力不均一につながる可能性があります。
幅およびエッジの均一性の確認
ワイヤーハーネス用テープは、ロール全長にわたって正確な幅仕様を維持しなければなりません。定規またはノギスを用い、ロールの始端、中央、終端の複数箇所でテープの幅を測定してください。自動車用ハーネスへの適用においては、通常、仕様要件に応じて±1mm以内の公差が求められます。幅が不均一である場合、製造工程におけるスリッティング(裁断)が不適切であったことを示しており、ハーネスへの均一な被覆性能が損なわれます。親指で両端部をなぞるように触れて確認してください。端面は鋭く、きれいな状態でなければならず、毛羽立ちや剥離があってはなりません。端部にフリンジ状の劣化や欠けがある場合は、ロールが損傷を受けていたか、不適切な保管状態に置かれていた可能性があり、生産工程へ投入する前に不合格と判断すべきです。
粘着性能の検証
tack(初期接着性)および剥離試験の実施
アセテート布テープの粘着剤は、相反する二つの特性をバランスよく備える必要があります。すなわち、組立中に接触を維持できる十分な強さがありながら、残留物を残さずに剥離できるという点です。まず、簡単な tack(初粘)試験を行ってください。テープを10cmに切断し、清掃済みのガラス面または試験用パネルに貼り付けます。3秒間 firmly(しっかり)押さえたら、剥がしてみてください。テープは過度な圧力を加えなくても即座に密着し、剥離時はコントロールされた感触で行えるべきです。つまり、弱すぎて自然に剥がれ落ちるほどではなく、また強すぎて破れたり粘着剤が残ったりすることもありません。同一ロールから採取した複数の試料でこの挙動にばらつきがある場合、製造工程における粘着剤の塗布が不均一であったことを示します。ワイヤハーネス用途では、このようなばらつきは直ちに組立ラインの遅延や手戻り作業へとつながります。
温度と環境耐性
自動車用環境では、極端な温度変化や湿度変化に対しても粘着性を維持できる布テープが求められます。別の10cmの試料を切り取り、約60~70℃の高温に30分間さらした後、常温まで冷却します。この際、粘着剤は過度にベタつかず、また硬くなりすぎることなく安定している必要があります。同様に、別の試料を中程度の湿度環境にさらすか、短時間だけ水に触れさせ、剥離や粘着力の低下が生じないことを確認します。このような簡易な環境試験により、ハarness組立工程で実際の使用環境に遭遇した際に予期せぬ問題が発生するのを防ぎます。この検証に不合格となったワイヤーハーネス用テープは、粘着剤の配合が不適切であるか、保管中に劣化が進んだことを示しており、いずれの場合もそのロール全体を不合格とします。
寸法および使用準備状態の評価
ロールの直径および有効長さの測定
生産計画は、各ロールに含まれる布テープの長さを正確に把握することに依存します。ロールの外径を測定し、メーカーが提供する仕様書と照合して、期待される寸法と一致しているか確認してください。明らかに小さくまたは大きく見えるロールは、巻き取り不足または過剰巻き取りを示しており、いずれも生産スケジューリングにおいて問題を引き起こします。自動車用ハーネス用途では、利用可能なテープの正確な長さを把握することで、必要な在庫を適切に発注でき、生産途中での不足を防ぐことができます。数メートルほどテープを unwind( unwinding)し、目視で厚みが均一であることを確認してください。厚みにばらつきがある場合、製造時のカレンダー加工に不均一性があり、自動塗布装置での追従性(トラッキング)に問題が生じます。
巻き出し性能の評価
ロールを生産設備に投入する前に、手動で約1~2メートルほど巻き戻して、テープの挙動を確認してください。テープは引っかかりや重なり、急な抵抗なくスムーズに巻き戻る必要があります。巻き戻し中に張力が変化する場合は、ロールの巻取り圧が不均一であったことを示しており、適用機での供給トラブルを引き起こします。ワイヤーハーネス用テープが巻き戻し時に引っかかりやすくなったり、剥離が不均一になると、ハーネス束の巻き付け時に位置ずれが生じます。また、巻き戻した際にテープが形状を保つかどうかも確認してください。過度に巻き戻り(カール)が発生する場合、保管条件が不適切だったか、基材に劣化が生じている可能性があります。こうした巻き戻しチェックは数分で済みますが、高速生産ラインでのロールの信頼性を左右する重要な情報を得られます。
よくある質問
なぜ生産開始前に布テープの品質を確認する必要があるのでしょうか?
生産開始前のアセテート布テープの品質確認を行うことで、不良品が組立ラインに混入するのを防ぎます。この段階で不良ロールを発見できれば、問題を即座に特定できます。一方、数千本ものハarnessがすでに巻き付けられた後の生産途中で同じ不良ロールを発見した場合、高額な再作業費用や顧客への出荷遅延、さらには品質不具合の流出といった深刻な事態を招く可能性があります。使用前の検査により、素材由来の問題は『生産現場における大規模なトラブル』から単なる『ロールの交換』というシンプルな対応に変わります。
ロールの品質確認時に記録すべき具体的な測定項目は何ですか?
文書用テープの幅(開始時、中央部、終了時)、ロールの外径、目視による表面品質の観察結果、粘着性試験結果、耐熱性試験結果、および巻き出し時の滑らかさに関する記録。自動車用ハーネス作業では、各ロールごとにオペレーターが記入する簡易チェックリストを作成し、下流工程で発生したハーネスの問題を原材料の特性へと遡って関連付けることができる品質記録を構築します。このトレーサビリティは、根本原因分析およびワイヤーハーネス用テープ選定の継続的改善にとって不可欠です。
品質の一貫性検査に不合格となった布テープのロールは、再利用可能でしょうか?
一方の端での幅のわずかなばらつきや、保管時の温度影響による一時的な粘着剤の軟化など、軽微な問題は、適切な再調整によって解消される場合があります。ただし、信頼性が絶対条件となる自動車用ハーネス用途では、一貫性検査に不合格となった場合は、通常、ロール全体を不合格とすることが求められます。再作業にかかるコストや、品質不具合が見逃されるリスクは、疑わしいアセテート布テープの在庫を交換するコストをはるかに上回ります。アセテート布テープが仕様を満たさない場合には、常に不合格とする方向で判断してください。
 EN