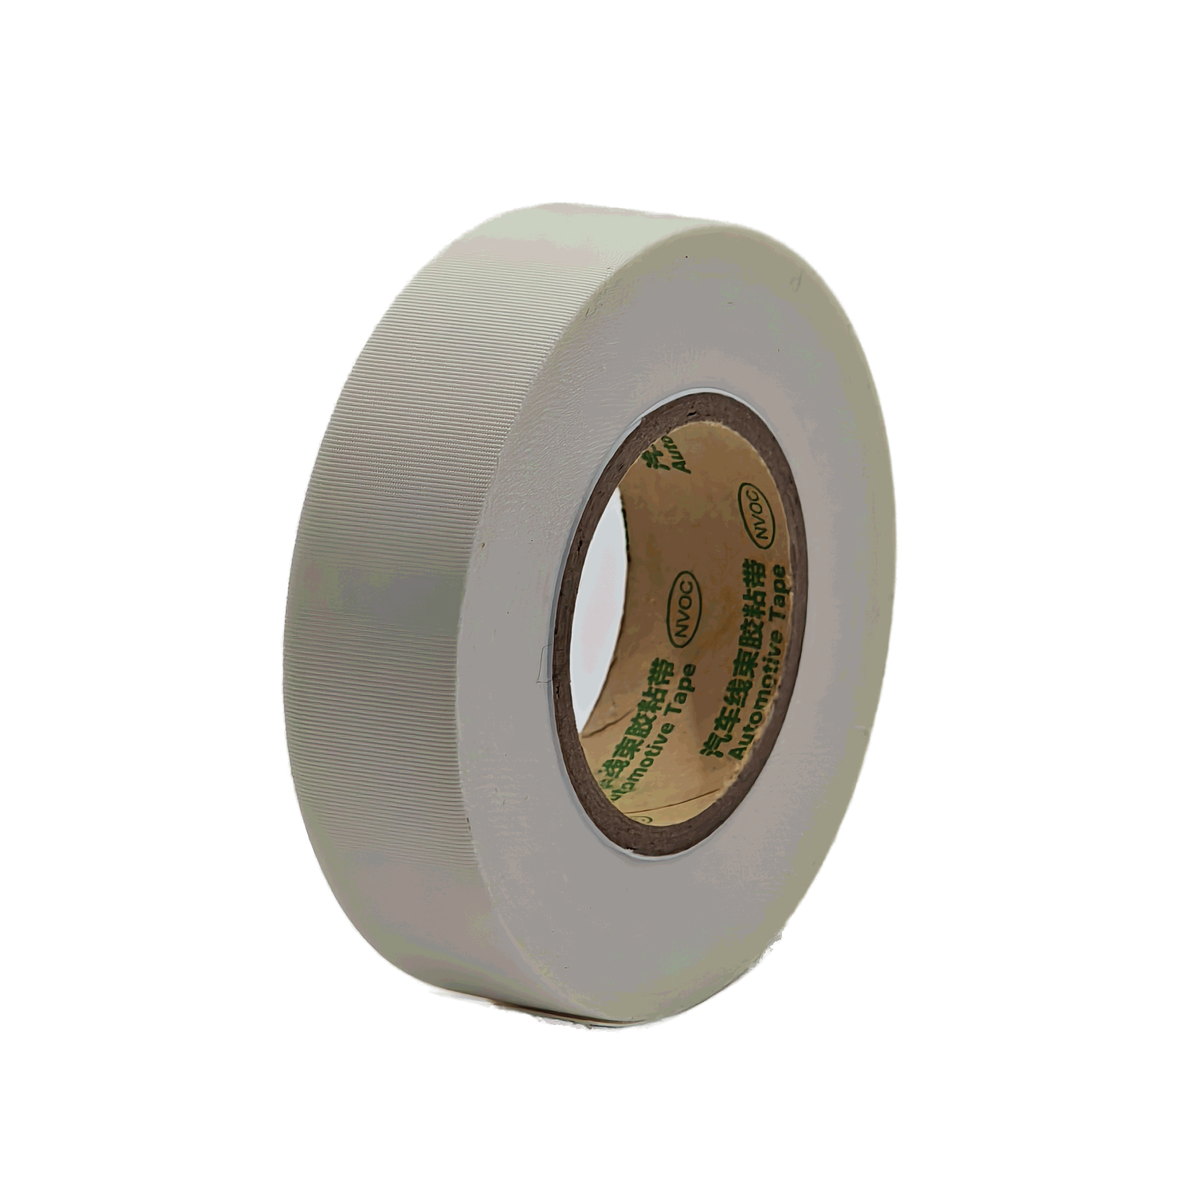
Le contrôle qualité en production commence bien avant que les matériaux n’atteignent la chaîne d’assemblage. Vérifier la cohérence des rouleaux avant d’utiliser le ruban en tissu d’acétate est une étape critique que les équipes de fabrication négligent souvent, bien qu’elle affecte directement la fiabilité des applications automobiles de faisceaux et de câblages. Lorsque le ruban en tissu d’acétate ne répond pas aux normes de cohérence, des défauts en aval apparaissent : adhérence insuffisante, tolérances de largeur irrégulières et propriétés d’isolation dégradées, compromettant l’ensemble de l’assemblage du faisceau. Ce processus d’inspection ne nécessite pas d’équipement spécialisé ; il exige de l’attention, des contrôles systématiques et une compréhension claire de ce qui constitue une qualité acceptable des rouleaux.
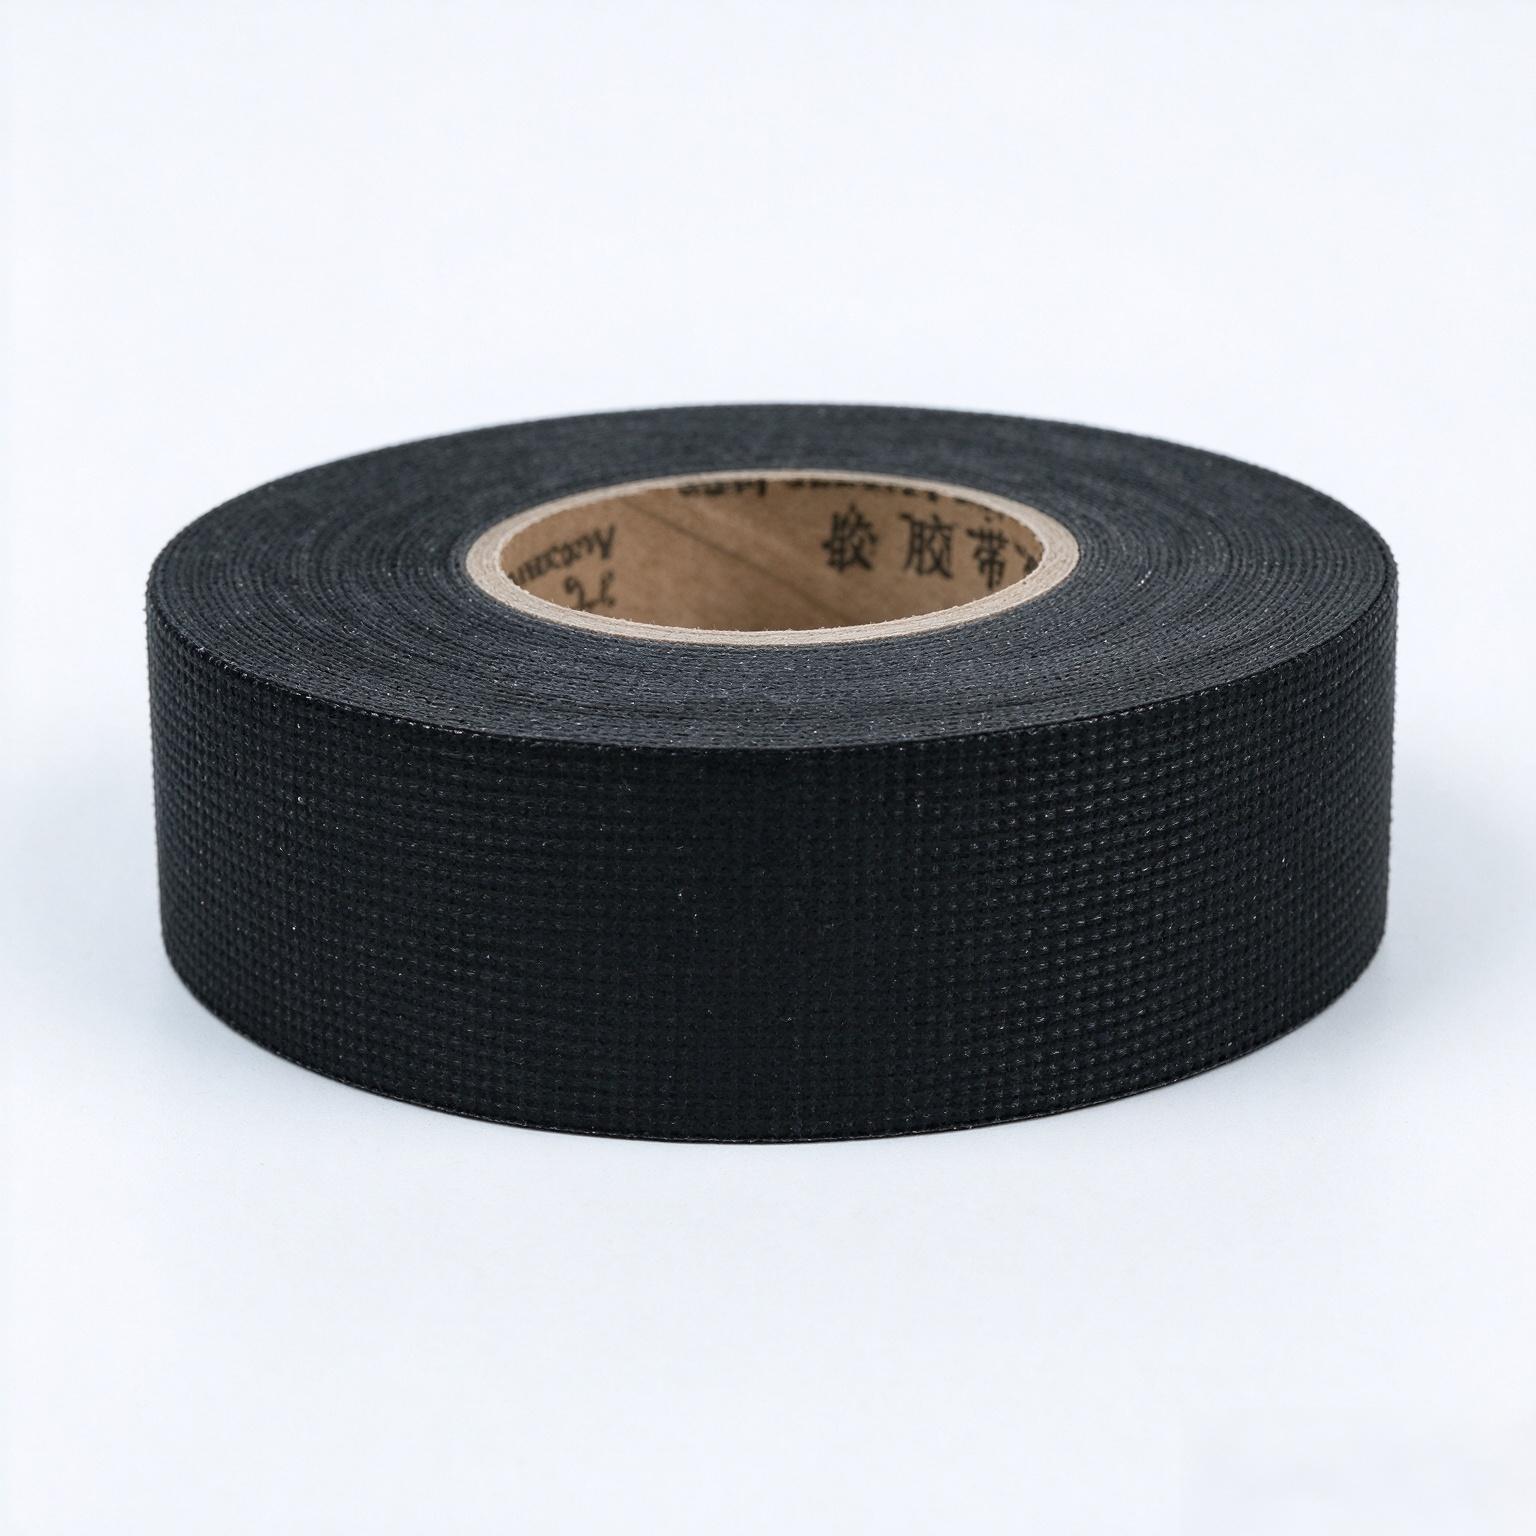
Avant d’intégrer acetate Cloth Tape dans votre flux de production, la mise en place d’une procédure de vérification préalable à l’utilisation protège contre les incohérences matérielles qui gaspillent du temps et augmentent les taux de déchets. Le processus d’examen porte sur les propriétés physiques, les performances adhésives et la précision dimensionnelle — trois piliers qui déterminent si le ruban adhésif tissé fonctionnera correctement dans des environnements automobiles exigeants. Maîtriser ces contrôles transforme la garantie qualité d’un exercice réactif de dépannage en une mesure préventive efficace.
Inspection visuelle et propriétés physiques
Évaluation de la qualité de la surface de la bobine
Le premier point de contrôle implique un examen visuel approfondi du rouleau de ruban adhésif en acétate. Placez le rouleau sur une surface plane et inspectez le ruban enroulé afin de détecter des défauts évidents tels que des plis, des rides ou des motifs de tension inégaux. Un rouleau de ruban adhésif en tissu correctement enroulé doit présenter un enroulement régulier, sans espaces entre les couches. Recherchez toute contamination visible — poussière, fibres ou résidus — susceptible de se transférer au faisceau lors de l’application. La surface extérieure doit offrir une sensation uniforme au toucher ; toute zone rugueuse, tout résidu collant ou toute fragilité indique d’éventuelles incohérences de fabrication ou des problèmes de stockage, susceptibles de provoquer des défaillances de l’adhésif ou des problèmes de tension durant la production.
Vérification de la largeur et de l’uniformité des bords
La bande pour faisceaux électriques doit conserver des spécifications de largeur précises sur toute la longueur de la bobine. Utilisez une règle ou un pied à coulisse pour mesurer la largeur de la bande à plusieurs endroits : au début, au milieu et à la fin de la bobine. Pour les applications automobiles, la tolérance se situe généralement dans une fourchette de ±1 mm, selon vos exigences spécifiques. Une largeur irrégulière indique une découpe incorrecte lors de la fabrication, ce qui compromet la capacité de la bande à assurer une couverture uniforme du faisceau. Passez votre pouce le long des deux bords : ils doivent paraître nets et tranchants, sans effilochage ni décollement. Tout ourlet ou détérioration du bord suggère que la bobine a été endommagée ou mal stockée, et doit être rejetée avant d’atteindre la production.
Validation des performances de l’adhésif
Réalisation des essais d’adhérence initiale et de décollage
L’adhésif du ruban en tissu acétate doit équilibrer deux qualités opposées : suffisamment fort pour maintenir le contact pendant l’assemblage, tout en étant amovible sans laisser de résidu. Commencez par un simple test d’adhérence initiale : découpez un échantillon de 10 cm et appliquez-le sur une surface en verre propre ou sur un panneau d’essai. Appuyez fermement pendant trois secondes, puis essayez de le décoller. Le ruban doit adhérer immédiatement, sans nécessiter une pression excessive, et son retrait doit être maîtrisé — ni trop faible au point de se détacher spontanément, ni trop fort au point de se déchirer ou de laisser des résidus d’adhésif. Si le comportement du ruban varie de façon incohérente entre différents échantillons prélevés sur la même bobine, cela signifie que l’adhésif n’a pas été appliqué de façon uniforme lors de la fabrication. Dans les applications de faisceaux de câbles, cette incohérence se traduit directement par des retards sur la chaîne d’assemblage et des opérations de reprise.
Température et Résistance Environnementale
Les environnements automobiles exigent un ruban adhésif en tissu capable de conserver ses propriétés adhésives malgré les extrêmes de température et les variations d’humidité. Découpez un autre échantillon de 10 cm et exposez-le à une température élevée (environ 60–70 °C) pendant 30 minutes, puis laissez-le refroidir. L’adhésif doit rester stable, sans devenir excessivement collant ni trop durcir. De même, exposez un échantillon à une humidité modérée ou à un contact bref avec l’eau afin de vérifier que le ruban ne se délamine pas ni ne perd son adhérence. Ce contrôle environnemental rapide évite les mauvaises surprises lorsque les faisceaux de câblage sont soumis à des conditions réelles. Un ruban pour faisceaux de câblage qui échoue à cette validation indique soit une formulation adhésive inadéquate, soit une dégradation survenue pendant le stockage : dans les deux cas, la bobine entière doit être rejetée.
Évaluation des dimensions et de la prête-à-poser
Mesure du diamètre de la bobine et de la longueur utilisable
La planification de la production dépend d’une compréhension précise de la longueur de ruban adhésif contenue dans chaque rouleau. Mesurez le diamètre extérieur du rouleau et confrontez-le à la fiche technique du fabricant afin de vérifier qu’il correspond aux dimensions attendues. Un rouleau nettement plus petit ou plus grand indique soit un enroulement insuffisant, soit un enroulement excessif — deux cas problématiques pour la planification de la production. Dans les applications de faisceaux automobiles, connaître exactement la longueur disponible permet de commander un stock suffisant et d’éviter des pénuries en cours de production. Déroulez quelques mètres et vérifiez visuellement que l’épaisseur du ruban semble constante ; toute variation suggère un calandrage incohérent lors de la fabrication, ce qui causera des problèmes de centrage sur les applicateurs automatisés.
Essai des performances de déroulement
Avant de mettre le rouleau en service sur les équipements de production, déroulez manuellement environ 1 à 2 mètres pour évaluer le comportement de la bande. Celle-ci doit se dérouler sans accrochage, sans chevauchement des couches ni résistance soudaine. Si la tension varie au cours du déroulage, le rouleau a été enroulé avec une pression inconstante et provoquera des problèmes d’alimentation sur votre applicateur. Une bande pour faisceaux électriques qui adhère ou se libère de façon irrégulière pendant le déroulage entraîne des problèmes d’alignement lors de l’enrobage des faisceaux. Vérifiez que la bande conserve sa forme lorsqu’elle est déroulée ; si elle s’enroule excessivement, le rouleau a peut-être été stocké dans des conditions inadéquates ou le support a pu être endommagé. Ces contrôles de déroulage ne prennent que quelques minutes, mais ils révèlent des informations essentielles sur la fiabilité du rouleau pendant les cycles de production à grande vitesse.
FAQ
Pourquoi la cohérence de la bande textile doit-elle être vérifiée avant la production plutôt qu’en cours de production ?
Vérifier la cohérence du ruban adhésif en acétate avant la production empêche les matériaux défectueux d’entrer dans la chaîne de montage, où leur détection coûte exponentiellement plus cher. Un rouleau défectueux détecté pendant la phase de réglage permet de résoudre immédiatement le problème ; le même rouleau découvert en cours de production, après que des milliers de faisceaux aient déjà été gainés, entraîne des reprises coûteuses, des retards éventuels dans les livraisons aux clients et des non-conformités qui échappent au contrôle qualité. L’inspection préalable à l’utilisation transforme les problèmes liés aux matériaux d’une catastrophe en production en simples rejets de rouleaux.
Quelles mesures spécifiques doivent être enregistrées lors de la vérification de la cohérence du rouleau ?
Largeur du ruban document (au début, au milieu et à la fin), diamètre extérieur de la bobine, observations relatives à la qualité de la surface visible, résultats du test d’adhérence, constatations concernant la résistance à la température et remarques sur la fluidité du déroulage. Pour les opérations de faisceaux automobiles, établir une simple liste de contrôle que les opérateurs remplissent pour chaque bobine, afin de constituer un dossier qualité permettant de relier tout problème ultérieur sur le faisceau aux caractéristiques du matériau. Cette traçabilité est essentielle pour l’analyse des causes profondes et l’amélioration continue du choix des rubans pour faisceaux électriques.
Les bobines de ruban textile qui ne satisfont pas aux contrôles de consistance peuvent-elles parfois être récupérées ?
Des problèmes mineurs, tels qu’une légère variation de largeur à une extrémité ou une mollesse temporaire de l’adhésif due à l’exposition à la température de stockage, peuvent parfois être corrigés grâce à un reconditionnement approprié. Toutefois, dans les applications de faisceaux automobiles, où la fiabilité est absolument indispensable, des résultats défaillants lors des contrôles de consistance justifient généralement le rejet intégral du rouleau. Le coût de la retouche et des éventuelles non-conformités échappant au contrôle dépasse largement celui du remplacement d’un stock de ruban adhésif en tissu dont la qualité est douteuse. En cas de non-conformité du ruban adhésif en tissu d’acétate aux spécifications, privilégiez systématiquement le rejet.
 EN