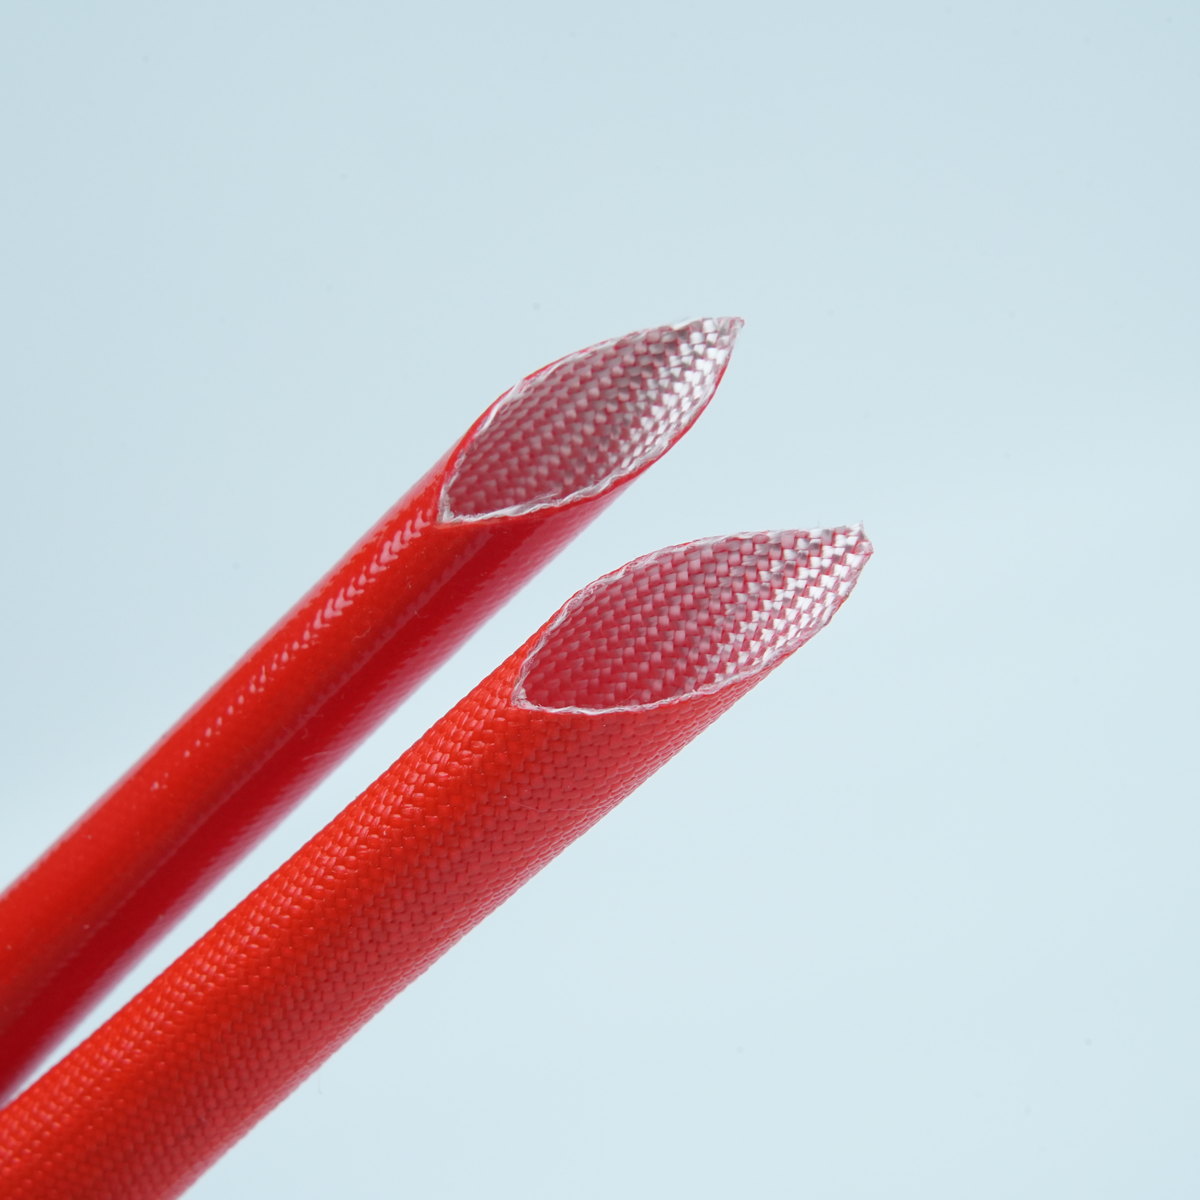
Planlama fiberglass sleev herhangi bir elektrik montajının kitle üretimi başlatılmasından önce doğrulama süreci hayati öneme sahiptir. Bu süreç, kablo koruma ve elektrik yalıtımınızın hem endüstri standartlarını hem de müşteri performans gereksinimlerini karşıladığını garanti eder. Kapsamlı bir doğrulama stratejisi, maliyetli yeniden tasarımları, tedarik zinciri gecikmelerini ve üretim başladıktan sonra ortaya çıkabilecek saha arızalarını azaltır.
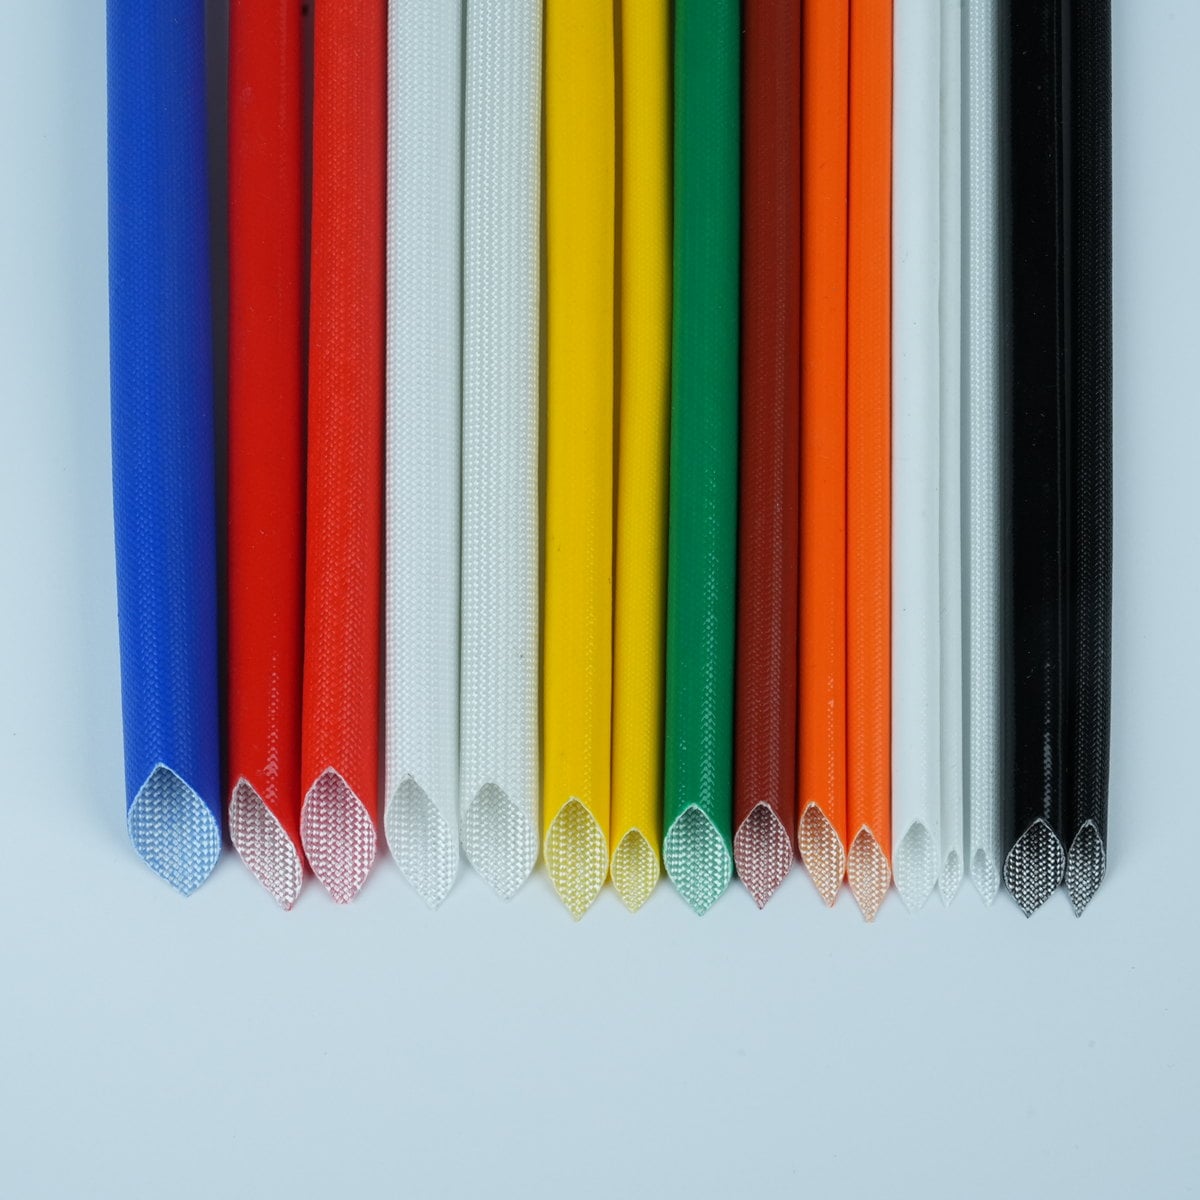
Etkili doğrulama planlaması, malzeme spesifikasyonlarını, termal performansı, mekanik dayanıklılığı ve düzenleyici uyumluluğu ele alan yapılandırılmış bir yaklaşım gerektirir. Net doğrulama kriterleri erken dönemde belirlenerek üreticiler, ölçekli üretimde kritik sorunlar keşfetmeden prototipten üretime güvenle geçiş yapabilirler. Bu makale, tam hacimli üretimden önce kablo kılıflama çözümlerinin doğrulanması için gerekli temel adımları, test protokollerini ve karar noktalarını özetlemektedir.
Anlayış Fiberglass sleev Doğrulama Gereksinimleri
Temel Malzeme ve Performans Kriterleri
Cam elyaf kılıf, yüksek sıcaklık ve yüksek gerilim uygulamalarında kablo koruması için birincil bariyer görevi görür. Doğrulama planınız, cam elyaf denyesi, reçine türü, kalınlık ve kaplama bileşimi de dahil olmak üzere temel malzeme spesifikasyonlarını öncelikle belirlemelidir. Elektrik yalıtım özellikleri, hem temel cam elyafın hem de silikon veya alüminyum folyo sarma gibi ek koruyucu kaplamaların özelliklerine bağlıdır.
İstenen çalışma ortamını belgeleyerek başlayın: sıcaklık aralığı, kimyasallara maruziyet, mekanik stres ve elektrik gerilim seviyeleri. Bu çevresel parametreler, hangi kablo kılıf sınıflarının ve malzeme kombinasyonlarının yeterli performans göstereceğini doğrudan belirler. Örneğin, 200 °C üzerinde sıcaklıklar gerektiren uygulamalar, yüksek sıcaklık reçineleri ve üst düzey cam elyaf yapıları gerektirirken, standart endüstriyel kablo koruması daha basit dokuma yöntemleriyle gerçekleştirilebilir.
Düzenleyici ve Sektör Standartları
Farklı sektörler ve bölgeler, elektriksel yalıtım üzerine katı uyumluluk gereksinimleri getirir. Doğrulama kontrol listeniz, ürün kategorinizle ilgili geçerli standartlara—örneğin UL, IEC veya askerî spesifikasyonlara—başvurmalıdır. Bu standartlar, elektriksel yalıtım, alev direnci, çekme dayanımı ve yanıcılık için minimum performans metriklerini tanımlar. Doğrulamaya başlamadan önce hangi sertifikaların ve test yöntemlerinin geçerli olduğunu belirlemek, tekrar çalışmayı önler ve onay süreçlerini hızlandırır.
Kalite ve uyumluluk ekiplerinizle erken dönemden itibaren iletişime geçerek kablolama kaplamalarınızın geçmesi gereken düzenleyici testleri haritalayın. Bu koordinasyon, doğrulama testlerinizin nihai sertifikasyon başvurularını doğrudan desteklemesini sağlar.
Doğrulama Test Protokolünün Tasarımı
Isıl ve Çevresel Testler
Sıcaklık döngüleme, termal yaşlanma ve nem maruziyeti, zorlu ortamlarda kullanılan cam elyaf kılıflar için temel doğrulama faaliyetleridir. Termal testler, tel korumanızın elektriksel yalıtım bütünlüğünü ve mekanik özelliklerini belirlenen sıcaklık aralığında koruduğunu doğrular. Çoğu doğrulama protokolü, maksimum işletme sıcaklığında 1000 ila 5000 saat süreyle sürekli ısıya maruz bırakmayı ve bunu takiben yaşlandıktan sonraki elektriksel ve mekanik testleri içerir.
Uygulamanız sıcaklık dalgalanmalarına maruz kalıyorsa, termal protokolünüzü soğuma döngüleri de içerecek şekilde tasarlayın. Hızlı termal döngüleme, reçine matrisli malzemelerde iç gerilim çatlaklarına neden olabilir. Kablo kılıfı doğrulaması ayrıca, nemin elektriksel yalıtım özelliklerini bozup bozmadığını veya gömülü tellerde korozyonu tetikleyip tetiklemediğini doğrulamak amacıyla nem testi de içermelidir.
Mekanik ve Elektriksel Performans Testleri
Mekanik dayanıklılık, üretim ortamlarında kablo kaplamasının uzun vadeli güvenilirliğini doğrudan etkiler. Doğrulama planınız, çekme mukavemeti testleri, aşınmaya direnç, alev yayılımı testleri ve kesilmeye direnç testlerini içermelidir. Bu mekanik testler, cam elyaf kaplamanın montaj gerilmelerine, titreşime ve montaj ile kullanım ömrü boyunca oluşan bükülmelere dayanıp dayanamayacağını belirler.
Elektriksel testler, dielektrik delinme gerilimi, hacimsel özdirenci ve stres altında yüzey takibi üzerine odaklanır. Bu ölçümler, elektriksel yalıtımınızın minimum güvenlik eşiğini karşıladığını ve arıza koşullarında başarısız olmayacağını doğrular. Doğrulama örnekleri, hem kusursuz durumda hem de termal yaşlandırma sonrası test edilmelidir; böylece ürün yaşam döngüsü boyunca performans paylarının korunduğu gösterilir.
Örnek Alma Stratejisi ve Belgelendirme Oluşturma
Örnek Seçimi ve Test Partisinde Çeşitlilik
İşlem tutarlılığını doğrulamak için birden fazla üretim partisinden ve ham madde kaynağından örneklerin test edilmesini gerektiren sağlam bir doğrulama planı. Tel koruması ve kablo kaplaması performansı, tedarikçiye, üretim hattına, çevresel koşullara ve partiden partiye reçine özelliklerine bağlı olarak değişebilir. Örnek alma stratejiniz, çoklu kaynaklı nitelendirme planlıyorsanız farklı tedarikçilerden malzemeleri ya da tek bir tedarikçi kullanıyorsanız farklı üretim vardiyalarından malzemeleri içermelidir.
İstatistiksel anlamlılık gereksinimleri ve düzenleyici beklentilerine dayalı olarak minimum örnek boyutlarını belirleyin. Çoğu doğrulama programı, güvenilir sonuçlar elde etmek için her test koşulu için en az 10 ila 30 örnek test eder. Her örneğin izlenebilirliğini, ham madde parti numaraları, üretim tarihleri ve işlem parametrelerindeki herhangi bir varyasyon dahil olmak üzere belgeleyin.
Test Verilerinin Kaydı ve Kabul Kriterleri
Testler başlamadan önce her test yöntemi için geçme/başarısızlık kriterlerini tanımlayan ayrıntılı bir doğrulama matrisi oluşturun. Bu matris, elektriksel yalıtım delinme gerilimi, çekme dayanımı, alev direnci ve diğer tüm performans ölçümleri için belirli sayısal sınırlara atıfta bulunmalıdır. Önceden tanımlanmış kabul kriterleri, öznel yorumları önler ve sertifikasyon denetimleri için net kanıt sağlar.
Tüm test sonuçlarını, uyumsuzlukları, düzeltici eylemleri ve yeniden test sonuçlarını belgeleyin. Bu kapsamlı kayıt, düzenleyici otoritelere özen gösterildiğini gösterir ve sahada sorunlar ortaya çıkması durumunda sorun giderme için bir temel oluşturur. Fotoğrafları, üçüncü taraf laboratuvarlarından alınan test sertifikalarını ve orijinal doğrulama planından yapılan tüm sapmaları açık gerekçelerle birlikte dahil edin.
Geçiş Planlaması ve Risk Azaltma
Pilot Üretim ve Ölçeklendirme Doğrulaması
Tam ölçekte seri üretime geçmeden önce, üretim ölçeğinde kalıp ve süreçler kullanılarak sınırlı bir pilot üretim çalışması gerçekleştirin. Bu pilot cam elyaf kaplama çalışması, üretim sürecinizi, tedarikçi kalitenizi ve montaj prosedürlerinizi laboratuvar doğrulama aşamasında elde edilen performansla eşleştirebilme durumunuzu doğrular. Pilot üretim, laboratuvar testlerinde karşılaşılmayan süreç değişkenliklerini — örneğin taşıma hasarı, montaj hattı ısıl profilleri veya ambalaj gerilimleri gibi — sıklıkla ortaya çıkarır.
Pilot üretimden alınan örnek malzemeleri, doğrulama sırasında belirlenen aynı protokolü kullanarak test edin. Eğer pilot sonuçları laboratuvar temel değerleriyle uyum sağlarsa, doğrulanmış tasarımınızın tam ölçekte üretimde güvenilir şekilde çalışacağına dair güven kazanırsınız. Eğer pilot testleri tutarsızlıklar ortaya çıkarırsa, kök nedenleri araştırın ve üretim hacmini artırmadan önce düzeltici ayarlamalar yapın.
Üretim Sonrası Gözetim ve Sürekli İyileştirme
Toplu üretim başladığında doğrulama işlemi sona ermez. Kabloların korunması ve elektriksel yalıtım özelliklerinin doğrulanmış aralıklar içinde kalmasını sağlamak amacıyla, üretim örneklerinin periyodik olarak test edildiği sürekli bir izleme programı oluşturun. Bu sürekli izleme, teslim edilen ürünler üzerinde etki yaratabilecek süreç kaymalarını, tedarikçi kalite düşüşlerini veya ortam koşullarına bağlı depolama sorunlarını erken tespit eder.
Sahada elde edilen performans verileri, müşteri şikayetleri ve üretim örneklerinin test sonuçları arasında bir geri bildirim döngüsü oluşturun. İlk üretim aşamasında beklenenden daha yüksek arıza oranları gözlemlenirse, kök nedeni belirlemek amacıyla araştırma ve test başlatın. Bu proaktif yaklaşım, marka itibarını korur ve kablo kaplamalarının ürün yaşam döngüsü boyunca tutarlı performans göstermesini sağlar.
SSS
Üretim öncesi cam elyaf kaplama doğrulamasının tipik zaman çizelgesi nedir?
Kapsamlı doğrulama, genellikle karmaşıklığa ve düzenleyici gereksinimlere bağlı olarak 3 ila 6 ay sürer. Sadece termal yaşlanma işlemi yalnızca 2 ila 3 ay sürebilir ve üçüncü taraf sertifikasyonları ek süre gerektirebilir. Doğrulama sürecine ürün geliştirme döngüsünün erken aşamalarında başlamak, üretim başlatımına yaklaşırken gecikmeleri önler.
Doğrulama sırasında farklı kablo kaplama malzemeleri arasında nasıl seçim yapabilirim?
Aday malzemeleri, işletim aralığınızın tamamını kapsayan özdeş test protokolleriyle yan yana karşılaştırın. Maliyeti, performans paylarını, tedarikçi uygunluğunu ve gelecekteki ölçeklenebilirliği değerlendirin. Sıkça rastlanan bir durum olarak, doğrulama testleri; yüksek maliyetli özel malzemelerin belirli uygulamanız için standart sınıf seçeneklere kıyasla hiçbir avantaj sağlamadığını ya da tam tersine, güvenlik paylarını karşılayabilmek için premium sınıf malzemelerin zorunlu olduğunu ortaya çıkarır.
Doğrulama testleri, kablo korumasının gereksinimleri karşılamadığını gösterirse ne olur?
Eksikliği gidermek için malzeme sınıfı, kaplama kalınlığı, reçine türü veya üretim sürecindeki ayarlamaların mümkün olup olmadığını araştırın. Ayrıca çalışma sıcaklığı sınırları veya elektriksel gerilim seviyeleri gibi tasarım varsayımlarını da yeniden değerlendirebilirsiniz. Değişiklikleri yapın, aynı protokolü kullanarak yeniden doğrulayın ve üretim aşamasına geçmeden önce zaman çizelgesi ve maliyet üzerindeki etkisini belgeleyin.
 EN