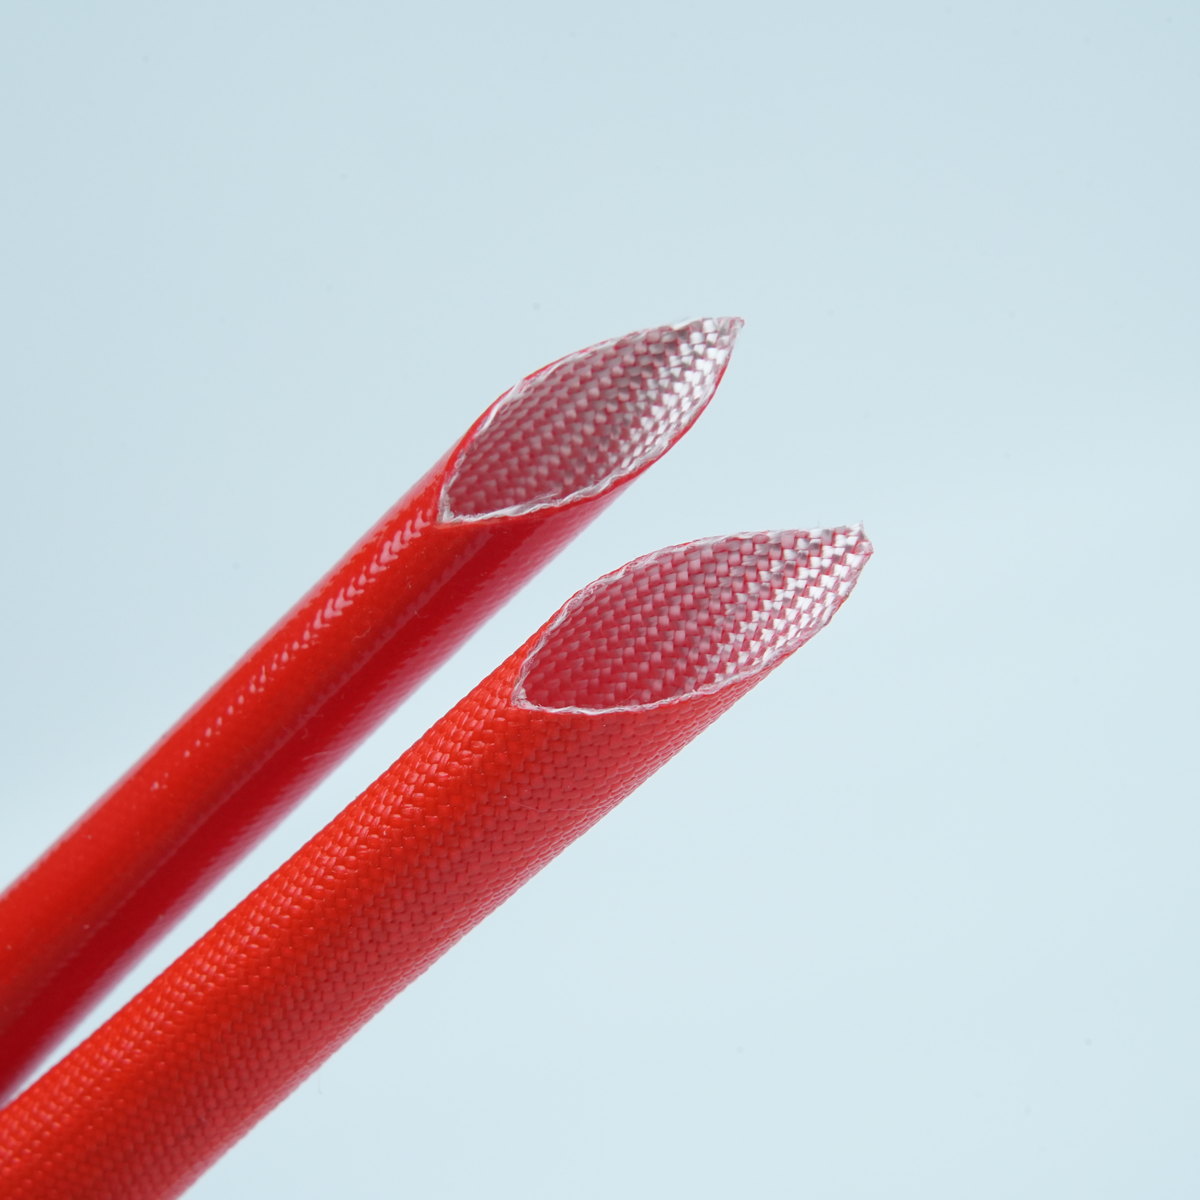
Планирование стекловолоконный рукав валидация имеет решающее значение перед запуском серийного производства любой электрической сборки. Данный процесс гарантирует соответствие защиты проводов и электрической изоляции как отраслевым стандартам, так и требованиям заказчика к эксплуатационным характеристикам. Комплексный подход к валидации снижает риски дорогостоящих повторных разработок, задержек в цепочке поставок и отказов в эксплуатации после начала производства.
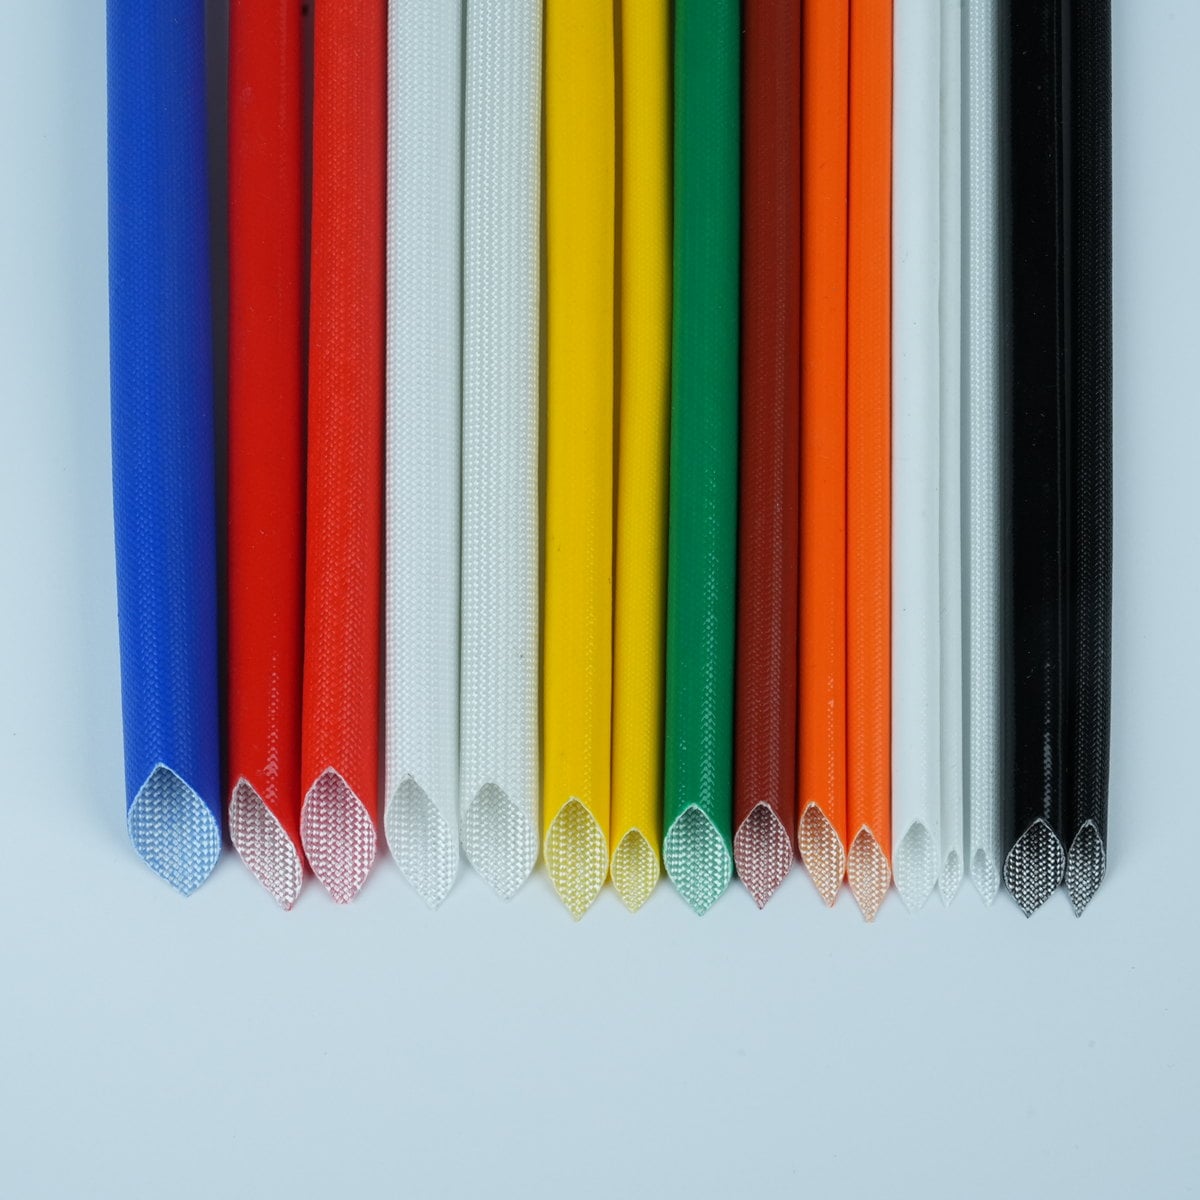
Эффективное планирование валидации требует структурированного подхода, охватывающего технические характеристики материалов, тепловые показатели, механическую прочность и соответствие нормативным требованиям. Установление четких критериев валидации на раннем этапе позволяет производителям уверенно переходить от прототипа к серийному производству без выявления критических проблем в условиях масштабного выпуска. В данной статье описаны ключевые этапы, методики испытаний и точки принятия решений, необходимые для валидации решений на основе кабельной оплетки до начала полнообъёмного производства.
Основные материалы и критерии производительности
Стекловолоконная оплетка служит основным барьером для защиты проводов в условиях высоких температур и высокого напряжения. Ваш план валидации должен сначала установить базовые технические характеристики материала, включая толщину стекловолокна (деньер), тип смолы, толщину и состав покрытия. Электрические изоляционные свойства зависят как от базового стекловолокна, так и от любых дополнительных защитных покрытий, например, силиконовых или алюминиевой фольги.
Начните с документирования предполагаемой рабочей среды: диапазона температур, воздействия химических веществ, механических нагрузок и уровней электрического напряжения. Эти параметры окружающей среды напрямую определяют, какие марки кабельной оплетки и комбинации материалов будут обеспечивать достаточную работоспособность. Например, для применений с температурами выше 200 °C требуются термостойкие смолы и высококачественные конструкции из стекловолокна, тогда как для стандартной промышленной защиты проводов могут использоваться более простые плетения.
Нормативные и отраслевые стандарты
Различные отрасли и регионы предъявляют строгие требования к электрической изоляции. Ваш чек-лист для валидации должен ссылаться на применимые стандарты, такие как UL, IEC или военные спецификации, относящиеся к вашей категории продукции. Эти стандарты определяют минимальные показатели эффективности электрической изоляции, огнестойкости, прочности при растяжении и воспламеняемости. Определение необходимых сертификатов и методов испытаний до начала валидации позволяет избежать переделок и ускоряет сроки получения одобрений.
На раннем этапе привлеките команды по качеству и соответствию, чтобы определить, какие нормативные испытания должна пройти ваша кабельная оболочка. Такая согласованность гарантирует, что ваши испытания по валидации напрямую поддерживают последующие подачи документов на сертификацию.
Разработка протокола испытаний на валидацию
Тепловые и климатические испытания
Циклическое изменение температуры, термическое старение и воздействие влажности являются базовыми видами испытаний для стекловолоконной оплетки, применяемой в экстремальных условиях. Термические испытания подтверждают, что защита проводов сохраняет целостность электрической изоляции и механические свойства в заданном диапазоне температур. В большинстве протоколов испытаний предусмотрено непрерывное термическое старение при максимальной рабочей температуре в течение 1000–5000 часов с последующими электрическими и механическими испытаниями после старения.
Спроектируйте свой термический протокол так, чтобы он включал циклы охлаждения, если в эксплуатации предполагаются колебания температуры. Быстрое термоциклирование может вызывать внутренние трещины в материалах с полимерной матрицей. При валидации кабельной оплетки также следует проводить испытания на влажность, чтобы убедиться, что проникновение влаги не ухудшает электрические изоляционные свойства и не способствует коррозии встроенных проводов.
Испытания механических и электрических характеристик
Механическая прочность напрямую влияет на долгосрочную надёжность кабельной оплётки в производственных условиях. Ваш план валидации должен включать испытания на разрывную прочность, стойкость к истиранию, распространение пламени и прокол. Эти механические испытания позволяют определить, способна ли стекловолоконная оплётка выдерживать нагрузки при монтаже, вибрацию и изгиб в процессе сборки и эксплуатации.
Электрические испытания направлены на измерение напряжения пробоя диэлектрика, объёмного электрического сопротивления и поверхностного tracking-эффекта под нагрузкой. Эти измерения подтверждают, что ваша электрическая изоляция соответствует минимальным требованиям безопасности и не выйдет из строя при аварийных режимах. Образцы для валидации следует испытывать как в исходном состоянии, так и после термоциклирования, чтобы продемонстрировать запасы эксплуатационных характеристик на всём протяжении жизненного цикла изделия.
Разработка стратегии отбора образцов и документация
Отбор образцов и разнообразие испытательных партий
Для надежного плана валидации требуется тестирование образцов из нескольких производственных партий и источников сырья, чтобы подтвердить стабильность процесса. Эффективность защиты проводов и кабельных рукавов может различаться в зависимости от поставщика, производственной линии, условий окружающей среды и свойств полимерного материала от партии к партии. Ваша стратегия отбора образцов должна включать материалы от разных поставщиков, если планируется квалификация нескольких источников, или образцы с разных смен при использовании одного поставщика.
Определите минимальные объемы выборки на основе требований к статистической значимости и ожиданий регуляторных органов. В большинстве программ валидации тестируют не менее 10–30 образцов на каждое условие испытания, чтобы обеспечить достоверность выводов. Зафиксируйте прослеживаемость каждого образца, включая номера партий материалов, даты производства и любые отклонения в параметрах обработки.
Регистрация данных испытаний и критерии приемлемости
Создайте подробную матрицу валидации, определяющую критерии «соответствует»/«не соответствует» для каждого метода испытаний до начала испытаний. В этой матрице должны быть указаны конкретные числовые пределы для напряжения пробоя электрической изоляции, предела прочности при растяжении, класса воспламеняемости и любых других показателей эффективности. Заранее определённые критерии приёмки исключают субъективное толкование и обеспечивают чёткие доказательства при аудите на соответствие требованиям сертификации.
Зарегистрируйте все результаты испытаний, включая несоответствия, корректирующие действия и результаты повторных испытаний. Такой полный отчёт демонстрирует добросовестность перед регулирующими органами и служит отправной точкой для устранения неполадок в случае возникновения проблем в эксплуатации. Включите фотографии, сертификаты испытаний от сторонних лабораторий, а также любые отклонения от первоначального плана валидации с чётким обоснованием.
Планирование перехода и снижение рисков
Валидация пилотного производства и масштабирования
Перед переходом к полномасштабному серийному производству проведите ограниченный пилотный запуск с использованием инструментов и технологических процессов, соответствующих серийному производству. Такой пилотный выпуск стекловолоконной оболочки подтверждает, что ваш производственный процесс, качество поставляемых компонентов и процедуры сборки обеспечивают ту же производительность, что и при лабораторной валидации. Пилотное производство зачастую выявляет технологические параметры, не обнаруженные при лабораторных испытаниях, например повреждения при обращении, температурные профили на сборочной линии или механические нагрузки при упаковке.
Отберите образцы материалов из пилотной партии и протестируйте их по той же методике, которая была установлена в ходе валидации. Если результаты пилотного этапа совпадают с базовыми показателями, полученными в лаборатории, это даёт уверенность в том, что валидированная конструкция будет надёжно функционировать при полномасштабном производстве. Если при пилотном тестировании выявлены расхождения, проведите анализ коренных причин и внесите корректирующие изменения до наращивания объёмов выпуска.
Мониторинг после завершения производства и непрерывное совершенствование
Валидация не завершается с началом серийного производства. Внедрите программу постоянного контроля, включающую периодическое тестирование образцов продукции для подтверждения того, что защитные свойства проводов и параметры электрической изоляции остаются в пределах установленных валидированных диапазонов. Такой непрерывный мониторинг позволяет выявить отклонения в производственном процессе, ухудшение качества со стороны поставщиков или проблемы, связанные с условиями хранения, до того, как они повлияют на поставляемую продукцию.
Создайте обратную связь, объединяющую данные о работе изделий в эксплуатации, жалобы клиентов и результаты тестирования образцов продукции. Если на ранних этапах производства наблюдается более высокий, чем ожидалось, уровень отказов, немедленно начните расследование и проведение испытаний для выявления корневой причины. Такой проактивный подход защищает репутацию бренда и гарантирует стабильность эксплуатационных характеристик оболочек для кабелей на протяжении всего жизненного цикла изделия.
Часто задаваемые вопросы
Каков типичный срок валидации оболочек из стекловолокна перед запуском производства?
Комплексная валидация обычно требует от 3 до 6 месяцев — в зависимости от сложности и регуляторных требований. Одна только термоустаревание занимает 2–3 месяца, а сертификация сторонними организациями может добавить дополнительное время. Начало валидации на раннем этапе цикла разработки продукта предотвращает задержки при приближении запуска производства.
Как выбрать между различными материалами для оплетки кабелей в ходе валидации?
Сравните потенциальные материалы «бок о бок», используя идентичные методики испытаний, охватывающие весь рабочий диапазон. Оцените стоимость, запасы по эксплуатационным характеристикам, доступность поставщиков и перспективы масштабирования. Часто валидация показывает, что более дорогие специализированные материалы не дают преимущества по сравнению со стандартными вариантами в вашем конкретном применении — или, наоборот, что премиальные марки необходимы для соблюдения требований безопасности.
Что происходит, если испытания валидации выявляют несоответствие защиты проводов установленным требованиям?
Проверьте, можно ли устранить недостаток путем корректировки марки материала, толщины покрытия, типа смолы или технологического процесса. Также пересмотрите допущения в конструкции, например, предельные значения рабочей температуры или уровня электрических нагрузок. Внесите изменения, повторно подтвердите их с использованием того же протокола и задокументируйте влияние на сроки и стоимость до перехода к серийному производству.
 EN