Doğru seçimi asetat Dokuma Bant üretim sürecinize uygun olması için tam ölçekli üretime geçmeden önce örnek malzemelerin dikkatli bir şekilde değerlendirilmesi gerekir. Birçok üretici, örnek aşamasını atlar ya da acele eder; bu da kalite sorunlarına, performans arızalarına ve maliyetli üretim gecikmelerine yol açar. Yapılandırılmış bir değerlendirme süreci, ürün bütünlüğünüzü korur ve seçtiğiniz kumaş bandının tam olarak belirttiğiniz teknik özelliklere, düzenleyici gereksinimlere ve uzun vadeli performans ihtiyaçlarını karşıladığını sağlar.
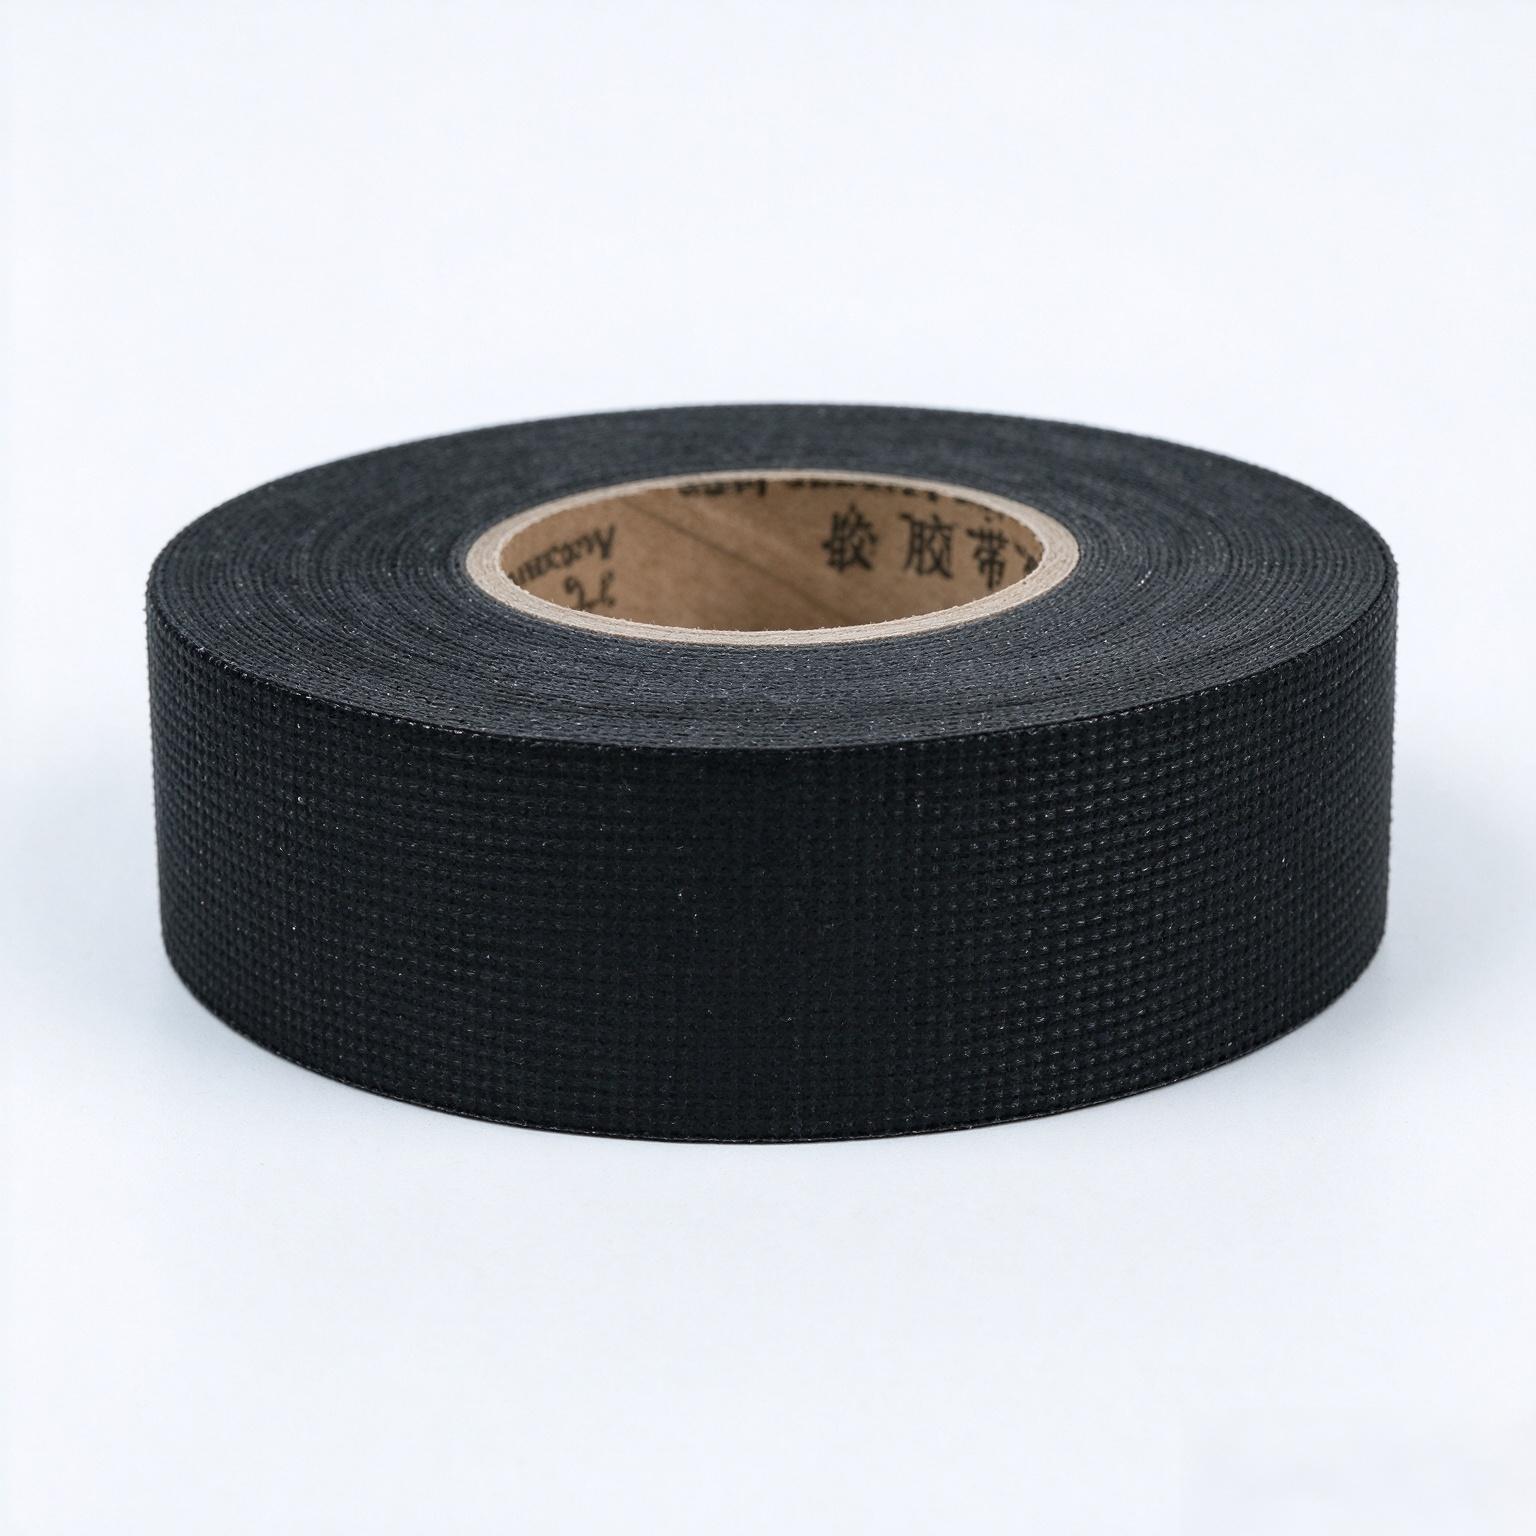
Kumaş bant örneklerinin değerlendirilmesi, yalnızca bir bürokratik adım değildir—bu değerlendirme doğrudan üretim verimliliğinizi, ürün güvenilirliğinizi ve müşteri memnuniyetinizi etkiler. Kablolama demetleri için bant montajları tasarlıyor, elektrik yalıtım uygulamaları planlıyor veya özel endüstriyel bileşenler geliştiriyorsanız, örnek kalitesini doğru şekilde değerlendirmeyi anlamak, tedarik zincirinizin tamamını korur. Bu kılavuz, örneklemeden üretime geçiş yaparken güvenle hareket etmenizi sağlayan temel değerlendirme kriterlerini, test yöntemlerini ve karar çerçevesini size adım adım gösterir.
Örnek Değerlendirmesinin Amaçlarını Anlamak
Tam Üretimden Önce Örnek Testlerinin Neden Önemli Olduğu
Örnek değerlendirme, üretimde birden fazla kritik işlev görür. Büyük siparişler vermeden önce kumaş bant teknik özelliklerinin sizin gereksinimlerinize uyup uymadığını doğrulamanıza olanak tanır. Örnekleri kontrollü koşullarda test ederek yapıştırıcılarınızla, alt malzemelerinizle veya montaj süreçlerinizle ilgili olası uyumsuzlukları, bunların üretim sorunlarına dönüşmesinden önce erken aşamada tespit edersiniz.
Kablo demeti bantları ve elektrik yalıtım sektörleri, arızaların doğrudan güvenlik, düzenleyici uyumluluk ve son kullanıcı deneyimi üzerinde etkisi olduğu için olağanüstü güvenilirlik gerektirir. Arızalı bir kumaş bant, kablo demetinde arıza, yalıtım bozulması veya termal stres altında performans düşüşüne neden olabilir. Örnek değerlendirme, teknik özellikler ile üretim taahhüdü arasındaki geçerlilik kontrol noktasını oluşturarak riski azaltır.
Örnek Değerlendirme Sırasında Ana Performans Göstergeleri
Değerlendirme çerçeveniz, yapışma performansı, çekme dayanımı, termal direnç ve boyutsal tutarlılık olmak üzere dört faktörü ele almalıdır. Bu dört faktör, asetat bez bandınızın kullanım ömrü boyunca doğru şekilde işlev görmesini belirler. Yapışma testi, bandın iletken demetlerine kaymadan veya tabakalaşmadan güvenilir bir şekilde yapışmasını sağlar. Çekme dayanımı doğrulaması, arka malzemenin sarım ve uygulama sırasında gerilime dayanabileceğini teyit eder. Termal direnç değerlendirmesi, elektrik yalıtımının çalışma sıcaklıklarında bütünlüğünü korumasını garanti eder. Boyutsal tutarlılık kontrolleri, genişlik, kalınlık ve rulo geriliminin sabit kalmasını doğrular; bu da öngörülebilir üretim planlaması ve malzeme yönetimi sağlar.
Uygulamalı Test ve Değerlendirme Yöntemleri
Yapıştırıcı Bağ Dayanımı Testi
Öncelikle, kumaş bandınızın üretim sırasında temas edeceği malzemelere nasıl yapıştığını inceleyin. Gerçek üretim ortamınıza uygun test alt tabakalara örnek bant şeritleri uygulayın—bakır iletkenler, alüminyum bileşenler veya sentetik alt tabaka malzemeleri gibi. Yapışmayı, oda sıcaklığında 24 saat boyunca gelişmesine izin verin; ardından bir çekme test cihazı kullanarak kontrollü soyulma kuvvetleri uygulayın. Soyulma testi, 90 derecelik bir açıda ve dakikada 300 milimetre sabit hızla çekilerek yapılmalıdır. Bandın alt tabakadan ayrılmasını sağlayan kuvveti kaydedin. Bu ölçüm, kablolama demetinizin bandının montaj ve kullanım sırasında titreşim, termal çevrim veya mekanik stres ile karşılaştığında gerçek dünyadaki performansını doğrudan tahmin eder.
Bantın temiz bir şekilde kopup kopmadığını veya alt tabakada kalıntılı yapıştırıcı bırakıp bırakmadığını gözlemleyin. Kalıntılı yapıştırıcı, alt tabakanın dayanımının yapıştırıcı performansını aştığını gösterir; bu da elektrik yalıtımınızın stres altında erken ayrılabileceğinin bir işaretidir. Buna karşılık, alt tabaka yapıştırıcının ayrılması öncesinde kopuyorsa, bez bantınız uygulamanız için yeterli yapıştırıcı gücüne sahiptir. Bu gözlem, tedarikçinizden farklı yapıştırıcı formülleri talep edip etmemeniz ya da uygulama sürecinizi ayarlamanız gerektiğine dair kararlar almanıza yardımcı olur.
Çekme Mukavemeti ve Uzama Testi
Kumaş bant örneklerinizden hem uzunluk hem de genişlik yönünde birden fazla test numunesi kesin. Her numuneyi ASTM D1682 veya eşdeğer standartlara göre bir çekme test cihazına yerleştirin. Bant kopuncaya kadar dakikada 500 milimetre hızda tutarlı bir gerilim uygulayın. Bantın kopması için gereken maksimum kuvvet ile kopma anındaki uzama yüzdesini kaydedin. Kablolama uygulamalarında kullanılan kumaş bantlar genellikle 25 milimetre genişlik başına en az 10 kilogram-kuvvet çekme dayanımına sahip olmalıdır; ancak belirli gereksinimleriniz iletken demet çapına ve sarım gerilimine bağlı olarak değişebilir.
Her iki yönde yapılan testler, alt malzemenin yön bağımlı zayıflık gösterip göstermediğini ortaya çıkar. Eğer bant bir yönde önemli ölçüde daha kolay yırtılıyorsa, uygulama sırasında kayma veya buruşma yaşayabilir ve bu da elektrik yalıtım kaplamasında boşluklara neden olabilir. Her iki yönde tutarlı dayanım, tahmin edilebilir performans sağlar ve üretim hattında aksaklıkların riskini azaltır.
Isıl Direnç ve Yaşlanma Değerlendirmesi
Asetat kumaş bant örneklerinizi, uzun süreli çalışma koşullarını simüle etmek için yüksek sıcaklığa maruz bırakın. Örnekleri, hava sirkülasyonlu bir fırında 120 derece Celsius’ta 168 saat boyunca şartlandırın. Soğuduktan sonra, yaşlanan örnekler üzerinde yapışma ve çekme testlerinizi tekrarlayın. Elde edilen sonuçları, yaşlanmamış temel ölçümlerle karşılaştırın. Kabul edilebilir kumaş bant, termal yaşlanmadan sonra orijinal yapıştırıcı dayanımının ve çekme dayanımının en az %80’ini korumalıdır. Bundan daha fazla bozulma, bandın formülasyonunun elektrik yalıtım uygulamanızdaki termal gereksinimleri karşılayamayabileceğini gösterir.
Boyutsal Tutarlılık ve Üretim Hazırlığı
Genişlik, Kalınlık ve Rulo Gerilimi Doğrulaması
Kumaş bant örneklerinizin genişliğini ve kalınlığını, her rulodaki çoklu noktalarda hassas kumpas veya mikrometre aletleriyle ölçün. Ölçümleri, başlangıç kenarı, bitiş kenarı ve rulo genişliği boyunca en az beş dağıtılmış noktada kaydedin. ±0,5 milimetreden fazla değişkenlik, üretim sürecinin yeterli kalite kontrolüne sahip olmadığını gösterir. Bu tür boyutsal tutarsızlık, otomatik montaj ekipmanlarınızda besleme sorunlarına neden olur ve kablolama demetinizin bant kaplamasında buruşmalar, katlanmalar veya boşluklar oluşmasına yol açar.
Kumaş bandı el ile açın ve rulo gerilim tutarlılığını değerlendirin. Bant, ani direnç veya gevşeklik olmadan pürüzsüz bir şekilde açılmalıdır. Aşırı gerilim, uzamaya ve yapıştırıcı sızıntısına neden olabilir. Yetersiz gerilim ise bantta toplanmaya ve buruşmalara yol açar. Tutarlı ve orta düzeyde bir gerilim, olgun üretim süreçlerini gösterir ve tedarikçinizin yüksek hacimli üretim için uygun asetat kumaş bandı sağlamasının güvenilir olduğunu düşündürür.
Yüzey Dokusu ve Temizlik Değerlendirmesi
Kumaş bant örneklerinizin yüzey dokusunu büyütmeli olarak inceleyin. Arkasındaki tabaka, tüylenme, tüy topaklanması veya kabaran lifler olmadan düzgün bir dokuma deseni göstermelidir. Yüzey kirliliği, toz parçacıkları veya yapıştırıcı kalıntısı, uygulama ekipmanlarıyla etkileşime girerek yapışma tutarsızlıklarına neden olur. Parmaklarınızla bant yüzeyini gezdirerek dokunsal tutarlılığı değerlendirin. Pürüzlü veya yapışkan noktalar, elektriksel yalıtım performansınızı etkileyebilecek işlem sorunlarını gösterir. Temiz ve düzgün doku, tedarikçinin güvenilir üretim kaynakları için yeterli süreç kontrollerini sürdürdüğünü doğrular.
SSS
Kablo demeti uygulamaları için asetat kumaş bandının hangi yapışma dayanımına ulaşması gerekir?
Kablo demeti bandı genellikle bakır iletkenlere karşı test edildiğinde, genişlik başına 25 milimetre için 1,5 ila 3,5 kilogram-kuvvet aralığında soyulma yapışma değeri gerektirir. Belirli gereksinim, kablo demetinizin çapına, iletken sayısına, uygulama hızına ve termal ortama bağlıdır. Minimum kabul edilebilir yapışma eşiğinizi belirlemek için montaj ekipmanınızın teknik özelliklerine ve son kullanım performans gereksinimlerine başvurun. Tedarikçinin veri sayfalarına yalnızca güvenmek yerine, her zaman gerçek üretim alt tabakalarınızda test yapın.
Üretim siparişlerine geçmeden önce örnek değerlendirme ne kadar sürmelidir?
Kumaş bant örneklerinin kapsamlı bir değerlendirmesi genellikle tedarikçiden örnek teslimi, temel testler (2 hafta), termal yaşlandırma döngüleri (1 hafta), yaşlandıktan sonraki testler (1 hafta) ve karar belgelendirmesi (1 hafta) dahil olmak üzere 4 ila 8 hafta sürer. Süreci hızlandırmak için paralel testler gerçekleştirebilir, ekipman tedarikçilerinizi erken aşamada dahil edebilir ve örnekler geldiğinde önceden net değerlendirme kriterleri belirleyebilirsiniz. Detaylı bir değerlendirme için harcanan bu süre, ileride çok daha maliyetli üretim kesintilerini ve malzeme israfını önler.
Kumaş bant örneklerim değerlendirme kriterlerini karşılamazsa ne olmalı?
Numuneler yapışma, çekme veya termal gereksinimlerinizi karşılamıyorsa, malzemenin tamamını reddetmeden önce tedarikçinizden ayrıntılı başarısızlık analizi talep edin. Bazen uygulama sıcaklığı, yapıştırıcı türü veya alt tabaka bileşiminin ayarlanması, tedarikçileri değiştirmeden performans açığını giderir. Tedarikçi, makul bir geliştirme çabasından sonra spesifikasyonlarınızı karşılayamıyorsa, değerlendirme zaman çizelgenizi korurken alternatif kaynaklarla değerlendirme sürecine başlayın. Numune performans gereksinimlerinde, yalnızca tedarik takvimlerini karşılamak için ödün vermek asla doğru değildir—üretim başarısızlıkları, numune alınmasındaki gecikmelerden çok daha fazla maliyet yaratır.
 EN