Att välja rätt acetatdukband för din tillverkningsprocess kräver noggrann utvärdering av provmaterial innan du går över till storsskalig produktion. Många tillverkare hoppar över eller skyndar på provfasen, vilket leder till kvalitetsproblem, prestandafel och kostsamma produktionsdröjsmål. En strukturerad utvärderingsprocess skyddar din produkts integritet och säkerställer att den vävstejp du väljer uppfyller dina exakta specifikationer, regleringskrav och långsiktiga prestandakrav.
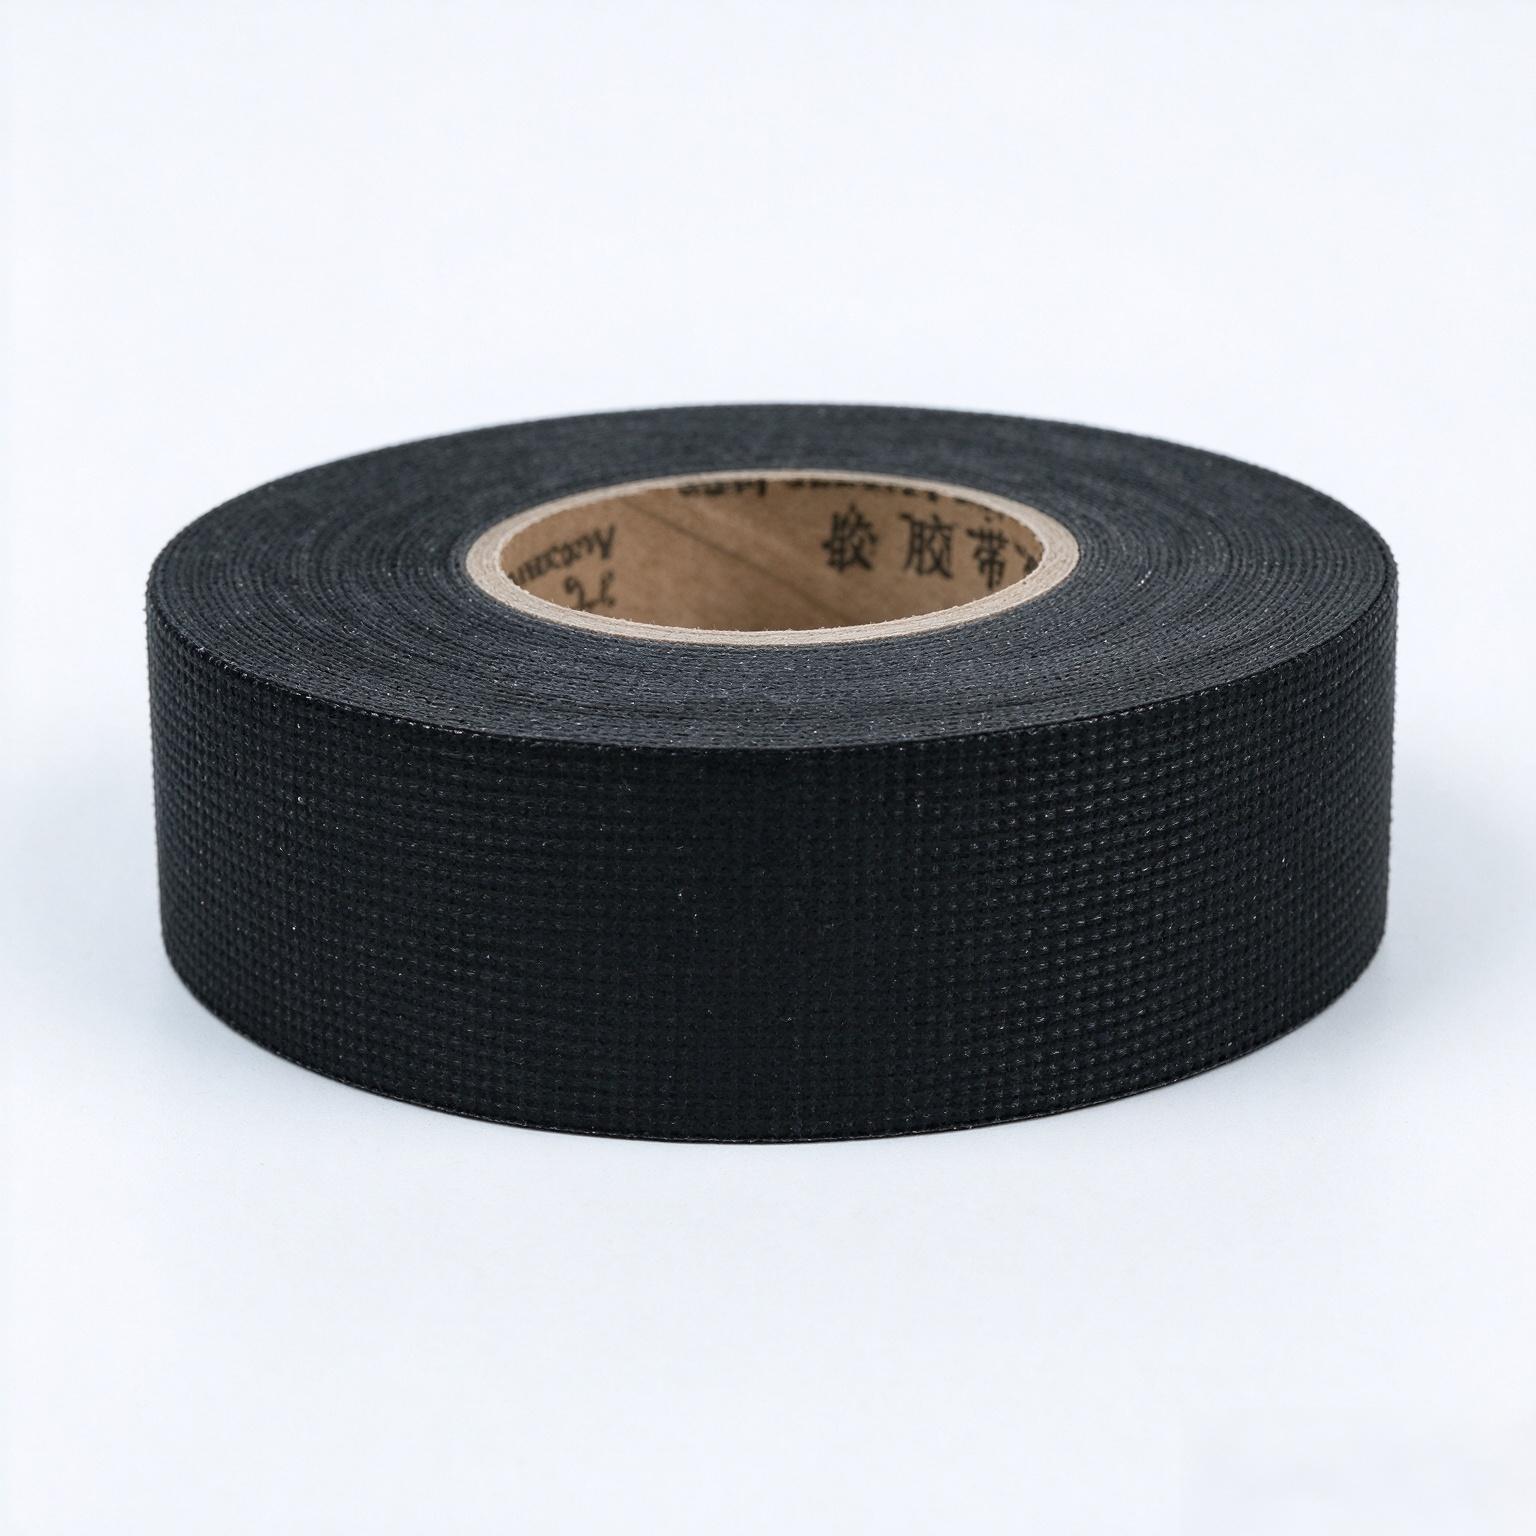
Utvecklingen av tygbandprov är inte bara ett byråkratiskt steg – den påverkar direkt er produktionseffektivitet, produktens tillförlitlighet och kundnöjdheten. Oavsett om ni utvecklar kabelförband med tejp, planerar elektriska isoleringsapplikationer eller utvecklar specialiserade industriella komponenter så skyddar en korrekt bedömning av provkvaliteten hela er leveranskedja. Den här guiden går igenom de avgörande bedömningskriterierna, testmetoderna och beslutsramen som krävs för att med säkerhet gå från provtagning till produktion.
Förstå målen med provbedömning
Varför provtester är viktiga innan full produktion
Provbedömning har flera avgörande funktioner i tillverkningen. Den gör det möjligt för dig att verifiera att specifikationerna för tygband stämmer överens med dina tekniska krav innan du lämnar stora beställningar. Genom att testa prov under kontrollerade förhållanden identifierar du tidigt eventuella kompatibilitetsproblem med dina limmedel, baksidor eller monteringsprocesser – innan de leder till produktionsproblem.
Sektorerna för kabelbuntband och elektrisk isolering kräver exceptionell pålitlighet, eftersom fel direkt påverkar säkerhet, efterlevnad av regler och slutanvändarens upplevda kvalitet. Ett defekt tygband kan orsaka kabelbuntnedfall, isoleringsbrott eller försämrad prestanda vid termisk belastning. Provbedömning minskar risken genom att skapa en valideringskontrollpunkt mellan specifikation och produktionsengagemang.
Nyckelresultatindikatorer under provbedömning
Din utvärderingsram måste ta hänsyn till fästegenskaper, draghållfasthet, värmebeständighet och dimensionskonsekvens. Dessa fyra faktorer avgör om din acetattexiltejp fungerar korrekt under hela dess livslängd. Fästtestning säkerställer att tejpen fäster säkert på ledarpackningar utan att glida eller avlägsnas i lager. Verifiering av draghållfasthet bekräftar att bottenmaterialet tål spänning vid lindning och applicering. Utvärdering av värmebeständighet garanterar att den elektriska isoleringen behåller sin integritet vid driftstemperaturer. Kontroller av dimensionskonsekvens säkerställer att bredd, tjocklek och rullspänning förblir enhetliga, vilket möjliggör förutsägbar produktionsschemaläggning och materialhantering.
Praktiska test- och utvärderingsmetoder
Test av limfästens hållfasthet
Börja med att undersöka hur er tygband fäster vid de material som den kommer i kontakt med under produktionen. Applicera provband på testunderlag som motsvarar er faktiska produktionsmiljö – kopparledare, aluminiumkomponenter eller syntetiska bottenmaterial. Låt fästningen utvecklas under 24 timmar vid rumstemperatur, och applicera sedan kontrollerade avskiljningskrafter med en dragprovsmaskin. Avskiljningstestet ska utföras i en vinkel på 90 grader, med en jämn hastighet på 300 millimeter per minut. Registrera den kraft som krävs för att separera bandet från underlaget. Denna mätning förutsäger direkt prestandan i verkligheten när ert kabelförbandsband utsätts för vibration, termisk cykling eller mekanisk belastning under montering och drift.
Observera om tejpens klister sliter rent eller lämnar kvar klisterrester på underlaget. Kvarvarande klister indikerar att stödets hållfasthet överstiger klisterprestandan – ett tecken på att din elektriska isolering kan separera för tidigt under belastning. Omvänt, om stödet river innan klisterlageret lossnar, har tygtejpen tillräcklig klisterhållfasthet för ditt användningsområde. Denna observation vägleder beslut om huruvida du bör begära andra klisterformuleringar från din leverantör eller justera din appliceringsprocess.
Draghållfasthet och töjningstest
Skär ut flera provkroppar från dina tygbandprov både i längd- och breddriktning. Montera varje provkropp i en dragprovapparat enligt ASTM D1682 eller motsvarande standarder. Tillämpa konstant spänning med en hastighet av 500 millimeter per minut tills bandet brister. Registrera både den maximala kraft som krävs för att bryta bandet och procentandelen töjning vid bristning. Tygband som används i kabelfackapplikationer kräver vanligtvis en minsta draghållfasthet på 10 kilogram-kraft per 25 millimeter bredd, men dina specifika krav kan variera beroende på ledarbuntens diameter och lindningsspänning.
Testning i båda riktningarna avslöjar om underlaget visar riktningssvaghet. Om tejpens underlag rivs betydligt lättare i en riktning kan det glida eller veckas vid applicering, vilket orsakar luckor i din elektriska isolering. Konsekvent hållfasthet i båda riktningarna säkerställer förutsägbar prestanda och minskar risken för störningar i monteringslinjen.
Termisk motstånd och åldringsevaluering
Utsätt provbitar av ditt acetatduksband för hög temperatur för att simulera långsiktiga driftförhållanden. Konditionera provbitarna vid 120 grader Celsius i 168 timmar i en ugn med luftcirkulation. Efter avkylning utför du återigen dina vidhäftnings- och draghållfasthetstester på de åldrade provbitarna. Jämför resultaten med utgångsmätningarna från de ickeåldrade provbitarna. Godkänt dukband måste behålla minst 80 procent av sin ursprungliga vidhäftningsstyrka och draghållfasthet efter termisk åldring. Större försämring indikerar att bandets sammansättning kanske inte klarar de termiska kraven i ditt elektriska isoleringsapplikation.
Dimensionell konsekvens och produktionsklarhet
Verifiering av bredd, tjocklek och rullspänning
Mät bredden och tjockleken på dina tygbandprov på flera ställen längs varje rulle med hjälp av precisionscaliper eller mikrometerskruvar. Registrera mätvärdena vid framkanten, bakkanten samt minst fem punkter jämnt fördelade över rullens bredd. En variation större än ±0,5 millimeter indikerar att tillverkningsprocessen saknar tillräcklig kvalitetskontroll. Sådan dimensionell inkonsekvens orsakar problem med fördelning i er automatiserade monteringsutrustning, vilket leder till veck, veckningar eller luckor i er kabelförbandsbandtäckning.
Avrulla tygbandet manuellt och bedöm konsekvensen i rullspänningen. Bandet ska avrullas smidigt utan plötslig motstånd eller slapphet. För hög spänning kan orsaka sträckning och utpressning av limmassan. Otillräcklig spänning gör att bandet hopar sig och bildar veck. Konsekvent, måttlig spänning indikerar mogna tillverkningsprocesser och tyder på att er leverantör pålitligt kan leverera acetattygband lämpligt för högvolymproduktion.
Ytstruktur och renhetsbedömning
Undersök ytstrukturen på dina tygbandprov med förstoring. Bottenmaterialet bör visa ett enhetligt vävmönster utan fluff, pillning eller upprättstående fibrer. Ytbelastning, dammpartiklar eller limrester stör applikationsutrustningen och orsakar ojämn limning. Kör fingrarna över bandytan för att bedöma den taktila konsekvensen. Ojämna eller klibbiga ställen indikerar bearbetningsproblem som kan påverka elektrisk isoleringsprestanda. En ren och enhetlig struktur bekräftar att leverantören har tillräckliga processkontroller för pålitlig produktionsinköp.
Vanliga frågor
Vilken limstyrka bör acetattygband uppnå för kabellådor?
Kabelbuntband kräver vanligtvis en skiljadhäsion på 1,5 till 3,5 kilogram-kraft per 25 millimeter bredd vid provning mot kopparledare. Det specifika kravet beror på din kabelbundels diameter, antalet ledare, applikationshastigheten och den termiska miljön. Kolla upp dina monteringsutrustnings specifikationer och kraven på slutanvändningens prestanda för att fastställa din minsta acceptabla adhäsionsgräns. Testa alltid mot dina faktiska produktionsunderlag i stället för att enbart förlita sig på leverantörens datablad.
Hur lång tid bör provutvärderingen ta innan man går över till produktionsbeställningar?
En omfattande utvärdering av tygbandprov tar vanligtvis 4 till 8 veckor, inklusive leverans av prov från leverantörer, grundläggande tester (2 veckor), termisk åldring (1 vecka), tester efter åldringen (1 vecka) samt dokumentation av beslut (1 vecka). Du kan försnabba processen genom att utföra tester parallellt, involvera dina utrustningsleverantörer tidigt och fastställa tydliga utvärderingskriterier innan proven anländer. Tiden som investeras i en noggrann bedömning förhindrar långt kostsammare produktionsstörningar och materialspill senare.
Vad ska hända om mina tygbandprov inte uppfyller utvärderingskriterierna?
Om prov inte uppfyller dina krav på vidhäftning, draghållfasthet eller termisk prestanda, begär en detaljerad analys av felorsaken från leverantören innan du avvisar materialet helt. Ibland kan justeringar av appliceringstemperatur, limtyp eller bottenmaterialets sammansättning lösa prestandagap utan att byta leverantör. Om leverantören inte kan uppfylla dina specifikationer efter rimlig utvecklingsinsats bör du inleda utvärdering av alternativa källor samtidigt som du håller fast vid din ursprungliga utvärderingstidplan. Gör aldrig avkall på provprestandakraven endast för att uppfylla inköpsfrister – produktionsfel kostar långt mer än förseningar i provfasen.
 EN