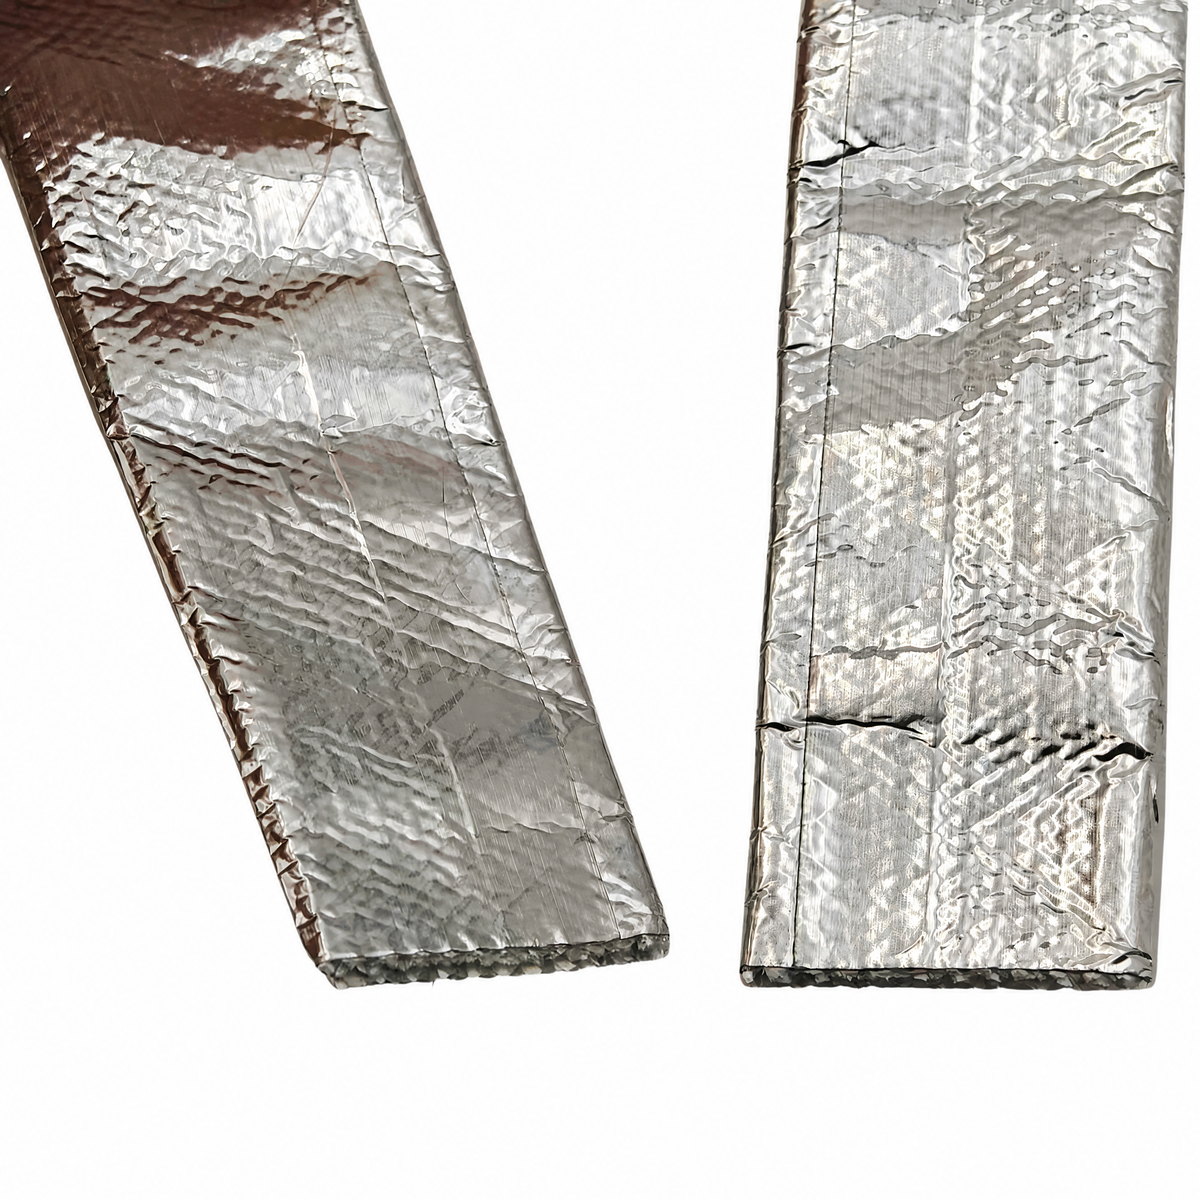
Inkommande kontroll av en kabelslut är en avgörande kvalitetskontroll som skyddar dina monteringsoperationer mot fel, säkerhetsrisker och kostsamma omarbetsuppgifter längre ner i processen. Varje komponent som kommer in på din anläggning måste uppfylla specifikationerna, och material för kabelslutshylsa utgör ingen undantag. En kabelslutshylsa som inte klarar kvalitetskontrollen kan försämra ledarskyddet, öka elektromagnetisk störning, skapa brandrisker eller orsaka produktionsfördröjningar. Den här guiden går igenom de väsentliga stegen för att systematiskt kontrollera material för kabelslutshylsa vid mottagning, så att du upptäcker problem innan de når din tillverkningsgolv.
Skydd av kabellås beroende på konsekvent materialkvalitet och konstruktionsintegritet. Oavsett om du arbetar inom bilindustrin, luft- och rymdfarten, elektronik eller tillverkning av industriell utrustning påverkar pålitligheten hos din kabellås direkt produktens hållbarhet och efterlevnad av regleringskrav. Att förstå vad man ska leta efter vid mottagningskontroll omvandlar mottagningen från en passiv kontrollpunkt till en proaktiv kvalitetsfunktion som stärker din leveranskedjas motståndskraft.
Förstå specifikationer och standarder för kabellås
Materialsammanställning och prestandakrav
Material för kabelförklädnader finns i flera olika sammansättningar, var och en utformad för specifika miljö- och mekaniska krav. Polyester, polyetylentereftalat (PET), flätad nylon och spiralformade varianter uppfyller olika funktioner när det gäller skydd av kabelbuntar. Vid inkommande inspektion måste du verifiera att materialet för kabelbunten stämmer överens med ditt inköpsorder och tekniska dokumentation. Kontrollera leverantörens certifiering eller märkning för att bekräfta materialklass, tjocklek och UV-beständighetsklassning. Många industriella applikationer kräver brandsäkra eller halogenvätefria formuleringar för att uppfylla säkerhetsstandarder som UL224, ASTM D2671 eller fordonsrelaterade specifikationer. Begär och granska säkerhetsdatabladet tillsammans med fysiska prov för att bekräfta att den kemiska sammansättningen stämmer överens med dina applikationskrav.
Dimensionsspecifikationer och toleransverifiering
Måtten på kabelförklädnaden påverkar direkt både funktionen och passformen under monteringen. Mät den inre diametern, väggtjockleken och den totala yttre diametern med precisionscaliper eller mikrometrar. Specifikationerna tillåter vanligtvis mycket stränga toleranser, ofta ±0,05 tum eller strängare, särskilt för luftfarts- och kritiska fordonsapplikationer. Dokumentera grundmätningarna för varje leverans och jämför dem med dina kontrollprov. För stora kabelförklädnader glider av ledare eller orsakar monteringsfördröjningar, medan för små material kan spricka vid installation eller inte ge tillräcklig skyddsfunktion. Kontrollera att materialet kan anpassas till den kabellängd som era ingenjörer har specificerat, utan spänning eller överdriven kompression.
Visuella och fysiska inspektionsmetoder för kabelförklädnader
Ytkvalitet och felupptäckt
Visuell inspektion förblir den första och mest omedelbara kvalitetskontrollen för kabellådsmaterial. Undersök hela längden av varje rulle eller spole under stark, jämn belysning för synliga defekter såsom revor, genomstickningar, färgförändringar, avskiljning eller föroreningar. Vävda kabellådsbeskyddsmaterial kan visa tillverkningsartefakter såsom lösa vävtrådar, luckor i vävmönstret eller ojämn spänning som påverkar strukturell integritet. Kör försiktigt fingrarna längs ytan för att upptäcka sprödhet, ytans ojämnheter eller limrester som kan störa installationen eller prestandan. Kontrollera snittkanterna för fransning, sprickor eller oregelbunden geometri. Många leverantörer inkluderar inspektionscertifikat, men visuell bekräftelse vid er mottagningsdocka lägger till ett mänskligt verifieringslager som upptäcker problem som automatisering eller avlägsna tester kan missa.
Mekanisk provning och hållbarhetsbedömning
Utöver visuella kontroller utför grundläggande mekaniska tester för att bekräfta att kabelförklädnader uppfyller kraven på hållbarhet. Försök att sträcka en provlängd för hand för att verifiera elasticitet och motstånd mot permanent deformation. Testa draghållfastheten genom att dra tills materialet går sönder och notera om materialet sträcker sig gradvis eller brister plötsligt, vilket skulle tyda på sprödhet. Böj materialet runt en mandrel eller form för att simulera verklig monteringshantering och verifiera att det inte spricker eller förlorar sin strukturella integritet. För kabelförklädnadsmaterial som används i applikationer med böjning utför en böjcykeltest genom att böja provet upprepade gånger och kontrollera om det uppstår ytsprickor eller fiberseparation. Dessa enkla praktiska tester tar bara några minuter men ger tillförlitlighet av att partiet uppfyller grundläggande krav på hållbarhet innan det används i produktionsmonteringar.
Dokumentation, provtagning och partiöversikt vid mottagning
Upprättande av provtagningsplaner och partiverifiering
Inför en dokumenterad provtagningsprotokoll för inkommande inspektion av kabelförklädnader för att säkerställa konsekvens och spårbarhet. För högvolymsleveranser ska en acceptabel kvalitetsnivå (AQL) och ett provstorlek fastställas utifrån ANSI/ASQ Z1.4-standarder eller en intern riskbedömning. Inspektera vanligtvis minst 5–10 procent av varje parti eller ett fast antal på 20 enheter, beroende på vilket som är större. Tilldela varje parti ett unikt partinummer, registrera leverantören, inköpsorderreferensen och mottagningsdatumet. Förda ett protokoll där mått, visuella iakttagelser och testresultat dokumenteras för varje parti. Koppla dessa register till din tillverknings-spårbarhetsdatabas så att, om ett problem med kabelförklädnadens skydd uppstår längre ner i processen, du snabbt kan identifiera vilka produktionsomgångar som använde påverkade kabelförklädnadsmaterial och initiera rättande åtgärder.
Hantering av icke-konformt material och återkopplingsloopar
När kabelförklädnad misslyckas vid inkommande inspektion ska partiet omedelbart separeras och en karantänsetikett appliceras för att förhindra oavsiktlig användning i produktionen. Dokumentera den specifika defekten, inklusive fotografier om möjligt, och kommunicera resultaten till leverantören inom en arbetsdag. Begär ett korrigerande åtgärdsförslag samt en rotorsaksanalys vid återkommande problem. Beroende på allvarlighetsgraden av felet kan du godkänna omarbete under leverantörens övervakning, ordna retur och utbyte, eller genomföra en sekundär inspektion av en tredje part för att lösa tvister. Spåra leverantörens prestandamått, såsom första-genomgångs-acceptansgrad, leverans i tid och defektutveckling över tid. Systematisk återkoppling stärker ansvarsuppfattningen och främjar kontinuerlig förbättring av kvaliteten på material för skydd av kabellådor. Använd dessa uppgifter vid leverantörsgranskningar och kontraktets förlängning för att belöna konsekventa presterare och hantera långvarig underprestanda.
Vanliga frågor
Vilka specifikationer ska jag kontrollera vid inspektion av en kabelslidskåda vid mottagning?
Verifiera materialens sammansättning, draghållfasthetsklass, inner- och ytterdiameter, väggtjocklek, färg, UV-beständighetsklass, brandsäkerhetscertifieringsnivå samt parti- eller lottnummer. Jämför leverantörens etikett och certifiering med er inköpsorder och konstruktionsritning för att bekräfta exakt överensstämmelse. Begär kopior av verkstadsprovrapporter eller certifieringar från tredje part för kritiska applikationer för att säkerställa att materialen för kabelslidskådor uppfyller regleringsmässiga standarder och säkerhetskrav.
Hur ofta ska jag utföra mekaniska tester på inkommande partier av kabelslidskådor?
Utför grundläggande mekaniska tester, såsom dragprov, böjbarhet och ytkvalitetskontroller, på minst ett prov per parti under mottagningskontrollen. För nya leverantörer eller högrisktillämpningar ska testfrekvensen ökas till varje leverans under de första tre månaderna. När en leverantör visat konsekvent efterlevnad över flera partier kan man övergå till periodisk verifieringskontroll en gång per månad eller kvartal, samtidigt som 100-procentig visuell inspektion vid mottagning bibehålls.
Vilken dokumentation ska jag hålla för inspektionsprotokoll för inskickade kabellådor?
Förvara protokoll för inkommande inspektion som inkluderar leverantörens namn, parti- eller batchnummer, inköpsorderreferens, fraktdatum, mottagen kvantitet, dimensionella mätvärden, resultat från visuell inspektion, resultat från mekaniska tester, beslut om godkännande eller avvisande samt inspektörens namn. Koppla dessa register till er databas för tillverkningsbatcher och spårbarhetssystem så att ni kan koppla problem med kabelförstärkning till specifika materialpartier och genomföra målade återkallanden eller rättningar vid behov.
 EN