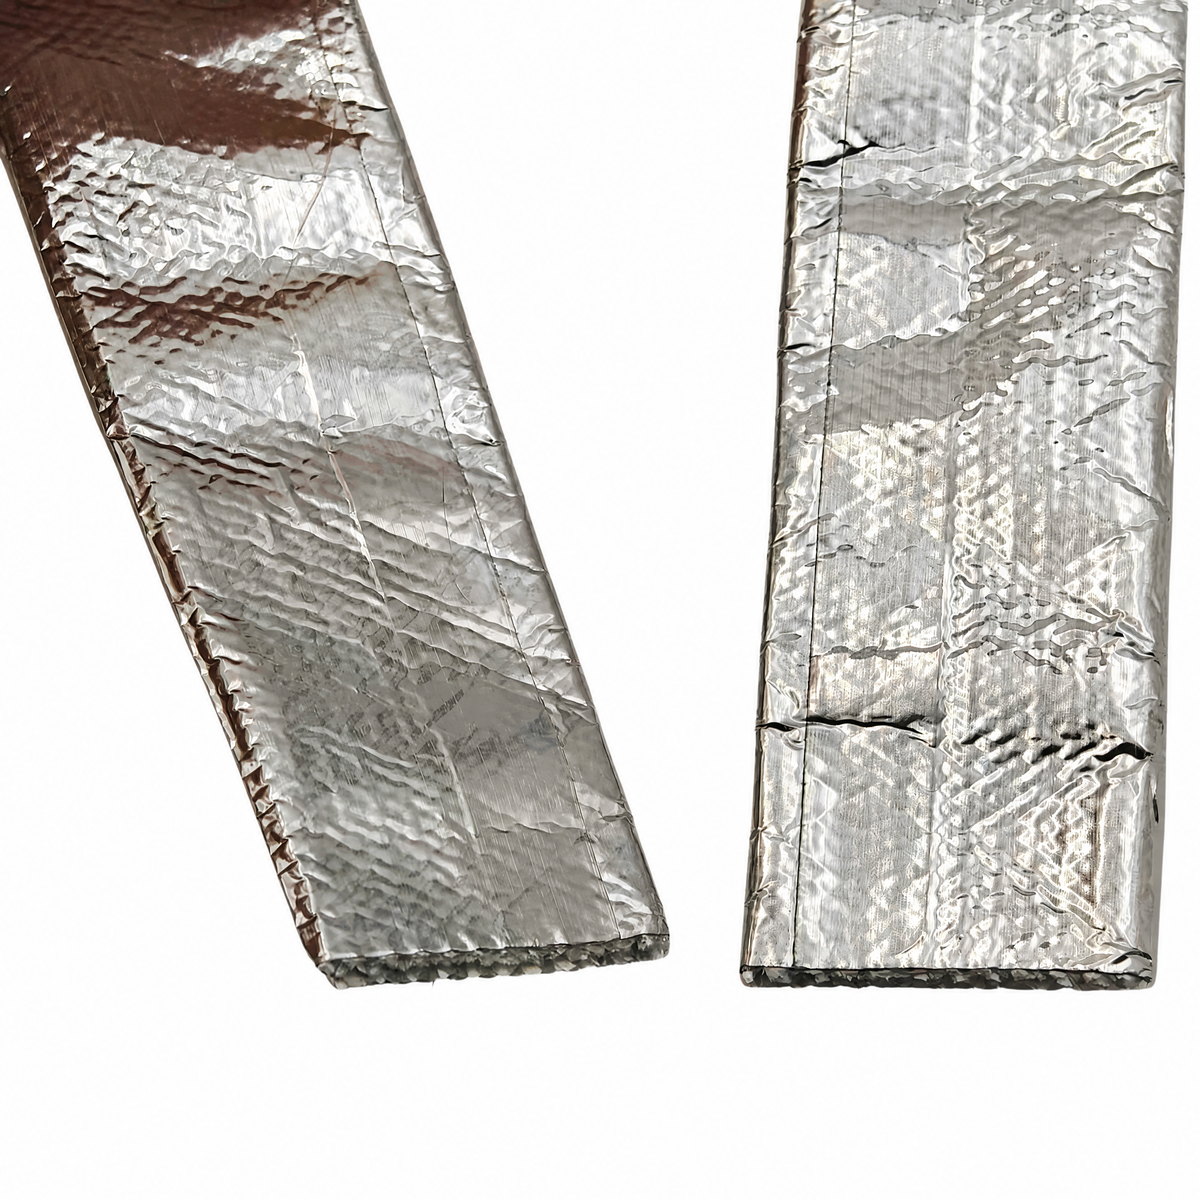
Aの入荷検査 ワイヤーハーネス用スリーブ 入荷検査は、組立工程における不良品混入、安全リスク、および後工程での高コストな手直しを防ぐための重要な品質ゲートです。工場に搬入されるすべての部品は仕様を満たす必要がありますが、ワイヤースリーブ材も例外ではありません。品質検査で不合格となったワイヤーハーネス用スリーブは、導体の保護機能を損なうほか、電磁妨害(EMI)の増加、火災リスクの発生、あるいは生産遅延を招く可能性があります。本ガイドでは、受入時にワイヤースリーブ材を体系的に検査するための必須手順を解説し、製造現場へ問題が持ち込まれる前に早期発見・対応できるよう支援します。
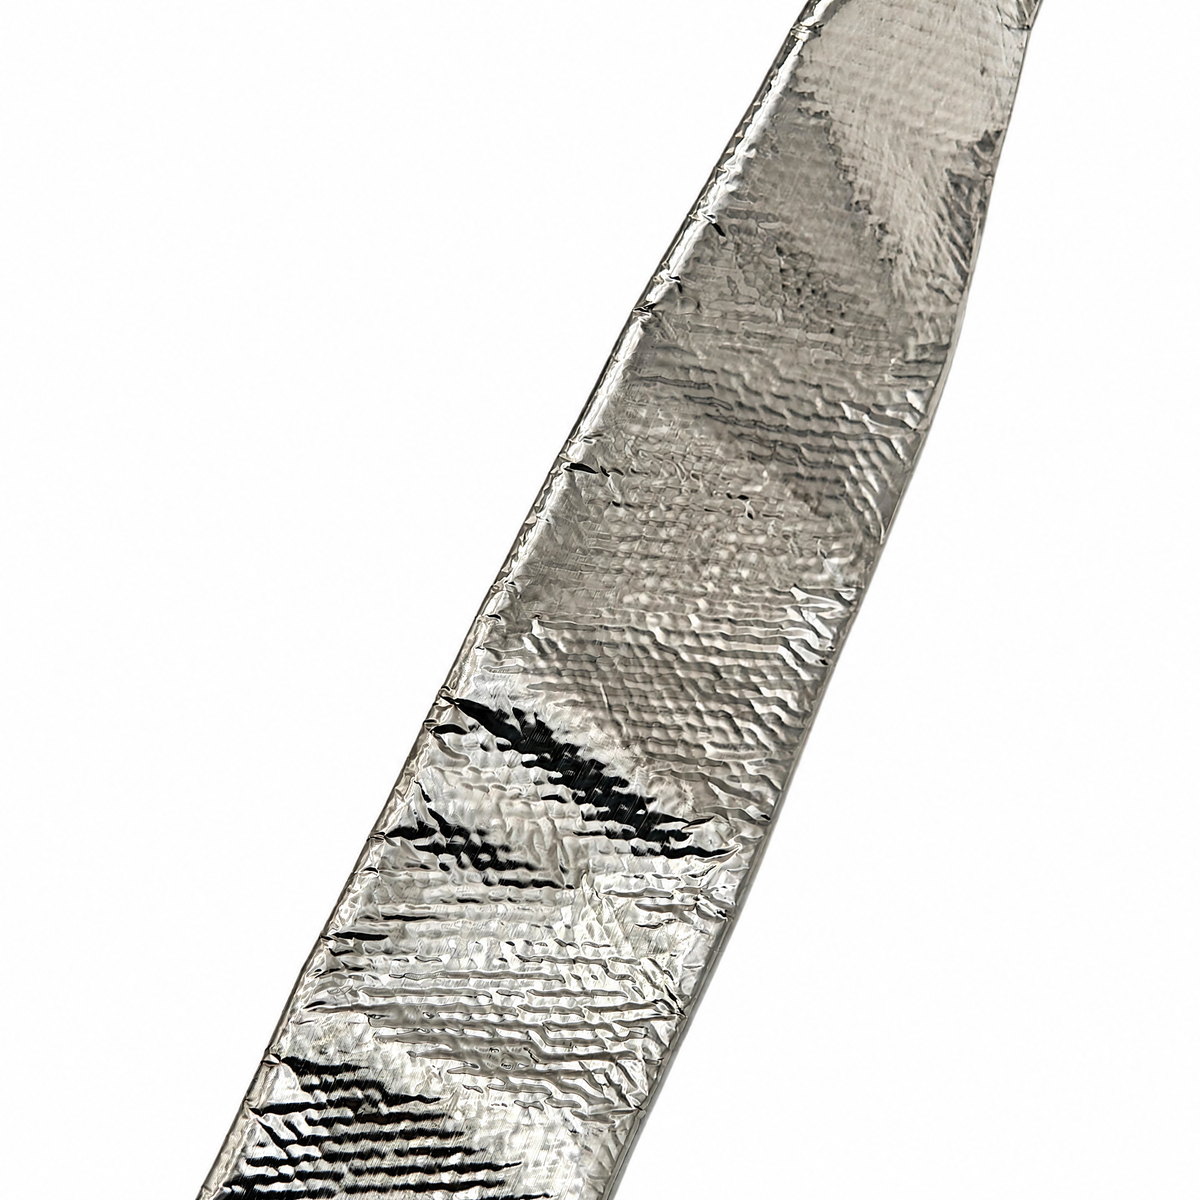
ワイヤーハーネスの保護は、素材の品質の一貫性と構造の完全性に依存します。自動車、航空宇宙、電子機器、産業機器などの製造業界でご勤務の場合、ワイヤースリーブの信頼性は製品の耐久性および規制への適合性に直結します。入荷検査時に何を確認すべきかを理解することは、受入作業を単なる通過点ではなく、サプライチェーンのレジリエンスを高める能動的な品質機能へと変革します。
ワイヤーハーネス用スリーブの仕様と規格の理解
材質構成と性能要件
ワイヤースリーブ材は、それぞれ特定の環境条件および機械的要件に対応するよう設計された、複数の材質で提供されています。ポリエステル、ポリエチレンテレフタレート(PET)、編組ナイロン、スパイラルラップなどは、ハーネス保護の用途に応じて異なる役割を果たします。入荷検査では、ワイヤーハーネス用スリーブ材が発注書および設計仕様書と一致していることを確認しなければなりません。材質の等級、厚さ、紫外線耐性等級については、サプライヤーが発行する認証書または製品ラベルを確認してください。多くの産業用途では、UL224、ASTM D2671、あるいは自動車向け規格などの安全基準を満たすために、難燃性またはハロゲンフリーの配合が求められます。化学組成がご使用のアプリケーション要件に適合することを確認するため、物性試験サンプルとともに安全データシート(SDS)の提出・確認を行ってください。
寸法仕様および公差の確認
ワイヤーハーネス用スリーブの寸法は、組立時の機能性および適合性に直接影響します。内径、壁厚、全体の外径を、高精度ノギスまたはマイクロメーターで測定してください。仕様では通常、航空宇宙分野や重要な自動車用途などにおいて、±0.05インチ(約±1.27 mm)あるいはそれより厳しい公差が要求されます。各出荷ロットについて基準となる測定値を記録し、自社の管理用サンプルと比較してください。大きすぎると導体への装着が緩みやすくなったり、組立工程が遅延したりします。一方、小さすぎると取付時に亀裂が生じたり、十分な保護性能を発揮できなかったりします。設計者が指定したバンドル直径を、スリーブ材が応力や過度な圧縮を伴わず確実に収容できることを確認してください。
ワイヤースリーブの目視および物理的検査手法
表面品質および欠陥の検出
目視検査は、ワイヤースリーブ材の品質確認において、最初かつ最も即時的なチェックポイントです。明るく均一な照明下で、各ロールまたはコイルの全長を点検し、裂け目、貫通穴、変色、剥離、汚染などの目に見える欠陥がないかを確認します。編組タイプのワイヤーハーネス保護材では、製造工程に起因する異常として、緩んだ編み糸、編み目パターンの隙間、張力の不均一さなどが見られることがあります。これらは構造的強度を損なう要因となります。表面を指先で丁寧になぞり、取り付けや性能に支障をきたす可能性のある脆さ、表面の粗さ、接着剤の残留物などを検出します。切断面については、ほつれ、亀裂、形状の不規則性を確認します。多くのサプライヤーは検査証明書を添付していますが、受入ドックでの目視確認は、自動化検査や遠隔地での試験では見落とされがちな問題を人手で確実に発見するための追加の検証ステップとなります。
機械的試験および耐久性評価
目視検査に加えて、ワイヤーのスリーブ材が耐久性の期待値を満たしているかを確認するための基本的な機械的試験を実施します。サンプルの一部を手で引っ張って伸縮性や永久変形への抵抗性を確認します。引張強度は、破断するまで引き伸ばして測定し、材料が徐々に伸びるのか、あるいは急激に断裂するのかを観察します。後者の場合は、脆さを示唆します。また、実際の組立作業を想定して、マンドレルまたは成形治具の周りで材料を曲げ、亀裂の発生や構造的健全性の劣化がないかを確認します。可動部品向けのワイヤーハーネス用スリーブ材については、サンプルを繰り返し曲げてフレキシングサイクル試験を行い、表面の亀裂や繊維の剥離が生じないかを点検します。こうした簡易な手作業による試験は数分で完了しますが、量産組立工程に投入する前に、当該ロットが基本的な耐久性基準を満たしているかどうかを確信する上で非常に有効です。
入荷時の文書管理、サンプリングおよびロット管理
サンプリング計画およびロット検証の策定
ワイヤースリーブの入荷検査について、一貫性とトレーサビリティを確保するため、文書化されたサンプリング手順を導入してください。大量出荷の場合には、ANSI/ASQ Z1.4規格または自社のリスク評価に基づき、許容品質水準(AQL)およびサンプルサイズを定めてください。通常は、各ロットの5~10%または20個(いずれか多い方)を最低限のサンプル数として検査します。各ロットには固有のロット番号を付与し、サプライヤー名、発注書番号、入荷日を記録してください。また、すべてのロットについて、寸法測定結果、外観検査結果、試験結果を記録したログシートを整備し、製造トレース用データベースと連携させてください。これにより、後工程でハーネス保護に関する問題が発生した場合でも、該当するワイヤーハーネス用スリーブ材を使用した製造ロットを迅速に特定し、是正措置を実施できます。
不適合品の取扱いとフィードバックループ
ワイヤースリーブが入荷検査で不合格となった場合、直ちに該当ロットを隔離し、生産工程への誤使用を防ぐため「保留」ラベルを貼付してください。具体的な不良内容(可能であれば写真も含む)を記録し、その結果を翌営業日までにサプライヤーへ報告してください。再発防止のため、是正措置および根本原因分析の提出を要請します。不良の重大度に応じて、サプライヤーの立ち合いのもとでの再加工承認、返品・交換の手配、または第三者機関による再検査(紛争解決のため)を実施することがあります。サプライヤーのパフォーマンス指標(初回合格率、納期遵守率、不良傾向の推移など)を継続的に追跡・管理してください。体系的なフィードバックは、責任の明確化とワイヤーハーネス保護材の品質向上を支える重要な仕組みです。これらのデータは、サプライヤー評価や契約更新の際に活用し、安定した高品質を維持するサプライヤーには評価・報酬を行い、長期にわたり品質課題を抱えるサプライヤーには対応策の検討・実施を促します。
よくある質問
受入検査時にワイヤーハーネス用スリーブのどの仕様を確認すべきですか?
材質構成、引張強さ等級、内径および外径寸法、壁厚、色、紫外線(UV)耐性等級、難燃性認証レベル、およびロット番号またはバッチ番号を確認してください。サプライヤーのラベルおよび認証書を、調達発注書および設計図面と照合し、完全に一致することを確認します。特に重要用途では、材料が規制基準および安全要件を満たすことを保証するため、工場試験報告書(ミルテストレポート)または第三者機関による認証書の写しを請求してください。
入荷したワイヤースリーブのロットに対して、機械的試験をどの頻度で実施すべきですか?
入荷検査時において、各ロットから少なくとも1点のサンプルを用いて、引張強度試験、柔軟性試験、外観品質検査などの基本的な機械的試験を実施してください。新規サプライヤーまたは高リスク用途の場合には、最初の3か月間はすべての出荷ロットに対して試験頻度を引き上げてください。サプライヤーが複数ロットにわたり一貫した適合性を示した後は、月1回または四半期1回の定期的な確認試験へ移行しても構いませんが、受入時の目視検査は100%継続してください。
ワイヤーハーネス用スリーブの入荷検査記録として、どのような文書を保管すればよいですか?
サプライヤー名、ロット番号またはバッチ番号、発注書番号、出荷日、受領数量、寸法測定結果、外観検査結果、機械的試験結果、合格/不合格の判定、検査担当者の氏名を含む入荷検査記録を管理してください。これらの記録は、製造バッチデータベースおよびトレーサビリティシステムと連携させ、ハーネス保護に関する問題を特定の材料ロットに遡及可能とし、必要に応じて対象を絞ったリコールや是正措置を実施できるようにしてください。
 EN