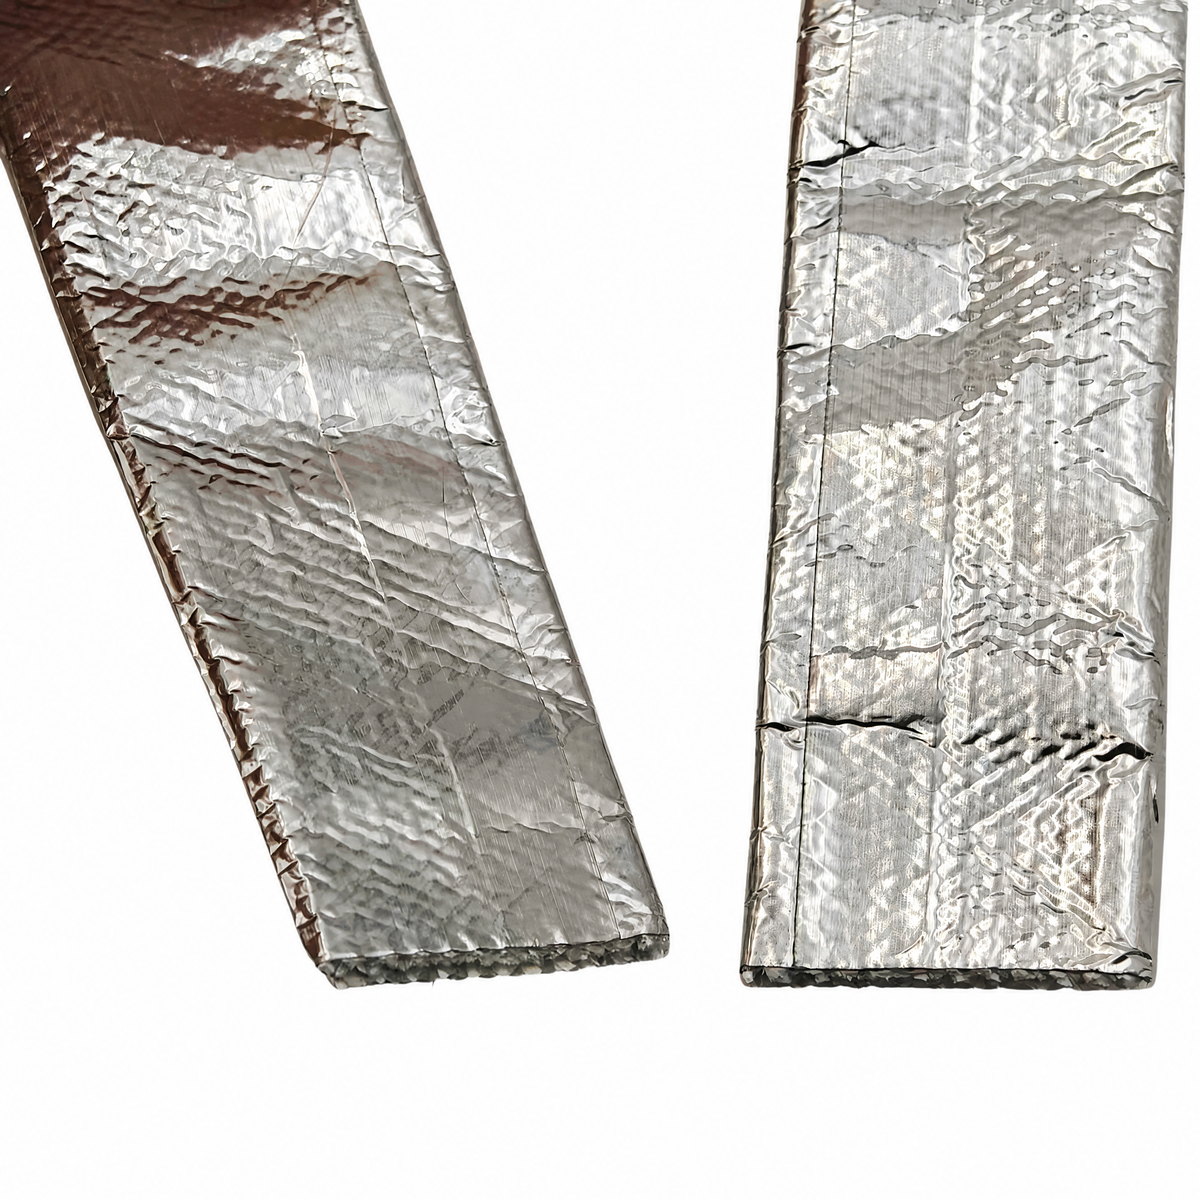
Inspeção de entrada de uma manga para feixe de fios é um ponto crítico de controle de qualidade que protege suas operações de montagem contra defeitos, riscos de segurança e retrabalhos onerosos em etapas posteriores. Todo componente que entra em suas instalações deve atender às especificações, e os materiais para manga de chicote elétrico não são exceção. Uma manga para chicote elétrico que falhe nas verificações de qualidade pode comprometer a proteção dos condutores, aumentar a interferência eletromagnética, criar riscos de incêndio ou causar atrasos na produção. Este guia orienta você passo a passo nos procedimentos essenciais para inspecionar sistematicamente os materiais de manga para chicote elétrico durante o recebimento, ajudando-o a identificar problemas antes que eles cheguem à sua linha de fabricação.
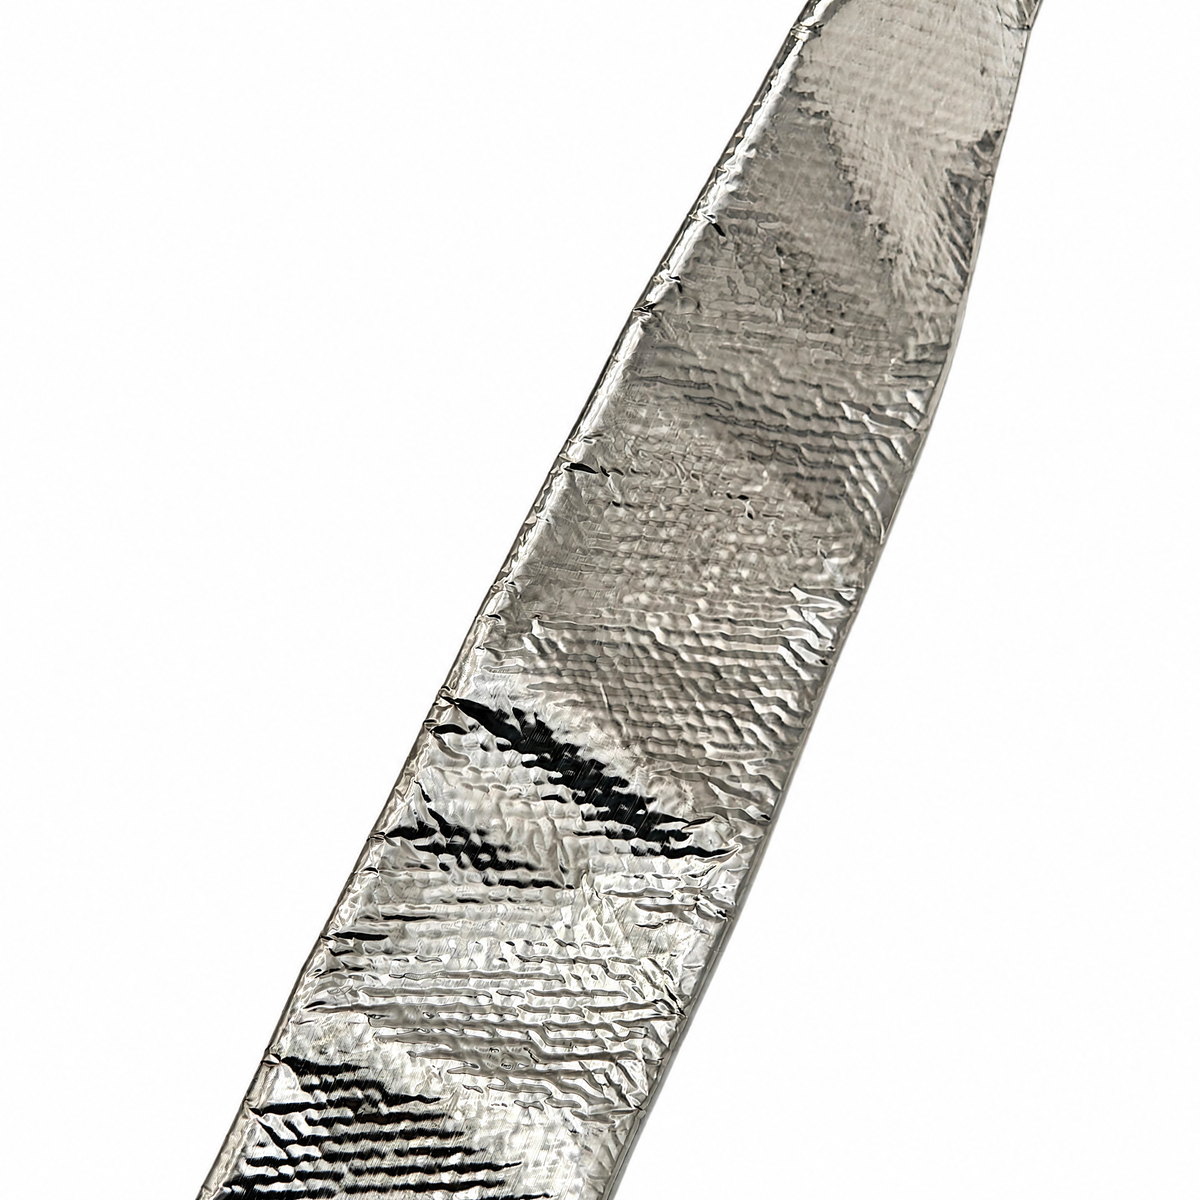
A proteção dos chicotes elétricos depende da qualidade consistente dos materiais e da integridade da construção. Seja qual for o seu setor — automotivo, aeroespacial, eletrônico ou fabricação de equipamentos industriais — a confiabilidade da sua cobertura para chicotes elétricos afeta diretamente a durabilidade do produto e a conformidade com regulamentações. Compreender o que observar durante a inspeção de entrada transforma o recebimento de um ponto de verificação passivo em uma função proativa de qualidade que fortalece a resiliência da sua cadeia de suprimentos.
Compreensão das Especificações e Normas para Coberturas de Chicotes Elétricos
Composição dos Materiais e Requisitos de Desempenho
Os materiais para revestimento de cabos estão disponíveis em diversas composições, cada uma projetada para atender exigências ambientais e mecânicas específicas. O poliéster, o tereftalato de polietileno (PET), o nylon trançado e as versões em espiral desempenham funções distintas na proteção de chicotes elétricos. Durante a inspeção de entrada, é obrigatório verificar se o material do revestimento do chicote elétrico corresponde à sua ordem de compra e à documentação de engenharia. Consulte a certificação ou a rotulagem do fornecedor para confirmar a classe do material, a espessura e a classificação de resistência aos raios UV. Muitas aplicações industriais exigem formulações autoextinguíveis ou livres de halogênios para atender normas de segurança como UL224, ASTM D2671 ou especificações automotivas. Solicite e analise a ficha de dados de segurança do material juntamente com amostras físicas para confirmar que a composição química está alinhada com os requisitos da sua aplicação.
Especificações dimensionais e verificação de tolerâncias
As dimensões da bainha para chicotes elétricos afetam diretamente tanto a funcionalidade quanto o encaixe durante a montagem. Meça o diâmetro interno, a espessura da parede e o diâmetro externo total usando paquímetros ou micrômetros de precisão. As especificações normalmente permitem tolerâncias rigorosas, frequentemente ±0,05 polegada ou ainda mais apertadas, especialmente em aplicações aeroespaciais e automotivas críticas. Documente as medições de referência para cada remessa e compare-as com suas amostras de controle. Bainhas superdimensionadas deslizarão sobre os condutores ou causarão atrasos na montagem, enquanto materiais subdimensionados podem rachar durante a instalação ou não oferecer proteção adequada. Verifique se o material consegue acomodar o diâmetro do feixe especificado pelos seus engenheiros sem tensão ou compressão excessiva.
Técnicas de inspeção visual e física para bainhas de fios
Qualidade superficial e detecção de defeitos
A inspeção visual continua sendo o primeiro e mais imediato ponto de verificação de qualidade para materiais de revestimento de cabos. Examine todo o comprimento de cada rolo ou bobina sob iluminação brilhante e uniforme, procurando defeitos visíveis, como rasgos, perfurações, descoloração, deslaminação ou contaminação. Materiais trançados para proteção de feixes de cabos podem apresentar artefatos de fabricação, como fios soltos na trança, lacunas no padrão de tecelagem ou tensão irregular, o que compromete a integridade estrutural. Percorra cuidadosamente a superfície com os dedos para detectar fragilidade, rugosidade superficial ou resíduos adesivos que possam interferir na instalação ou no desempenho. Verifique as bordas cortadas quanto a desfiamento, fissuração ou geometria irregular. Muitos fornecedores incluem certificados de inspeção, mas a confirmação visual em seu cais de recebimento acrescenta uma camada de verificação humana capaz de identificar problemas que a automação ou testes remotos poderiam deixar passar.
Testes Mecânicos e Avaliação de Durabilidade
Além das inspeções visuais, realize testes mecânicos básicos para confirmar que a cobertura dos cabos atende às expectativas de durabilidade. Tente esticar manualmente um trecho amostral para verificar sua elasticidade e resistência à deformação permanente. Avalie a resistência à tração puxando o material até a ruptura e observando se ele se alonga gradualmente ou se rompe abruptamente — este último caso indicaria fragilidade. Dobre o material em torno de um mandril ou forma para simular o manuseio real durante a montagem e verifique se não apresenta fissuras nem perda de integridade estrutural. Para materiais de cobertura de chicotes utilizados em aplicações com flexão, execute um teste de ciclos de flexão dobrando repetidamente a amostra e verificando o aparecimento de fissuras na superfície ou separação de fibras. Esses testes práticos simples levam apenas minutos, mas fornecem confiança de que o lote atende aos padrões básicos de durabilidade antes de ser empregado em montagens produtivas.
Documentação, amostragem e controle de lotes durante o recebimento
Estabelecimento de planos de amostragem e verificação de lotes
Implemente um protocolo documentado de amostragem para a inspeção de entrada de revestimentos para cabos, a fim de garantir consistência e rastreabilidade. Para remessas de alto volume, estabeleça um nível aceitável de qualidade (AQL) e um tamanho de amostra com base nas normas ANSI/ASQ Z1.4 ou na sua própria avaliação interna de risco. Normalmente, inspecione uma amostra mínima de 5 a 10 por cento de cada lote ou uma contagem fixa de 20 unidades, o que for maior. Atribua a cada lote um número de lote exclusivo, registre o fornecedor, a referência da ordem de compra e a data de recebimento. Mantenha uma folha de registro documentando medições, achados visuais e resultados de testes para cada lote. Vincule esses registros à sua base de dados de rastreabilidade de fabricação, de modo que, caso surja um problema com a proteção do chicote downstream, seja possível identificar rapidamente quais ciclos de produção utilizaram os materiais de revestimento para chicotes afetados e iniciar ações corretivas.
Tratamento de Materiais Não Conformes e Laços de Retorno
Quando a cobertura de fios falhar na inspeção de entrada, isole imediatamente o lote e aplique uma etiqueta de quarentena para evitar seu uso acidental na produção. Documente o defeito específico, incluindo fotografias, se possível, e comunique as descobertas ao fornecedor dentro de um dia útil. Solicite uma resposta com ações corretivas e uma análise da causa-raiz para problemas recorrentes. Dependendo da gravidade do defeito, você pode aprovar retrabalho sob supervisão do fornecedor, organizar devolução e substituição ou realizar inspeção secundária por terceira parte para resolver disputas. Acompanhe métricas de desempenho do fornecedor, como taxa de aceitação à primeira inspeção, entrega no prazo e tendências de defeitos ao longo do tempo. Feedback sistemático reforça a responsabilidade e impulsiona a melhoria contínua na qualidade dos materiais de proteção para chicotes elétricos. Utilize esses dados durante avaliações de fornecedores e renovações contratuais para premiar desempenho consistente e abordar subdesempenho crônico.
Perguntas frequentes
Quais especificações devo verificar ao inspecionar uma bainha para chicote elétrico na recepção?
Verifique a composição do material, a classificação de resistência à tração, as dimensões dos diâmetros interno e externo, a espessura da parede, a cor, o grau de resistência aos raios UV, o nível de certificação ignífuga e o número do lote ou remessa. Compare rotulagem e certificação fornecidas pelo fornecedor com sua ordem de compra e desenho de engenharia para confirmar correspondência exata. Solicite cópias de relatórios de ensaio de usina ou certificações de terceiros para aplicações críticas, garantindo que os materiais das bainhas para cabos atendam às normas regulatórias e aos requisitos de segurança.
Com que frequência devo realizar ensaios mecânicos em lotes recebidos de bainhas para cabos?
Realize testes mecânicos básicos, tais como tração, flexibilidade e inspeção da qualidade da superfície, em pelo menos uma amostra por lote durante a inspeção de entrada. Para novos fornecedores ou aplicações de alto risco, aumente a frequência dos testes para cada remessa nos primeiros três meses. Assim que um fornecedor demonstrar conformidade consistente em diversos lotes, você poderá migrar para testes periódicos de verificação mensalmente ou trimestralmente, mantendo, contudo, a inspeção visual de 100 por cento no recebimento.
Quais documentos devo manter para os registros de inspeção de entrada de capas para chicotes elétricos?
Manter registros de inspeção de entrada que incluam o nome do fornecedor, número do lote ou do grupo, referência da ordem de compra, data de expedição, quantidade recebida, medições dimensionais, achados da inspeção visual, resultados dos testes mecânicos, decisão de aceitação ou rejeição e o nome do inspetor. Vincular esses registros ao banco de dados de lotes de fabricação e ao sistema de rastreabilidade para correlacionar problemas de proteção dos arneses a lotes específicos de materiais e realizar recalls ou correções direcionados, se necessário.
 EN