 EN

how-to-balance-chemical-resistance-and-space-efficiency-in-heat-shrinkable-tube-selection, how-to-balance-chemical-resistance-and-space-efficiency-in-heat-shrinkable-tube-selection, /blogs
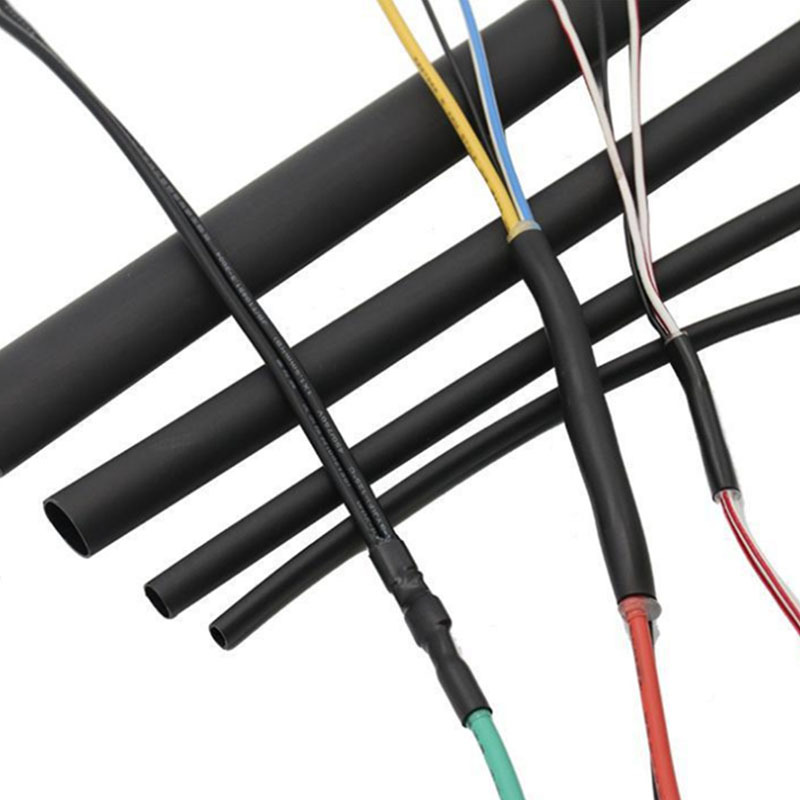
Seleccionar el derecho tubo retráctil por calor requiere equilibrar múltiples demandas en competencia, siendo la resistencia química y la eficiencia espacial dos de las consideraciones más críticas. Las aplicaciones industriales exigen materiales que resistan entornos químicos agresivos y, al mismo tiempo, se ajusten a restricciones físicas muy ajustadas. Este doble requisito plantea un verdadero desafío de ingeniería con el que muchos equipos de compras e ingenieros de diseño se enfrentan al especificar componentes para entornos automotriz, aeroespacial, marino y de fabricación. Comprender cómo gestionar este equilibrio evita fallos costosos de los componentes, reduce la complejidad de la instalación y garantiza la fiabilidad a largo plazo del sistema.
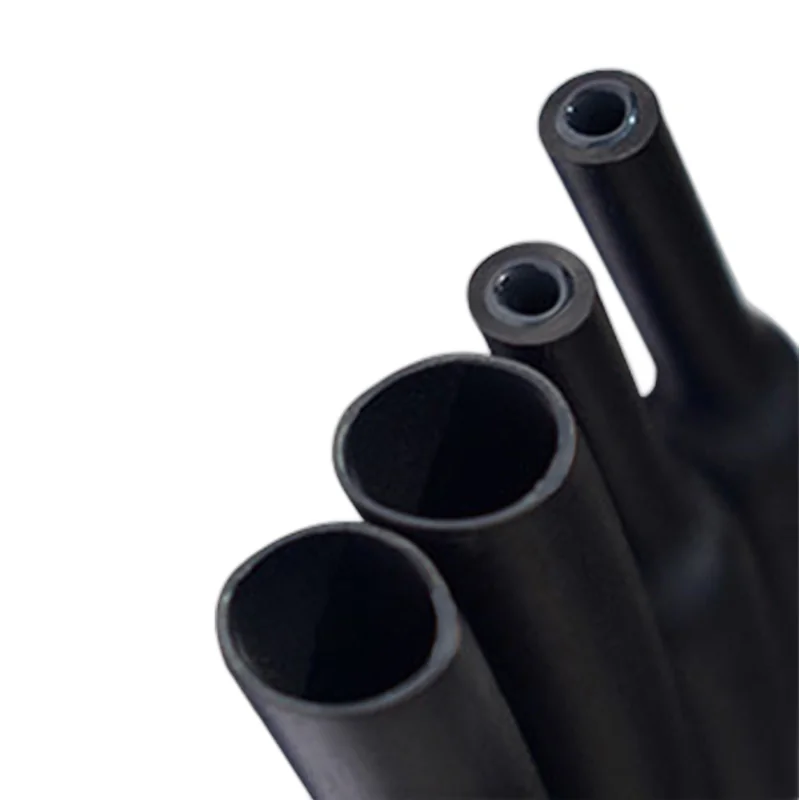
La tensión entre estos dos requisitos proviene de principios fundamentales de la ciencia de materiales. Los polímeros resistentes a productos químicos suelen tener estructuras moleculares densas que ofrecen una protección superior contra aceites, disolventes y compuestos agresivos, pero estas mismas propiedades suelen dar lugar a construcciones de paredes más gruesas. Por el contrario, los diseños eficientes en espacio priorizan perfiles más delgados y relaciones de contracción compactas para adaptarse a haces de cables congestionados y espacios reducidos de instalación. Resolver este compromiso de forma inteligente implica comprender las opciones de materiales, las exigencias de la aplicación y cómo la tecnología moderna de doble pared satisface ambas necesidades simultáneamente.
La protección industrial eficaz de los cables comienza con una evaluación honesta del perfil real de exposición química. Muchas aplicaciones enfrentan simultáneamente varios agentes químicos estresantes, no solo una sustancia aislada. Los compartimentos de motores exponen los componentes a gasolina, aceite, líquido refrigerante y rocío salino. Los entornos fabriles introducen fluidos de corte, aceites hidráulicos y disolventes de limpieza. Las instalaciones marinas presentan agua salada, combustible diesel y compuestos antifouling. El tubo termorretráctil seleccionado debe resistir toda esta mezcla química, no solo el agente más evidente. Una resistencia química inadecuada provoca degradación del material, fallo del sellado y, finalmente, un mal funcionamiento completo del sistema.
La resistencia química en los tubos termocontraíbles depende de la selección del polímero y del grosor de la pared. Los materiales basados en fluoropolímeros, como FEP y PTFE, ofrecen una excelente resistencia frente a casi todos los productos químicos industriales, pero incrementan significativamente el costo y el volumen del material. Los compuestos de poliolefina brindan una protección química moderada a menor costo y con perfiles más delgados. El polietileno reticulado resiste eficazmente muchos aceites y combustibles. El PVC estándar ofrece una resistencia química adecuada para muchas aplicaciones de terminación de cables en almacenes y entornos industriales ligeros. La idea clave es que la resistencia química no es binaria: existe en un espectro, y su selección debe ajustarse al entorno específico de exposición, en lugar de buscar indiscriminadamente la máxima resistencia.
Los equipos industriales modernos exigen cada vez más un empaquetamiento denso de componentes. Los arneses automotrices integran cientos de terminaciones en los compartimentos del motor, diseñados para lograr la máxima densidad de potencia. Los sistemas aeroespaciales reducen el peso mediante rutas compactas y cables agrupados estrechamente. Las instalaciones de energía renovable optimizan la eficiencia de la instalación al consolidar las conexiones en espacios reducidos. Estas realidades implican que los tubos termocontraíbles deben contraerse frecuentemente hasta diámetros muy pequeños, manteniendo al mismo tiempo la integridad del sellado y la protección química. Los tubos de tamaño excesivo generan problemas graves durante la instalación: las conexiones no pasan por los orificios de enrutamiento, los diámetros de los grupos de cables superan el espacio disponible y el tiempo de ensamblaje se dispara. La tensión entre un grosor de pared adecuado para la resistencia química y un diámetro externo mínimo para el ajuste se vuelve particularmente aguda en estos entornos.
La tecnología de tubos termoretráctiles de doble pared aborda directamente este desafío mediante relaciones de retracción diseñadas que equilibran la protección con la compacidad. Una relación de retracción de 3:1 ofrece una eficiencia moderada de espacio con una buena cobertura de pared. Una relación de 4:1 mejora significativamente la utilización del espacio, permitiendo la misma protección en un diámetro final más pequeño. Algunas formulaciones avanzadas alcanzan relaciones de 6:1 o superiores, aunque estas relaciones extremas requieren una aplicación cuidadosa para garantizar un sellado adecuado y un rendimiento óptimo como barrera química. El proceso de selección del tubo termoretráctil debe evaluar si la aplicación específica se beneficia más de una reducción agresiva del espacio o de un espesor de pared conservador para lograr una resistencia química máxima.
El tubo termocontraíble de doble pared resuelve el dilema entre resistencia química y eficiencia espacial mediante una ingeniería inteligente de materiales. La capa exterior proporciona la barrera química principal, normalmente formulada con polímeros seleccionados para exposición específica al entorno. La pared interior incorpora un adhesivo o compuesto sellador fundible que crea una barrera contra la humedad y la contaminación durante la contracción. Este diseño de dos capas permite especificar un grosor total de pared más delgado en comparación con alternativas de pared simple, manteniendo al mismo tiempo una protección química y calidad de sellado superiores. Las aplicaciones industriales de cableado se benefician enormemente, ya que la capa adhesiva mejora efectivamente la resistencia química al crear múltiples barreras en lugar de depender de una sola pared polimérica gruesa.
Los datos reales de instalación demuestran de forma constante que las configuraciones de doble pared superan a las alternativas de pared simple en entornos exigentes. La capa interna adhesiva evita la migración de contaminantes durante los ciclos térmicos, algo que los materiales de pared simple no pueden lograr. La penetración por exposición química avanza más lentamente a través del sistema de doble barrera, ya que la capa adhesiva interna absorbe y bloquea muchos compuestos agresivos. La eficiencia espacial mejora porque los diseñadores pueden especificar tubos de doble pared con diámetros finales menores que los requeridos para los equivalentes de pared simple, manteniendo una protección química equivalente. La terminación de cables resulta más fiable porque la capa adhesiva se une a los pines de los conectores y al aislamiento del cable, impidiendo la entrada de humedad en los puntos de conexión —un modo crítico de fallo en entornos químicos. Esta combinación de ventajas explica por qué la tecnología de doble pared se ha convertido en la especificación estándar para aplicaciones automotrices, industriales y aeroespaciales exigentes, donde tanto la resistencia química como la instalación compacta son requisitos ineludibles.
Seleccionar el tubo termocontraíble óptimo requiere una evaluación sistemática de cuatro dimensiones clave. Primero, definir el entorno completo de exposición química: identificar todas las sustancias con las que entrará en contacto el tubo, sus concentraciones y las condiciones de temperatura durante dicha exposición. Segundo, establecer las restricciones físicas de espacio: medir el diámetro y la longitud disponibles para el tubo una vez contraído, teniendo en cuenta las geometrías de los conectores y las limitaciones de recorrido. Tercero, evaluar los requisitos de ciclado térmico y esfuerzo térmico, ya que la resistencia química puede degradarse por envejecimiento térmico. Cuarto, considerar los factores de costo y cadena de suministro, reconociendo que los materiales premium tienen primas de precio que pueden o no justificarse según la aplicación. Este enfoque sistemático evita tanto la subespecificación —que provoca fallos— como la sobre-especificación —que desperdicia recursos.
Las aplicaciones automotrices bajo el capó suelen requerir tubos de doble pared con alta resistencia al aceite y a los combustibles, lo que hace que las capas externas de FEP o poliolefinas especializadas sean la opción estándar. Las aplicaciones marinas y en agua salada exigen resistencia a la corrosión por agua salada combinada con una protección UV agresiva, lo que apunta hacia sistemas de doble pared de polietileno reticulado o basados en PTFE. Los entornos industriales de fabricación expuestos a fluidos de corte se benefician de materiales resistentes al cloro en construcciones de doble pared. Las aplicaciones aeronáuticas especifican cada vez más tubos de doble pared con resistencia química de grado aeroespacial, junto con clasificaciones de propagación de llama y emisión mínima de humo. En salas de servidores y aplicaciones electrónicas, a menudo se aceptan tubos de doble pared de poliolefina más sencillos, con resistencia química moderada, priorizando el costo y la facilidad de instalación. Adaptar la especificación del tubo termocontraíble al entorno real de aplicación, en lugar de aplicar un enfoque único para todos, optimiza tanto el rendimiento como el costo total de propiedad en las instalaciones industriales de cableado.
Las formulaciones de doble pared suelen costar un 15–30 % más que los tubos básicos de poliolefina de pared simple, pero considerablemente menos que los materiales premium de pared simple, como el PTFE puro, necesarios para lograr una protección química equivalente. Al evaluar el costo total del sistema —incluyendo la mano de obra de instalación, la fiabilidad y las implicaciones de la garantía—, el tubo de doble pared suele representar un valor superior debido a sus menores tasas de fallo y a requisitos de especificación más sencillos. La tecnología de la capa adhesiva ha madurado lo suficiente como para que sus precios reflejen una economía real de producto básico, no una posición de gama alta.
Sí, la mayoría de las formulaciones modernas de tubos termocontraíbles, especialmente los sistemas de doble pared, están diseñados para resistir mezclas químicas diversas en lugar de sustancias individuales. Los entornos industriales rara vez implican exposición a productos químicos puros; en cambio, los componentes entran en contacto con aceites mezclados con refrigerantes, agua salada combinada con exposición a UV o disolventes junto con estrés térmico. La selección del material se centra en el componente más agresivo del entorno de exposición previsto, con la premisa de que una resistencia adecuada a la sustancia más severa también protege contra los productos químicos menos agresivos presentes. Por eso, una evaluación ambiental exhaustiva durante la fase de especificación es fundamental para tomar decisiones sobre la terminación de cables.
Una relación de contracción de 3:1 o 4:1 en construcción de doble pared ofrece el óptimo práctico para la mayoría de las aplicaciones industriales de cableado, equilibrando adecuadamente la protección química con ahorro real de espacio frente a alternativas de pared simple. Relaciones más agresivas, como 6:1, mejoran aún más la eficiencia espacial, pero aumentan la sensibilidad durante la instalación y pueden comprometer la integridad de la capa adhesiva si no se aplican con cuidado. Por el contrario, las relaciones de 2:1 sacrifican las ganancias de eficiencia espacial sin mejorar sustancialmente la resistencia química. La elección óptima depende de si la aplicación específica prioriza la reducción máxima de espacio o la certeza máxima de barrera química; sin embargo, la solución de doble pared con relación de 3:1 a 4:1 suele ofrecer un equilibrio superior frente a cualquier alternativa de pared simple.






