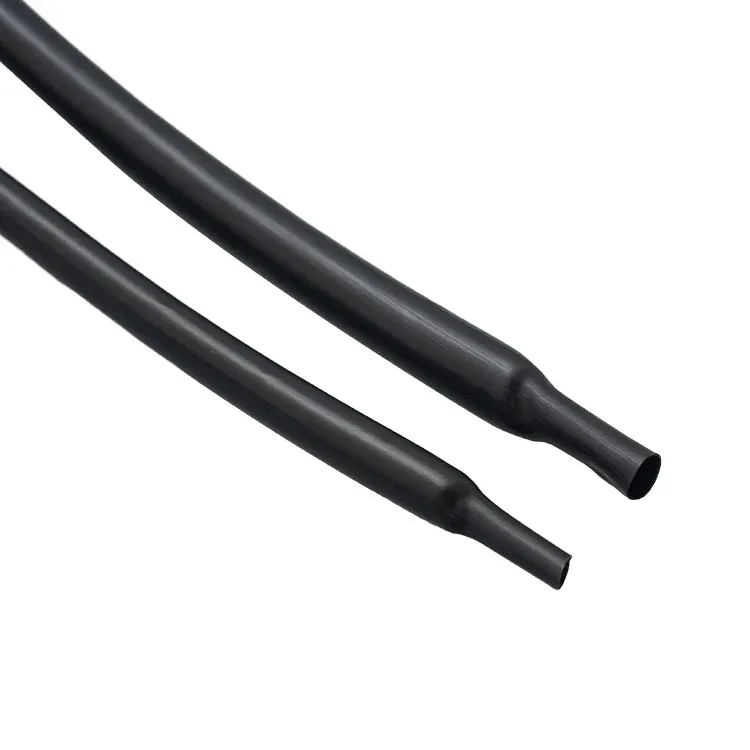
PTFE-mantel är en avgörande komponent i industriella applikationer där hållbarhet, skydd och pålitlighet är av största betydelse. Vid installation av PTFE-mantel runt elektriska kablar, ledare och sladdar stöter tekniker ofta på en vanlig utmaning: fastnande. Fastnande uppstår när manteln fastnar eller rivs på skarpa kanter, burrar eller anslutningsutrustning under installationsprocessen, vilket försvagar både materialet och applikationens integritet. Att förstå hur man förhindrar fastnande säkerställer att din kablisolering förblir intakt och att dina applikationer för hög temperatur bibehåller sin avsedda prestanda.
Lyckad installation av PTFE-klädsel kräver förberedelse, teknik och uppmärksamhet på detaljer. Materialets inbyggda kemiska motstånd och höga temperaturkapacitet gör det idealiskt för krävande miljöer, men dessa egenskaper innebär också att klädseln inte lätt kan reparerats om den skadas. Genom att följa beprövade metoder och förstå de underliggande orsakerna till snärtning kan tekniker eliminera installationsfel och förlänga utrustningens livslängd.
Förstå orsaker till snärtning och grunden för förebyggande åtgärder
Identifiera vanliga snärtställen
Snärtning vid installation av PTFE-klädsel uppstår vanligtvis från skarpa kanter, ojämna ytor och framträdande hårdvara. Kontaktpinnar, krimpfästen, lödningar och spån på avskurna kabelfrämjor är vanliga orsaker. PTFE-mantling när dessa risker uppstår kan det känslomarkade fluoropolymermaterialet fastna eller rivs, vilket lämnar luckor och försämrar de kemiska motståndsegenskaper som gör sleeve-t så värdefullt från början. Att identifiera dessa risker innan installation möjliggör proaktiv åtgärd istället för att upptäcka skador efteråt.
Ytförberedelse innan installation
Grunden för att förhindra fastnande börjar innan sleeve-t ens nuddar ledningen eller kontakten. Alla ytor som kommer i kontakt med sleeve-t måste vara släta och fria från skarpa kanter. Detta inkluderar avburning av ledningsslut med lämpliga skärande verktyg, slätning av lödningar med fina filar eller slipplattor samt verifiering av att kontaktpinnar är korrekt formade och inte böjda eller spruckna. För högtemperaturapplikationer där kemiskt motstånd är avgörande är denna förberedelsesteg obligatorisk, eftersom varje brist i sleeve-t försämrar både skyddet och den termiska stabiliteten.
Praktiska installationsmetoder för smidig applicering
Skyddsrörsguider och justeringsverktyg
Användning av mekaniska guider under installation minskar dramatiskt risken för fastsittning. Guider för kabellådor, införsfunkar och koniska skyddsrör hjälper till att rikta PTFE-skyddsröret över kabeln utan att tvinga det i kontakt med skarpa kanter. Dessa verktyg justerar öppningen på skyddsröret så att den är i linje med kabeln eller ledningen och förhindrar att materialet veckar eller vrider sig när det glider på plats. För applikationer som innebär flera kablar eller komplexa kontaktsamlingar kan anpassade guider tillverkas för att passa din specifika geometri. Skyddet av kabellackeringen bibehålls genom att kontrollera vinkeln och hastigheten vid applicering, vilket säkerställer att skyddsröret rör sig smidigt istället för att släpas över farliga ytor.
Smörjmedel och glidtillsatsmedel
Att applicera en lätt, tunn smörjmedel på insidan av sleeve-minimerar friktionen under installation utan att påverka sleeve:s kemiska motstånd eller adhesiva egenskaper. Silikonspray, PTFE-torrsmörjmedel eller specialanpassade sleeve-appliceringsmedel gör att materialet glider smidigt över kablar och kontakter. Smörjmedlet måste torka eller avdunsta snabbt för att undvika rester som kan påverka den slutliga monteringen. Att testa smörjmedel på skrotmaterial först säkerställer kompatibilitet med din specifika PTFE-sleeveformulering och bekräftar att prestandan vid hög temperatur inte påverkas.
Hastighet och kontrollerat tryck
Att skynda på monteringen av sleeve är en av de främsta orsakerna till att sleeve fastnar. Genom att applicera jämn, kontrollerad tryckkraft samtidigt som man långsamt förflyttar sleeve över ledningen kan man känna motståndet och stanna om materialet fastnar. Snabba eller ryckiga rörelser kan orsaka att sleeve plötsligt fastnar och rivs innan man hinner reagera. För värme-krympbar PTFE-sleeve eller varmestående varianter säkerställer tålamod under monteringen att materialet sätter sig korrekt innan någon uppvärmningsprocess påbörjas.
Avancerade förebyggande strategier och kvalitetskontroll
Inspektionsstandarder för kablar och kontakter
Genom att införa en strikt inspektionsprotokoll innan montering av sleeve upptäcks problem tidigt. Varje ledning ska undersökas under tillräcklig belysning för att upptäcka skavanker, skarpa kanter eller ojämna ytor. Kontaktdon ska verifieras för böjda kontaktpinnar, sprickor eller smuts. Lödningar ska se ut att vara glatta och fria från skarpa toppar. För applikationer där kemisk motstånd är avgörande blir denna inspektion en del av ert kvalitetssäkringssystem, vilket förhindrar fel i fält och bevarar integriteten hos er kablisoleringsprotektion i högtemperaturmiljöer.
Testning och dokumentation
Kör installationsprov på representativa provbitar innan fullskaliga produktionsomgångar. Detta identifierar potentiella fastsittningsproblem som är specifika för din monteringsdesign och mantelbeteckning. Dokumentera framgångsrika tekniker, optimala tryckområden samt eventuella specialverktyg eller smörjmedel som fungerar bäst. Om fastsittning uppstår under provet ska du fotografera felplatsen och spåra den exakta orsaken. Denna data blir ovärderlig för utbildning av tekniker och felsökning av framtida problem, vilket säkerställer konsekvent kvalitet i alla PTFE-mantelapplikationer.
Vanliga frågor
Vad ska jag göra om PTFE-manteln börjar fastna under installationen?
Stanna omedelbart och tvinga inte sleeve längre. Dra försiktigt tillbaka sleeve över kabeln för att ta bort den. Undersök både sleeve och kabeln eller kontakten efter eventuella revor eller skador. Om sleeve är skadad ska den kasseras och du bör börja om med en ny bit. Undersök var kabeln eller kontakten fastnar, avlägsna skarpa kanter eller släta ut dem, och försök igen med mindre tryck och långsammare hastighet. Om samma ställe fastnar igen bör du överväga att använda en sleeveguide eller en alternativ införingsteknik för att undvika faran.
Kan skadad PTFE-sleeve repareras efter att den fastnat?
Skadad PTFE-klädsel får inte reparerats eftersom alla revor eller punkteringar försämrar dess kemiska motstånd, värmskydd och elektriska isoleringsegenskaper. Även ett litet hål kan tillåta föroreningar att nå den underliggande ledningen, vilket undergräver syftet med klädseln i högtemperatur- eller kemiskt aggressiva miljöer. Det bästa tillvägagångssättet är att ta bort den skadade klädseln och montera en ny bit med riktiga tekniker för att förhindra fastsittning. Detta säkerställer full prestanda och långsiktig pålitlighet i ditt applikationsområde.
Finns det en skillnad i fastsittingsrisk mellan standard- och värmeformbar PTFE-klädsel?
Värmekrympbar PTFE-klädsel kräver samma noggrann hantering vid den första installationen som standardklädsel. Den viktigaste skillnaden är att värmekrympbara varianter krymper när de utsätts för högre temperaturer och anpassar sig tätt till ledningen eller kontakten. Denna sekundära process återställer dock inte någon skada som uppstått under installationen av klädseln. Att förhindra fastsittning under den initiala pådragningfasen förblir avgörande, eftersom krympningsprocessen inte täcker eller döljer små revor. Båda typerna drar lika stor nytta av korrekt ytförberedelse, justeringsverktyg, smörjmedel och kontrollerat installationstryck.
 EN