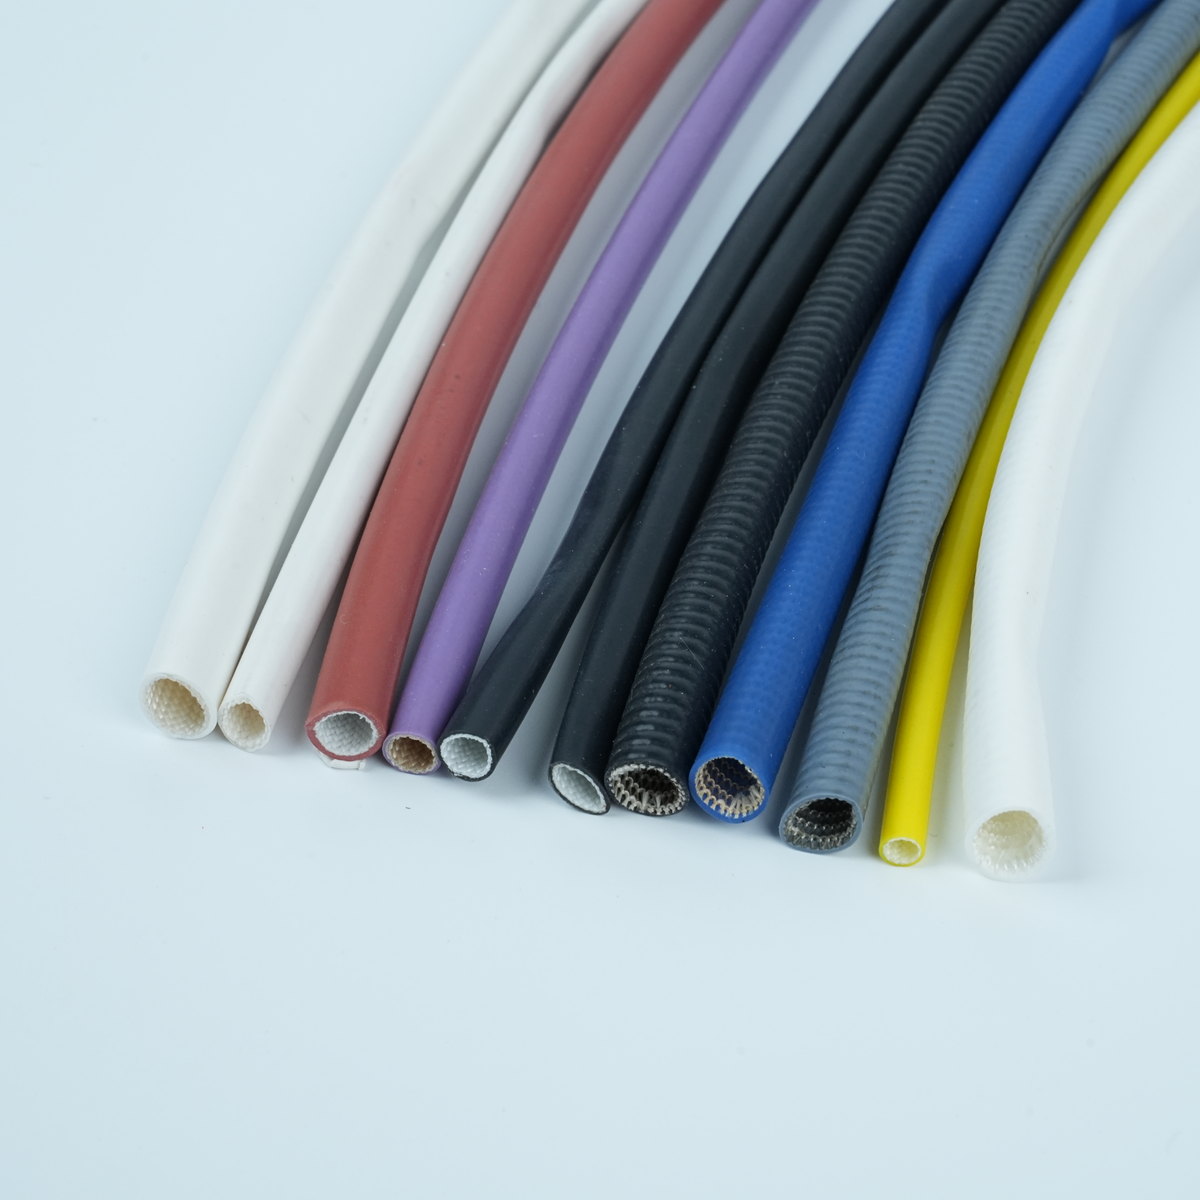
För att uppnå detta glasvävslämma beror kritiskt på dess materialuppbyggnad och tillverkningsmetod. Industriella och elektriska applikationer kräver pålitlig skydd för ledare och känsliga komponenter, och det är avgörande att förstå hur olika materiallager och konstruktionsmetoder påverkar ärmskyddets beteende för att välja rätt lösning. Materialkonstruktionen bestämmer inte bara den ursprungliga skyddsfunktionen utan även långtidshållbarheten under termisk, mekanisk och kemisk påverkan.
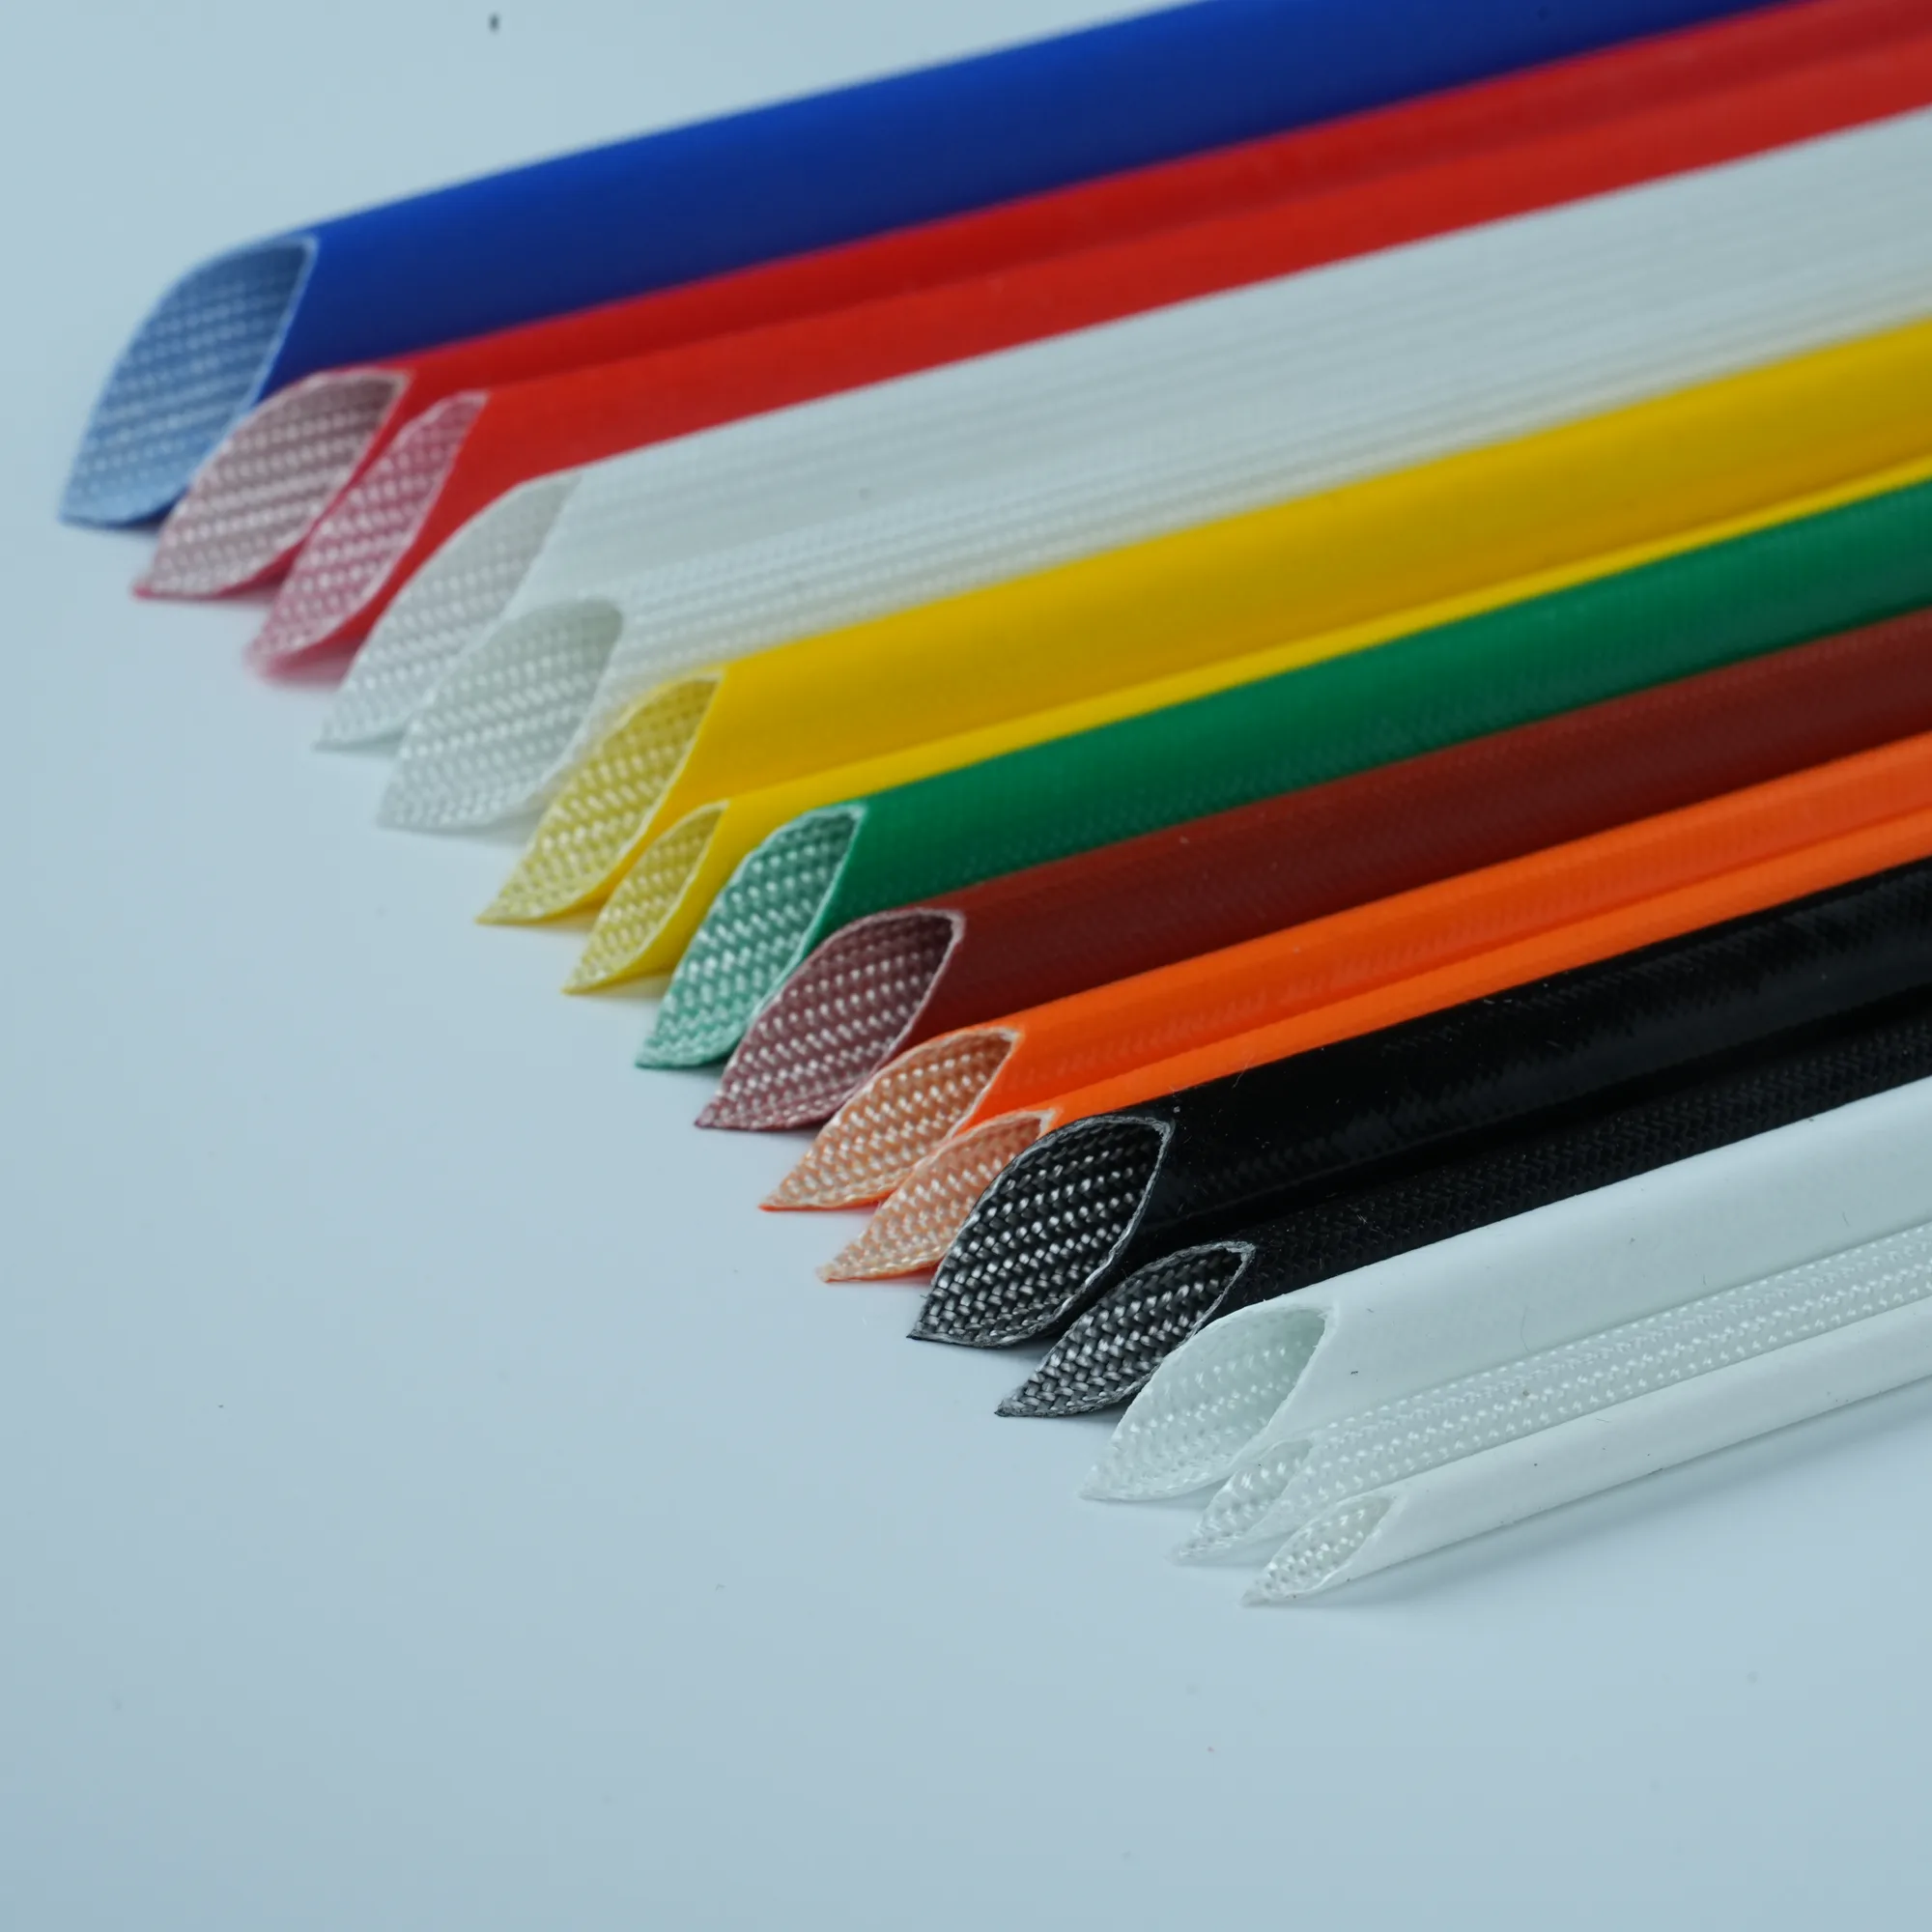
Materialkonstruktion omfattar fibertypen, vävtdensiteten, graden av impregnering med harpiks och den yttre beläggning som appliceras för att skapa en färdig glasfiberhölje. Kraven på ledningsisolering varierar mellan olika branscher, från bilindustrin och luftfartsindustrin till telekommunikationssektorn och förnybar energi. En värmebeständig hölje måste tåla extrema temperaturer samtidigt som den bevarar sin strukturella integritet och elektriska egenskaper. Valet av material och konstruktionsmetoder påverkar direkt kablarnas skyddsegenskaper och den totala tillförlitligheten hos industrisystem.
Materialsammanställning och centrala prestandafaktorer
Fibertyp och vävstruktur
Utgångsmaterialet för en glasfiberhölje börjar med glasfibertrådar som är ordnade i specifika vävmönster. Tätare vävningar ger större draghållfasthet och genomborrningsmotstånd, medan lösa konfigurationer erbjuder förbätter flexibilitet. Glasfiberhöljen av hög kvalitet använder E-glass- eller S-glassfibrer, vilka ger utmärkta hållfasthets-till-vikt-förhållanden och överlägsen kemisk motstånd. Vävstrukturen avgör hur väl höljet fördelar mekanisk spänning under installation och drift, vilket direkt påverkar skyddet av kablisolationen och den totala hållbarheten. Flerriktade vävningar förstärker radialstyrkan, vilket gör dem idealiska för kabelskydd i miljöer med högt tryck.
Harpiksimpregnering och bindning
Hartsystemen binder samman glasfiber och skapar matrisen som ger en glasfiberslida dess strukturella egenskaper. Epoxiharts erbjuder utmärkt adhesion och temperaturstabilitet, medan polyesterharts ger kostnadseffektivitet och god allmän prestanda. Genomimpregneringsgraden – mätt som förhållandet mellan harts och fiber – påverkar både styvhet och flexibilitet. Överimpregnering ökar sprödheten, medan underimpregnering försämrar fibernas hållkraft. För värmebeständiga slidor används fenol- eller polyimidbaserade hartsystem, vilka ger överlägsen termisk tolerans och möjliggör drift i extrema miljöer där standardglasfiberslidor skulle försämras. Rätt impregnering säkerställer jämn väggtjocklek och förhindrar fiberavskiljning under termisk cykling.
Yttre beläggningssystem och deras inverkan
Silikonbaserade yttre beläggningar
Silikonbeläggningar som appliceras på utsidan av ett glasfiberhölje ger exceptionell värmetålig och flexibilitet. Silikonmaterial motstår oxidation, behåller sin elasticitet över breda temperaturområden och ger utmärkta dielektriska egenskaper. Dessa beläggningar är särskilt värdefulla för värmetåliga höljen där de upprätthållna temperaturerna överstiger 200 °C. Silikonskiktet förbättrar också skär- och rivbeständigheten vid hantering och installation. För ledarisolering i krävande miljöer—till exempel motorutrymmen, ugnar eller industriella ugnar—utvidgar silikonbelagda glasfiberhöljen livslängden avsevärt genom att skydda de underliggande glasfibrerna mot UV-förnedring och termisk sprödhet. Tjockleken och härdningskvaliteten på silikonskiktet avgör direkt höljets miljöbeständighet.
Keramiska och kompositbeläggningar
Avancerade glasfiberhöljen innehåller keramiska partiklar eller kompositbeläggningar för extremt höga temperaturer. Dessa beläggningar förbättrar värmereflektionen och minskar värmeledningsförmågan till den skyddade kabeln. Keramikbelagda höljen behåller sin strukturella integritet vid temperaturer över 600 °C, vilket gör dem lämpliga för kabelskydd inom luft- och rymdfart, metallurgi samt specialiserade industriella tillämpningar. Tillverkningsmetoden för keramikbeläggningar kräver exakt lagerläggning för att undvika sprickbildning eller vidhäftningsfel. Kvalitetskompositbeläggningar skyddar den underliggande glasfibern mot direkt flamexponering och kemisk påverkan. Kabelskydd i ugnar, svetutrustning och anläggningar för termisk behandling kräver ofta denna nivå av materialsofistikerad för att säkerställa kontinuerlig funktionalitet under hela utrustningens livscykel.
Tillverkningsmetoder och kvalitetspåverkan
Vävmetoder och konsekvens
Vävprocessen avgör väggens enhetlighet och strukturella konsekvens hos en glasfiberhylsa. Precisionens vävmaskiner upprätthåller strikt spänningskontroll och konsekvent fiberjustering, vilket resulterar i förutsägbara prestandaegenskaper. Manuell eller halvautomatisk vävning introducerar variabilitet som kan försämra ledningens isolationspålitlighet. Glasfiberhylsor av industriell klass genomgår datorstyrda vävprocesser vid specifika antal inslag per tum, vilket säkerställer reproducerbar styrka och termiska egenskaper. Konsekvent tillverkningskvalitet är avgörande för kabelförskydd i säkerhetskritiska applikationer, såsom flygsystem eller kraftfördelningsnät. Tätare vävning skapar tätare hylsor med överlägsen genomborrningsmotstånd men något minskad flexibilitet, medan lössare vävning förbättrar anpassningsförmågan på bekostnad av minskad slagmotstånd. Den optimala vävtdensiteten beror på de specifika applikationskraven och de miljömässiga påverkansfaktorerna.
Processen för beläggningsapplikation
Hur yttre beläggningar appliceras påverkar direkt prestanda och hållbarhet för värmebeständiga höljen. Nedsänkningsbeläggningsprocesser skapar enhetlig täckning men kan lämna överskottsmaterial som kräver härdning vid kontrollerade temperaturer. Sprutbeläggning erbjuder precision men kräver skicklig teknik för att undvika tunna ställen eller rinner. Vakuumimpregneringssystem mättnar fullständigt glasfiberstrukturen, vilket eliminerar tomrum som annars kan innehålla fukt eller föroreningar. Kvalitetskonstruktion inkluderar kontrollerade kylfasers som förhindrar återstående spänningar och mikrospaltbildning i beläggningslagret. Efterhärdningsförfaranden säkerställer fullständig korslänkning av hartsystem och optimal adhesion till glasfiberbasen. Härdprofilen – temperatur, varaktighet och kylhastighet – är lika viktig som själva materialvalet. Dåliga appliceringstekniker leder till tidig avlossning av beläggningen, särskilt när termisk cykling belastar bindningen mellan lager. Investeringar i precisionsbeläggningsutrustning och processkontroll översätts direkt till överlägsen kabelförskyddsfunktion och förlängd driftslivslängd i fältapplikationer.
Vanliga frågor
Hur påverkar väggtjockleken prestandan hos glasfiberhylsan?
Tjockare väggar ger större mekanisk hållfasthet och bättre termisk isolering, men ökar kostnaden och minskar flexibiliteten. Den optimala tjockleken balanserar skyddskraven med installationslättighet och kostnadsbegränsningar. För standardtillämpningar inom ledningsisolering ger en tjocklek på 0,5–1,0 mm tillräckligt skydd, medan kabelskydd vid extrema temperaturer ofta kräver väggar på 1,5–2,0 mm. Tjockare värmebeständiga hylsor bibehåller sin strukturella integritet under långvarig termisk belastning, men kan bli svåra att montera över befintlig kablingsutrustning utan att demontera denna. Ingenjörer väljer väggtjocklek baserat på applikationsspecifika krav, inklusive temperaturpåverkan, mekanisk belastning och miljöpåverkande föroreningar.
Kan materialkonstruktionen förbättra glasfiberhylsans kemiska motstånd?
Ja, materialens sammansättning avgör direkt kemisk resistens. Ytbeläggningar av silikon och epoxihartsystem motstår oljor, lösningsmedel och industriella kylvätskor bättre än standardpolyesterformuleringar. Kabelskydd i tillverkningsmiljöer med exponering för hydraulvätskor eller kemiska stänk kräver noggrant valda kombinationer av harts och ytbeläggning. Fenolharts erbjuder överlägsen resistens mot hårda kemikalier vid höga temperaturer. Att välja lämplig materialkonstruktion förhindrar nedbrytning som skulle försämra ledningarnas isoleringsintegritet och undergräva skyddshylsans skyddsfunktion.
Vilken roll spelar fiber-till-harts-förhållandet för hållbarheten hos värmebeständiga skyddshylsan?
Förhållandet mellan fiber och harpikser bestämmer balansen mellan strukturell hållfasthet och termisk stabilitet. Högre fiberinnehåll ökar draghållfastheten och den termiska ledningsförmågan, vilket är fördelaktigt för mekanisk skydd men potentiellt minskar dielektriska egenskaper. Högre harpiksinnehåll förbättrar elektrisk isolering och termisk motstånd, men kan öka sprödheten vid extrema temperaturer. Värmebeständiga mantlar använder vanligtvis optimerade förhållanden med cirka 60–65 % fiberinnehåll, vilket maximerar termisk tolerans samtidigt som tillräcklig hållfasthet bibehålls för kabellskydd. Exakt kontroll av detta förhållande under tillverkningen säkerställer konsekventa prestandaegenskaper mellan olika produktionsomgångar.
 EN