Выбор правильного стекловолоконный рукав для вашего производственного процесса требует тщательной оценки до перехода к полномасштабному серийному производству. Многие производители спешат с этим критически важным этапом и обнаруживают проблемы совместимости, недостатки в эксплуатационных характеристиках или несоответствия в качестве лишь после выпуска тысяч единиц продукции. Структурированный процесс оценки защищает ваши инвестиции, обеспечивает надежность продукции и предотвращает дорогостоящую переделку или сбои в цепочке поставок.
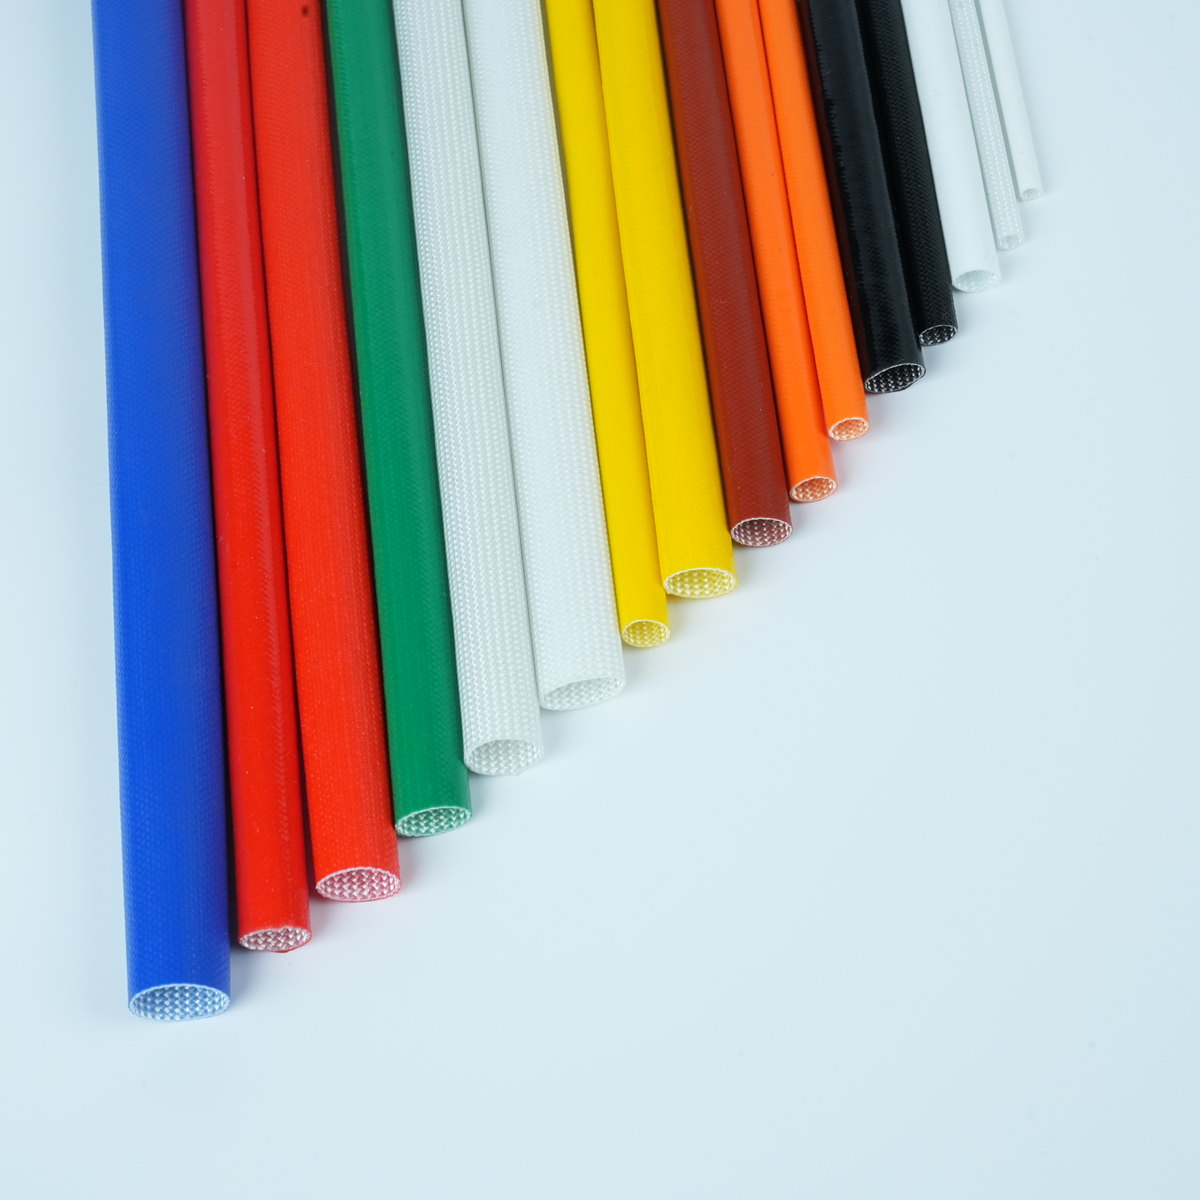
Оценка образцов стекловолоконной оплетки включает несколько аспектов: однородность материала, термостойкость, совместимость с вашими требованиями к оплетке кабелей и точность геометрических размеров. Каждый из этих аспектов напрямую влияет на надежность эксплуатации материала в вашем конкретном применении — от автомобильных электропроводок до промышленных систем управления. В этом руководстве представлен практический подход к оценке, который используют производители B2B для сертификации поставщиков и окончательного утверждения технических характеристик перед запуском производства.
Понимание ключевых критериев эксплуатационных характеристик для Стекловолоконный рукав
Проверка термостойкости и рабочего температурного диапазона
Термостойкость зачастую является главной причиной, по которой производители выбирают стекловолоконную оплетку вместо пластиковых аналогов. На этапе оценки образцов необходимо убедиться, что материал соответствует заявленному температурному классу в реальных условиях эксплуатации. Запросите образцы с температурным рейтингом выше максимально ожидаемой рабочей температуры, затем проведите термические испытания при верхнем пределе плюс запас безопасности, чтобы гарантировать, что материал не размягчается, не усаживается и не деградирует преждевременно.
Для автомобильных проводных решений испытывайте образцы в циклах температур, имитирующих условия подкапотного пространства, включая быстрый нагрев и охлаждение. Измерьте любую видимую усадку, изменение цвета или снижение прочности на разрыв после термоциклирования. Многие поставщики предоставляют стандартные сертификаты термостойкости, однако независимые испытания физических образцов дают уверенность в том, что качество конкретной партии соответствует заявленным в техническом описании характеристикам. Зафиксируйте все результаты термических испытаний до перехода к опытно-промышленному производству.
Согласованность размеров кабельной оплетки
Измерьте внутренний и внешний диаметры в нескольких точках на каждом образце с помощью прецизионных штангенциркулей или микрометров. Кабельная оплетка с чрезмерными отклонениями диаметра вызывает проблемы при сборке, промежутки в изоляционном покрытии или неплотную посадку на жгут проводов. Установите узкие допуски на основе возможностей вашего сборочного оборудования, затем проверьте, что образцы поставщика постоянно соответствуют этим допускам по всей длине катушки или всей партии.
Также проверьте равномерность толщины стенки, поскольку участки с пониженной толщиной могут снизить термостойкость или механическую защиту. По возможности запросите образцы как минимум из трёх разных производственных партий, поскольку оценка одного образца может не выявить различий между партиями. При обнаружении размерного дрейфа согласуйте с поставщиком более строгий контроль технологического процесса до перехода к серийному производству.
Оценка механических и химических свойств
Испытания на разрывную прочность и гибкость
Стекловолоконная оболочка должна сохранять достаточную гибкость, чтобы надеваться на кабели и разъёмы без растрескивания или расслаивания. Проведите ручное испытание образцов на вытягивание, чтобы оценить базовую гибкость и выявить хрупкость или чрезмерную жёсткость. Затем выполните формальное испытание на растяжение в лаборатории материалов, если применение является критически важным — например, в аэрокосмической отрасли или в системах проводки высоконадёжных автомобилей. Сравните результаты испытаний образца с техническим описанием материала и отраслевыми стандартами, такими как рейтинги UL или IEC.
Особое внимание уделите гибкости после термоциклирования, поскольку некоторые составы становятся хрупкими после многократного воздействия тепла. Испытайте образцы, подвергнутые термоциклированию, как описано выше, затем повторно оцените их гибкость. Такая оценка в двух состояниях выявляет деградацию, которую статическое испытание при комнатной температуре пропустит.
Оценка стойкости к химическим веществам и влаге
Промышленные условия подвергают защитную оплетку кабелей воздействию масел, охлаждающих жидкостей, влаги и других химических агентов, которые могут разрушать связующие смолы из стекловолокна. Погрузите образцы в характерные для вашей производственной или эксплуатационной среды жидкости на срок, соответствующий реальной продолжительности воздействия, затем осмотрите их на наличие потемнения, размягчения или деградации поверхности. Измерьте изменение массы до и после погружения, чтобы количественно оценить поглощение влаги.
Для автомобильных жгутов проводов испытайте образцы в контакте с моторным маслом, тормозной жидкостью и влагой, содержащей соль, чтобы убедиться, что оплетка из стекловолокна сохраняет свою целостность. Зарегистрируйте любое набухание, усадку или вымывание смолы, поскольку такие явления могут нарушить функциональность или внешний вид готовой сборки.
Осуществимость производства и интеграция контроля качества
Совместимость при сборке и удобство надевания
Проведите пробную сборку с использованием реальных образцов и вашего промышленного оборудования и технологий. Наденьте стекловолоконную оплётку на макеты жгутов проводов, чтобы выявить трение, заклинивание или повреждения при манипуляциях. У некоторых материалов для оплётки коэффициент трения слишком высок, что требует применения смазки или модификации оборудования — это увеличивает затраты и усложняет процессы. Другие материалы слишком свободны, что приводит к смещению оплётки или неполной защите.
Протестируйте скорость нанесения оплётки и режимы её отказов в присутствии вашей сборочной бригады. Попросите сотрудников сообщать о любых трудностях при работе с материалом, необычных случаях разрушения или собственных методах обхода особенностей материала. Такая обратная связь от линейного персонала часто выявляет практические проблемы, которые лабораторные испытания в одиночку обнаружить не могут — особенно в автомобильных электропроводках, где требуется массовая сборка.
Документация поставщика и прослеживаемость
Запросите у поставщика стекловолоконной оплетки полную документацию, включая номера партий материала, сертификаты испытаний, дату производства и информацию о сроке годности. Разработайте четкий спецификационный документ, определяющий ваши критерии приемки по термостойкости, допускам по размерам, прочности на разрыв и любым другим эксплуатационным требованиям. Обе стороны должны подписать данный спецификационный документ, чтобы исключить неоднозначность относительно приобретаемой продукции.
Уточните, может ли поставщик постоянно обеспечивать прослеживаемость каждой производственной партии, что позволит вам связать отказы в эксплуатации или проблемы с качеством с конкретными производственными партиями. Такая ответственность необходима для соблюдения гарантийных обязательств, управления отзывами продукции и непрерывного совершенствования в автомобильной электропроводке и других регулируемых отраслях. Запросите протоколы хранения образцов, чтобы вы могли провести аудит хранимых материалов, если впоследствии в ходе производства возникнут вопросы.
Часто задаваемые вопросы
Какая проблема встречается чаще всего при оценке образцов стекловолоконной оплетки?
Самая распространённая проблема — нестабильные показатели термостойкости после термоциклирования. Образцы, соответствующие техническим характеристикам в спецификации при статической комнатной температуре, могут чрезмерно размягчаться или сжиматься при многократных циклах нагрева и охлаждения, имитирующих реальные условия эксплуатации проводки в автомобилях или промышленных системах. Именно поэтому испытания на термоциклирование на этапе оценки имеют решающее значение: они выявляют поставщиков, чьи составы стекловолоконной оплётки выглядят удовлетворительно в документации, но не проходят проверку на практике.
Сколько образцов следует протестировать перед одобрением поставщика стекловолоконной оплётки?
Оцените образцы как минимум из трёх различных производственных партий, охватывающих несколько недель выпуска поставщика. Тестирование образцов только одной партии может совпасть с нетипичной партией высокого качества, тогда как несколько партий позволяют выявить, поддерживает ли поставщик стабильное качество. Для кабельной оболочки, предназначенной для автомобильной проводки или других применений с высокими требованиями к надёжности, также рассмотрите возможность запроса разделённых образцов из краевых зон каждой производственной партии, поскольку краевые зоны материала иногда обладают иными свойствами.
Как долго следует хранить образцы для оценки перед тестированием качества кабельной оболочки?
Храните образцы в сухом помещении с контролируемой температурой при комнатной температуре и сразу после получения проведите базовое испытание. Затем повторите испытания через 6–12 месяцев хранения, чтобы оценить, происходит ли деградация стекловолоконной оболочки и связующего на основе смолы со временем или снижаются ли эксплуатационные характеристики вследствие старения. Теплостойкость и гибкость должны оставаться неизменными, если материал разработан для длительного срока хранения. Деградация в процессе хранения указывает на необходимость ужесточения ротации запасов или изменения условий хранения на вашем производственном предприятии.
 EN







