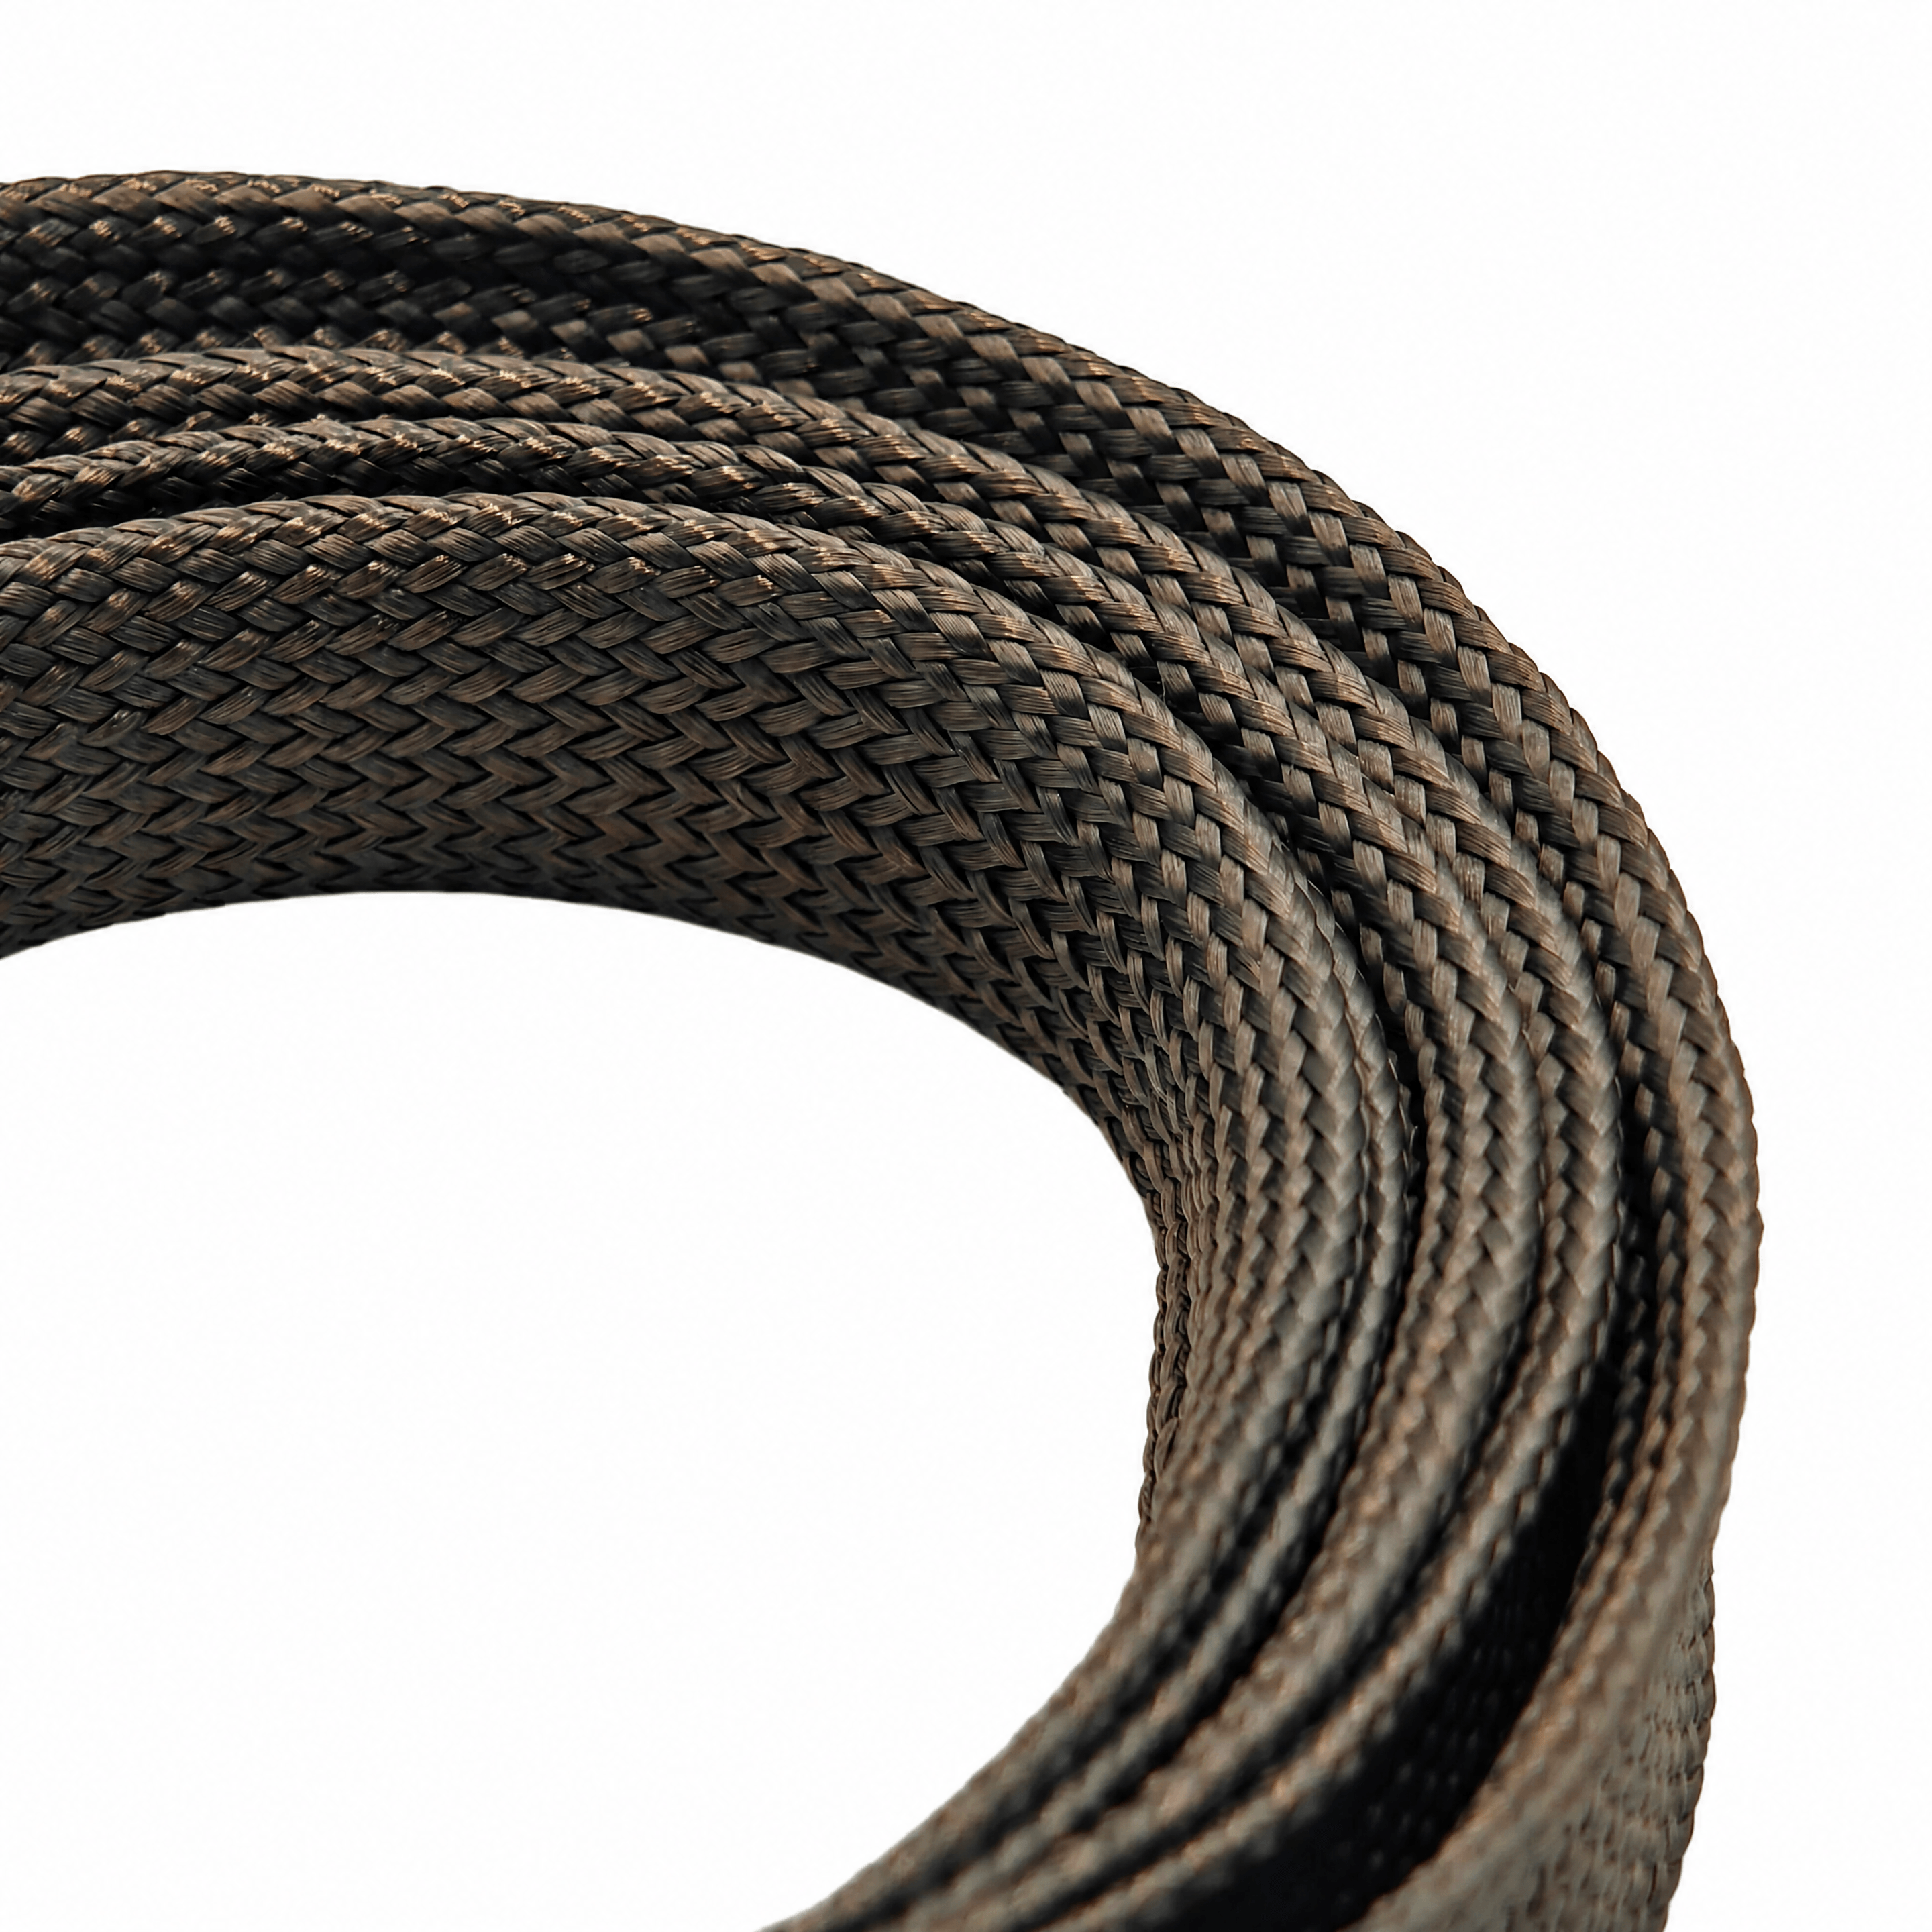
Validando uma manga para chicote elétrico antes da produção em massa é uma das etapas mais críticas para garantir a confiabilidade do produto e sua conformidade com os padrões automotivos. Quando os fabricantes ignoram ou aceleram esse processo, correm o risco de recalls onerosos, falhas em campo e danos à sua reputação. A manga para chicote elétrico atua como uma barreira protetora ao redor dos condutores elétricos, prevenindo falhas por resistência à abrasão, interferência eletromagnética e contaminação ambiental. Planejar adequadamente essa validação exige compreensão dos protocolos de ensaio, definição de critérios claros de aceitação e coordenação entre as equipes de engenharia, qualidade e cadeia de suprimentos.
Uma estratégia abrangente de validação começa muito antes de a ferramentagem para produção ser finalizada. Ao elaborar um roteiro estruturado de testes que inclua caracterização de materiais, simulação de desempenho e ensaios com protótipos, é possível identificar precocemente modos potenciais de falha e ajustar os projetos ou as especificações dos materiais conforme necessário. Essa abordagem reduz a probabilidade de descobrir problemas críticos durante a produção em larga escala, quando as correções tornam-se exponencialmente mais caras e perturbadoras. A cobertura para cabos deve ser avaliada não apenas quanto ao seu desempenho isolado, mas também quanto à sua interação com o conjunto completo do chicote sob condições operacionais reais.
Compreensão dos Requisitos Fundamentais de Validação
Padrões e Especificações de Desempenho
Toda validação de manga para chicote elétrico deve começar com uma compreensão clara das normas de desempenho relevantes e das especificações do cliente. Os chicotes elétricos automotivos normalmente seguem requisitos da IEC, da ISO e específicos dos fabricantes originais de equipamentos (OEM), que determinam resistência mecânica, resistência térmica, retardamento de chama e compatibilidade química. A manga para fios deve atender aos limites de resistência à abrasão que refletem seu ambiente operacional pretendido. Por exemplo, uma manga projetada para aplicações no compartimento do motor enfrenta estresses térmicos e químicos diferentes daqueles a que está sujeita uma manga usada no interior da cabine. Documentar esses requisitos desde o início garante que todas as atividades de ensaio visem os parâmetros de desempenho corretos.
Fatores de material e ambientais
A composição material da bainha do feixe de cabos influencia diretamente suas características de durabilidade e desempenho. O poliéster, a poliamida e outras misturas poliméricas oferecem diferentes níveis de resistência à abrasão, tolerância térmica e resistência a óleos e líquidos refrigerantes. Antes de avançar para a produção em massa, amostras-teste devem ser submetidas a envelhecimento ambiental acelerado, ciclagem térmica e exposição química, a fim de simular condições reais de uso. Os materiais das bainhas para cabos devem manter suas propriedades protetoras ao longo de toda a faixa de temperaturas e exposições químicas que o feixe enfrentará durante a vida útil do veículo. Essa fase de validação é justamente onde frequentemente surgem problemas ocultos de compatibilidade, tornando essencial realizar os ensaios com lotes reais de materiais destinados à produção.
Elaborando seu Plano de Ensaios de Validação
Ensaios Mecânicos e de Abrasão
A resistência à abrasão é uma das propriedades mais críticas da cobertura para cabos, pois falhas nesse aspecto frequentemente levam a curtos-circuitos, arcos elétricos e mau funcionamento completo do sistema. Seu plano de validação deve incluir ensaios padronizados de abrasão, como a norma IEC 60811-4-1 ou normas equivalentes para fiação automotiva. Esses ensaios medem como o material da cobertura se degrada quando exposto ao atrito, à vibração e ao movimento relativo contra bordas afiadas, fixadores ou componentes adjacentes. A cobertura para feixes de cabos deve ser ensaiada em conjuntos reais de condutores para capturar interações friccionais reais. Devem ser ensaiadas múltiplas amostras provenientes de diferentes lotes de produção, a fim de considerar a variabilidade do material e garantir consistência entre fornecedores. Os ensaios devem prosseguir até que ocorra a falha ou até que o critério de aceitação seja claramente atendido.
Simulação ambiental e térmica
Os ensaios de durabilidade ambiental replicam as tensões térmicas e químicas que a cobertura para cabos experimentará ao longo da vida útil do veículo. Isso inclui ciclos de choque térmico, exposição às temperaturas do compartimento do motor e imersão em fluidos automotivos, como gasolina, líquido de arrefecimento e fluido de freio. As amostras de revestimento para feixes de cabos devem ser submetidas ao envelhecimento térmico em temperaturas elevadas para simular a degradação a longo prazo. Após a exposição ambiental, as propriedades mecânicas, como resistência à tração e alongamento, devem ser reavaliadas para confirmar que o material mantém resistência adequada ao desgaste e estabilidade dimensional. A omissão desses ensaios frequentemente resulta em falhas em campo anos após a produção, quando as coberturas tornam-se frágeis ou perdem aderência aos condutores.
Coordenação da Validação em Toda a sua Organização
Estrutura de Equipe Multifuncional
Uma validação bem-sucedida da cobertura para chicote elétrico exige coordenação entre as equipes de engenharia, materiais, qualidade, manufatura e cadeia de suprimentos. A engenharia define os requisitos de desempenho e especifica os protocolos de ensaio. Engenheiros de materiais selecionam os materiais candidatos para a cobertura e interpretam os dados dos ensaios. A garantia da qualidade elabora o plano de amostragem e os critérios de aceitação. A manufatura valida se os processos produtivos serão capazes de entregar, de forma consistente, as propriedades exigidas. A cadeia de suprimentos assegura que os fornecedores de matérias-primas tenham capacidade para atender às especificações e que a rastreabilidade do material seja mantida. A comunicação regular entre essas equipes evita a formação de silos e garante que os resultados da validação sejam incorporados às decisões de projeto e aquisição antes do início da produção em massa.
Documentação e Protocolos de Aprovação
Todos os testes de validação devem ser documentados minuciosamente, incluindo métodos de teste, números de lote dos materiais, intervalos de datas, condições ambientais e dados brutos dos testes. Essa documentação torna-se parte do registro de qualidade da produção e fornece evidências de conformidade durante auditorias de clientes e revisões regulatórias. Os relatórios de validação de revestimentos para cabos devem indicar claramente se cada teste foi aprovado ou reprovado, identificar quaisquer não conformidades e descrever as ações corretivas adotadas antes da aprovação para produção. Cada fase da validação — desde a caracterização do material até a prontidão para produção — deve exigir aprovação formal por escrito dos líderes funcionais responsáveis. Essa estrutura de governança impede inícios não autorizados de produção e protege a organização contra responsabilidades caso ocorram falhas em campo.
Perguntas frequentes
Quais testes específicos de resistência à abrasão os revestimentos para cabos devem realizar?
A cobertura de fios deve ser testada utilizando protocolos padronizados, como a IEC 60811-4-1, os requisitos da FMVSS ou especificações equivalentes dos fabricantes de equipamentos originais (OEM). Esses ensaios normalmente envolvem uma ação de atrito contra uma superfície abrasiva padronizada ou uma aresta afiada, avaliando-se a profundidade de penetração, a perda de material ou a perfuração. A duração e os níveis de força aplicados nos ensaios devem refletir a severidade do ambiente de aplicação pretendido. As amostras devem ser retiradas de lotes de produção para garantir que a variabilidade seja capturada, e os ensaios devem prosseguir até que seja possível estabelecer claramente uma determinação de aprovação ou reprovação.
Por quanto tempo deve durar a validação de envelhecimento térmico para coberturas de arneses de fiação automotiva?
A duração do envelhecimento térmico varia conforme a vida útil pretendida e os requisitos do fabricante de equipamento original (OEM), mas, tipicamente, a validação de cablagens automotivas inclui exposição térmica a temperaturas elevadas por 500 a 1000 horas ou mais. O perfil tempo-temperatura deve refletir as condições mais severas às quais a cobertura estará sujeita, como temperaturas sob o capô em torno de 130–150 °C. Após o envelhecimento, a cobertura do feixe de fios deve manter resistência à abrasão e propriedades mecânicas suficientes para aprovar os mesmos ensaios funcionais que a referência não envelhecida. Ensaios acelerados reduzem o tempo cronológico, mantendo a validade científica, desde que sejam aplicados cálculos adequados de equivalência tempo-temperatura.
Por que é importante validar a configuração montada da cobertura do feixe de fios?
Testar a bainha do feixe de fios em conjuntos reais de condutores na configuração final de montagem é fundamental, pois as forças de atrito, desvio e compressão diferem significativamente dos testes realizados em amostras isoladas. A bainha pode interagir com bordas afiadas de fixadores, sofrer expansão e contração térmicas a taxas distintas das dos condutores ou ser comprimida por braçadeiras de roteamento de maneiras não capturadas pelos métodos-padrão de teste de resistência à abrasão. A validação em conjuntos acabados revela modos de falha relacionados ao projeto que testes em amostras isoladas, por si só, não conseguem prever, tornando esse passo essencial antes de se comprometer com a produção em massa.
 EN