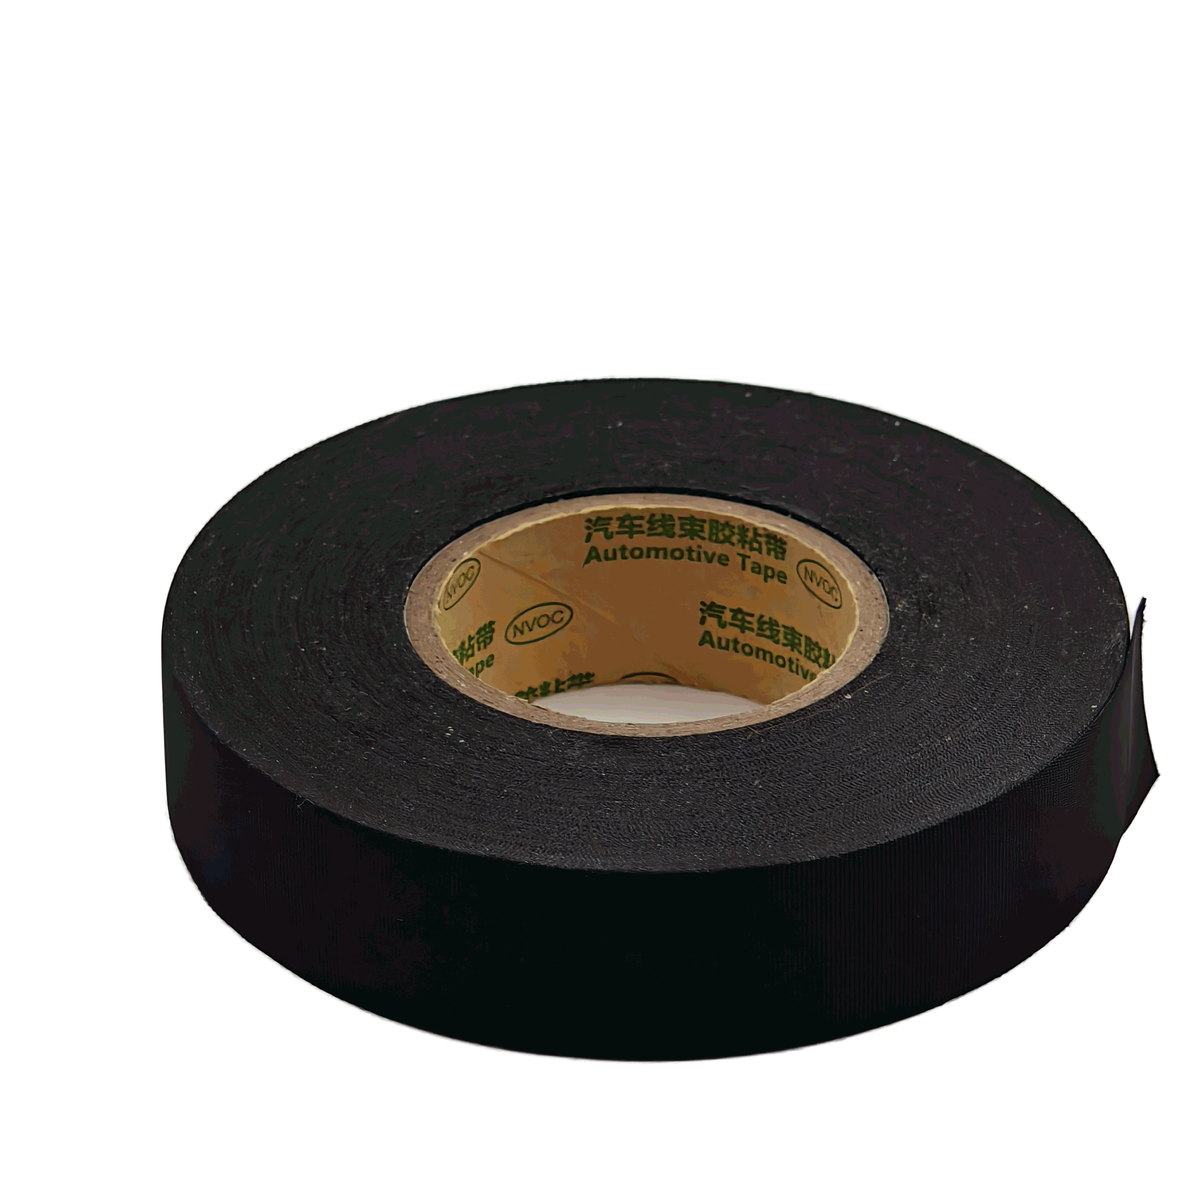
カスタム加工による アセテートクロステープ 複数の相互に関連する要因によって大きく変動します。メーカーおよび調達担当チームは、これらの要因を十分に理解しておく必要があります。こうしたコスト要因を把握することで、企業は適切な調達判断を行い、材料費の予算を最適化できます。酢酸繊維テープの価格構成には、原材料費、製造の難易度、発注数量による割引条件、および特殊な仕上げ工程などが反映されます。ケーブル巻き取り、耐熱性テープの用途、自動車用ハarness保護など、お客様の用途が何であれ、最終的な価格は選択された仕様や生産条件によって決まります。
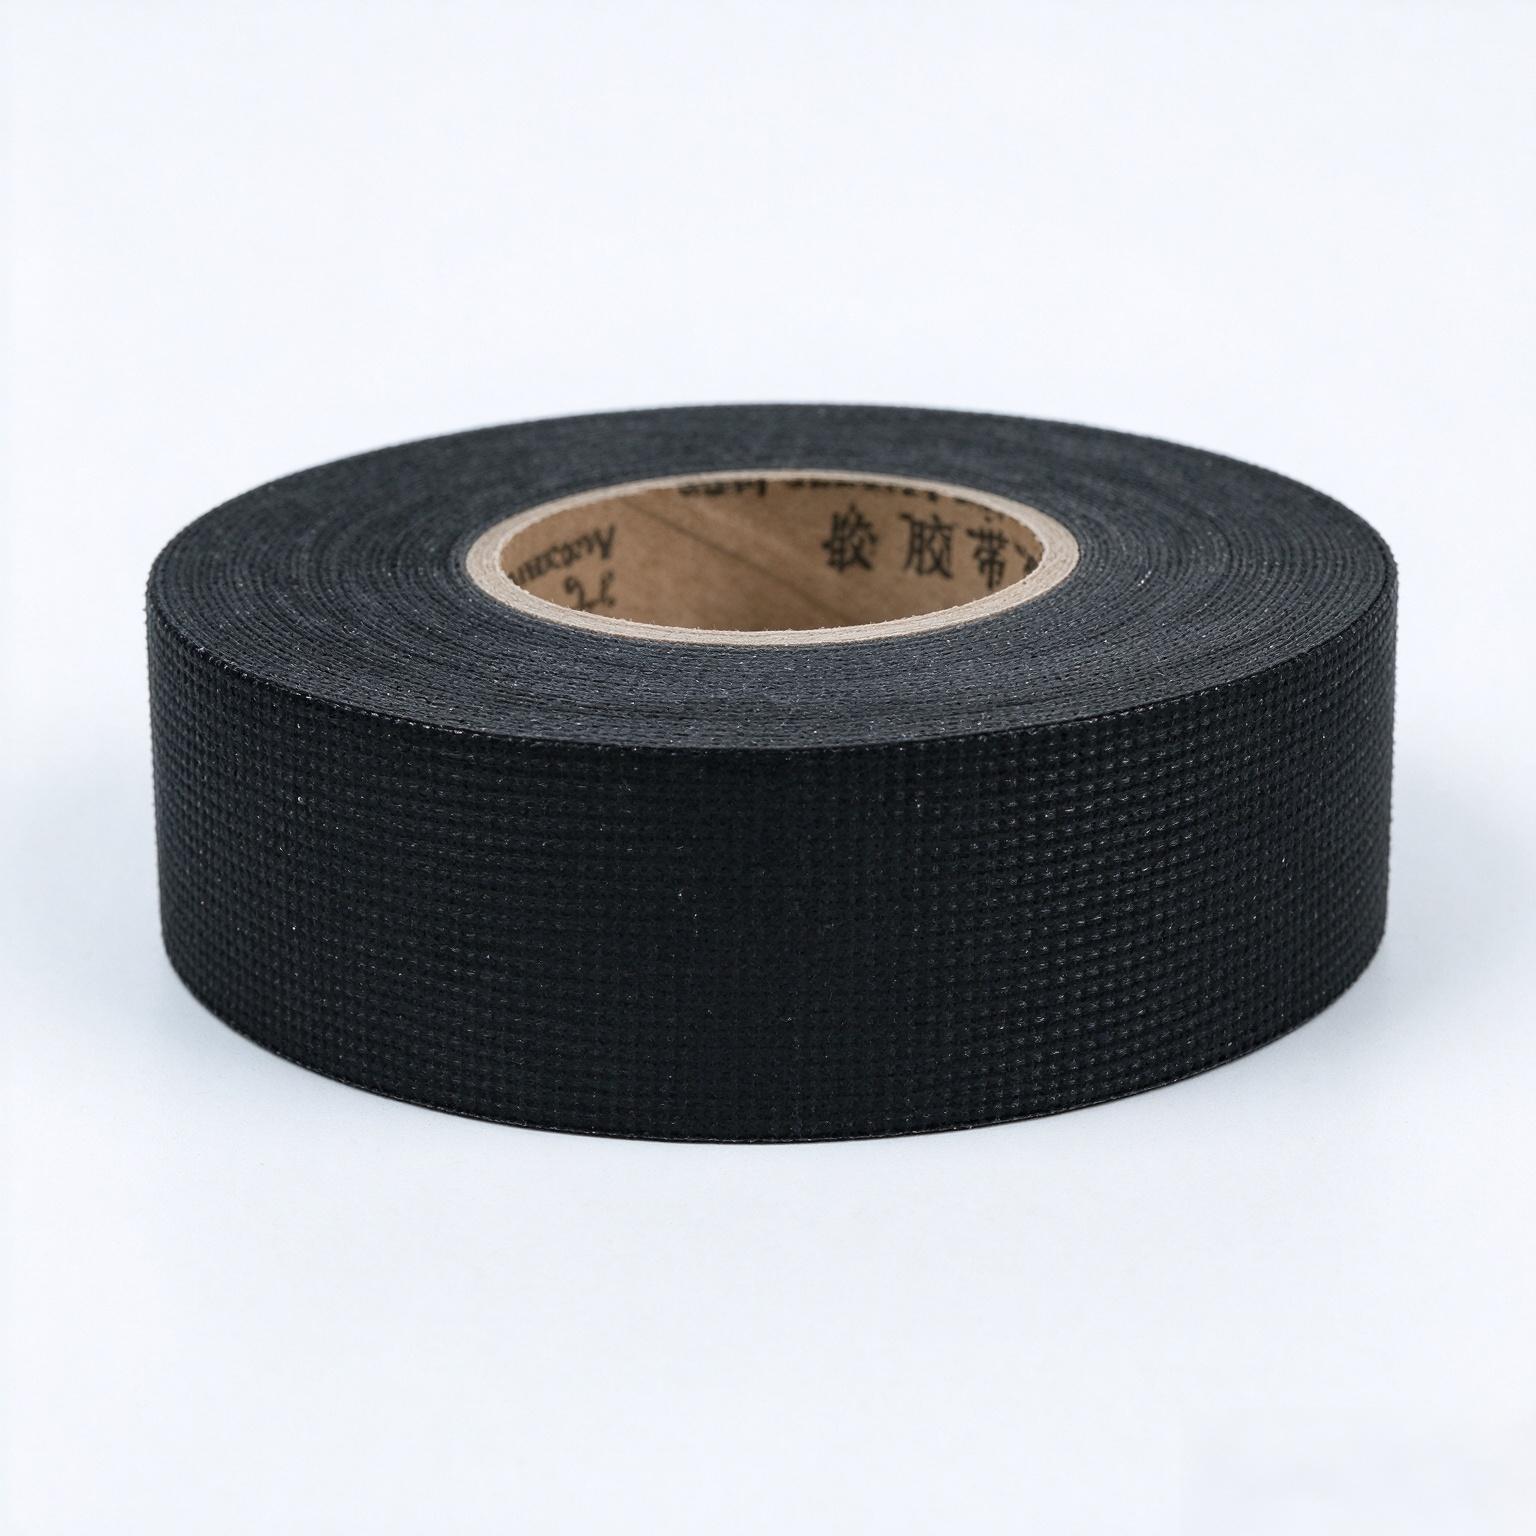
カスタム加工は、幅・厚さ・接着剤の組成・表面処理を顧客仕様に合わせて調整することで、アセテート布テープ製品に大きな付加価値をもたらします。各加工工程には、人件費、設備のセットアップ費用、品質管理コストが発生します。カスタマイズの程度と価格の関係を理解することで、調達担当者は性能要件と予算制約のバランスを最適に取ることができます。特に自動車用ハarness分野では、厳密な仕様が法令遵守と信頼性確保に不可欠であり、カスタム加工の恩恵が顕著です。
原材料の品質と組成
グレードおよび厚さの選定
ベースとなるアセテート布地の品質は、最終製品の価格に直接影響します。高級グレードのアセテート布地基材は標準品よりも高価ですが、引張強度および寸法安定性が優れています。厚さは0.10mm~0.25mmの範囲で変化し、これにより材料費および加工時間の両方が影響を受けます。厚手の材料ほど単位面積あたりの原材料使用量が増え、基本的な原価構造が上昇します。耐熱テープ用途では、十分な耐熱保護を確保するために厚手仕様が求められることが多く、その結果、加工費用も上昇します。
粘着剤システムの複雑さ
テープ加工時に使用される接着剤は、総コストに大きく影響します。標準的なアクリル系接着剤は、高温耐性や耐薬品性を目的とした特殊配合のものよりも低コストです。自動車用ハーネスでは、極端な温度変化下でも性能を維持し、振動によるずれにも耐える高機能接着剤システムが頻繁に要求されます。ケーブル巻き付けや特殊接着用途向けのカスタム配合接着剤は、配合開発費、評価試験費、および生産ラインの調整費用を伴うため、直接的に単価の上昇につながります。
生産数量とセットアップ効率
注文数量によるコストメリット
カスタム加工のアセテート布テープの価格は、注文数量に反比例して変動します。少量ロットの注文では、セットアップ費用、材料のロス分担、品質保証コストなどが相対的に高くなります。一方、大量発注では、メーカーが固定費をより多くの単位で割り当てられるため、1個あたりの単価が低下します。ケーブル巻き取りや自動車用ハarness製造メーカーは、年間の需要を少数の大口注文に集約することで、しばしば数量割引の恩恵を受けられます。ご自身の注文数量の推移を把握しておくことで、サプライヤーとの価格交渉においてより有利な条件を獲得できます。
生産ライン構成
カスタム変換プロセスでは、コーティング、スリッティング、仕上げなどの各工程に特化したライン構成が必要です。狭幅耐熱テープの設備設定には、標準幅製品とは異なるパラメーターが求められます。また、構成を変更するたびにダウンタイムと人件費が発生します。メーカーは、幅サイズや接着剤の種類、表面処理の違いに応じてラインを再設定しなければなりません。こうした切替コストは、特に専用設定を要する小ロット注文において、価格算定に直接反映されます。
カスタマイズの範囲と技術的要件
幅および長さ仕様
アセテート布テープの幅は、細いケーブル巻き取り用から、自動車用ハーネス保護に適した広幅まで、お客様のご要望に応じてカスタマイズ可能です。標準幅は、業界標準の設備を活用でき、材料のロスも少ないため、コストが抑えられます。一方、非標準幅の場合、設備の調整が必要となり、端材も増えるため、コストが上昇します。また、高精度な公差が求められる用途では、追加の品質検査や再加工の可能性が生じるため、さらに費用が増加します。
表面処理および仕上げオプション
高度な仕上げ工程は、耐熱テープの価格に大きく影響します。高温性能を実現するためのシリコーンコーティングには、専用設備と厳密な工程管理が必要です。容易な巻き取り性を実現するための剥離剤塗布は、追加の加工ステップを要します。グリップ性向上のためのエンボス加工やテクスチャ加工は、コンバージョン工程の複雑さを高めます。ケーブル巻き付け用途向けにグリップ性を高めたり滑りを抑制したりする表面処理は、さらに製造工程を増やします。各仕上げオプションは、人件費、材料費、設備稼働時間といった形で、明確なコスト増をもたらします。
サプライチェーンおよび市場要因
原材料の調達と価格変動
酢酸繊維布テープの価格は、世界の石油市場の動向に連動して変動します。これは、接着剤成分および基材が原油価格に直結しているためです。また、酢酸繊維布の供給網が混乱すると、材料コストが上昇し、納期も延長されます。耐熱テープ用途向けの特殊接着剤成分については、需要が高まる時期に供給制約が生じやすくなります。原材料費の上昇に直面したメーカーは、通常、契約条項の範囲内でその一部を顧客へ転嫁します。
製造拠点と人件費
異なる地域に所在する変換設備では、人件費および運用コストの構造が異なります。高コスト地域にある自動車用ハーネスサプライヤーは、熟練したテープ変換オペレーターに対して高い賃金を支払うのが一般的です。変換ラインの加熱・冷却にかかるエネルギー費用は、立地や季節によって変わります。カスタム製アセテート布テープを顧客へ配送する際の物流コストは、各地域の輸送ネットワークに影響を受けます。こうした地理的要因により、サプライヤーや地域ごとに価格差が生じます。
よくある質問
接着剤の種類はアセテート布テープの価格にどのような影響を与えますか?
耐熱テープの価格において、接着剤の選定は最も大きなコスト要因の一つです。標準的なアクリル系接着剤は、溶剤耐性や極低温用など特殊な配合の接着剤と比べて大幅に低コストです。自動車用ハーネス用途では、極端な温度環境下での性能が求められるため、高機能な接着剤が必要となり、テープ価格は15~30%上昇します。また、特定の性能要件に応じてカスタマイズされた接着剤ブレンドは、標準在庫品とは異なり、開発・評価に追加費用がかかります。
注文数量とケーブルラッピングテープの価格にはどのような関係がありますか?
注文数量は、製造効率の向上に伴い、カスタム加工されたアセテート布テープの単価に直接影響します。1,000個未満の小ロット注文では、セットアップコストが数量に比例して高くなります。一方、50,000個を超える大量注文では、1個あたりの価格に大幅な割引が適用されます。また、一定数量以上の継続的な注文を約束することで、メーカーは事前に設備を準備し、材料の流れを最適化し、無駄なコスト配分を削減できます。年間のケーブル巻き付け用テープ需要を四半期または半年ごとのまとまった注文に集約する顧客は、頻繁に少量ずつ発注する顧客と比べて、より有利な価格条件を受けることができます。
自動車用ハarness保護テープの幅をカスタマイズすると、なぜコストが上昇するのですか?
自動車用ハarness向けのカスタム幅は、標準サイズと比較して設備の調整が必要であり、追加の材料ロスが発生します。スリッティング機械は、幅を変更するたびに再設定する必要があり、これによりセットアップ費用とダウンタイムが生じます。非標準幅では、製造工程およびエッジトリミング工程の両方で通常、歩留まりが低下し、廃棄率が高くなります。また、カスタム寸法に対する品質管理には追加の検査手順が必要となるため、耐熱テープ仕様の加工コストがさらに上昇します。
 EN