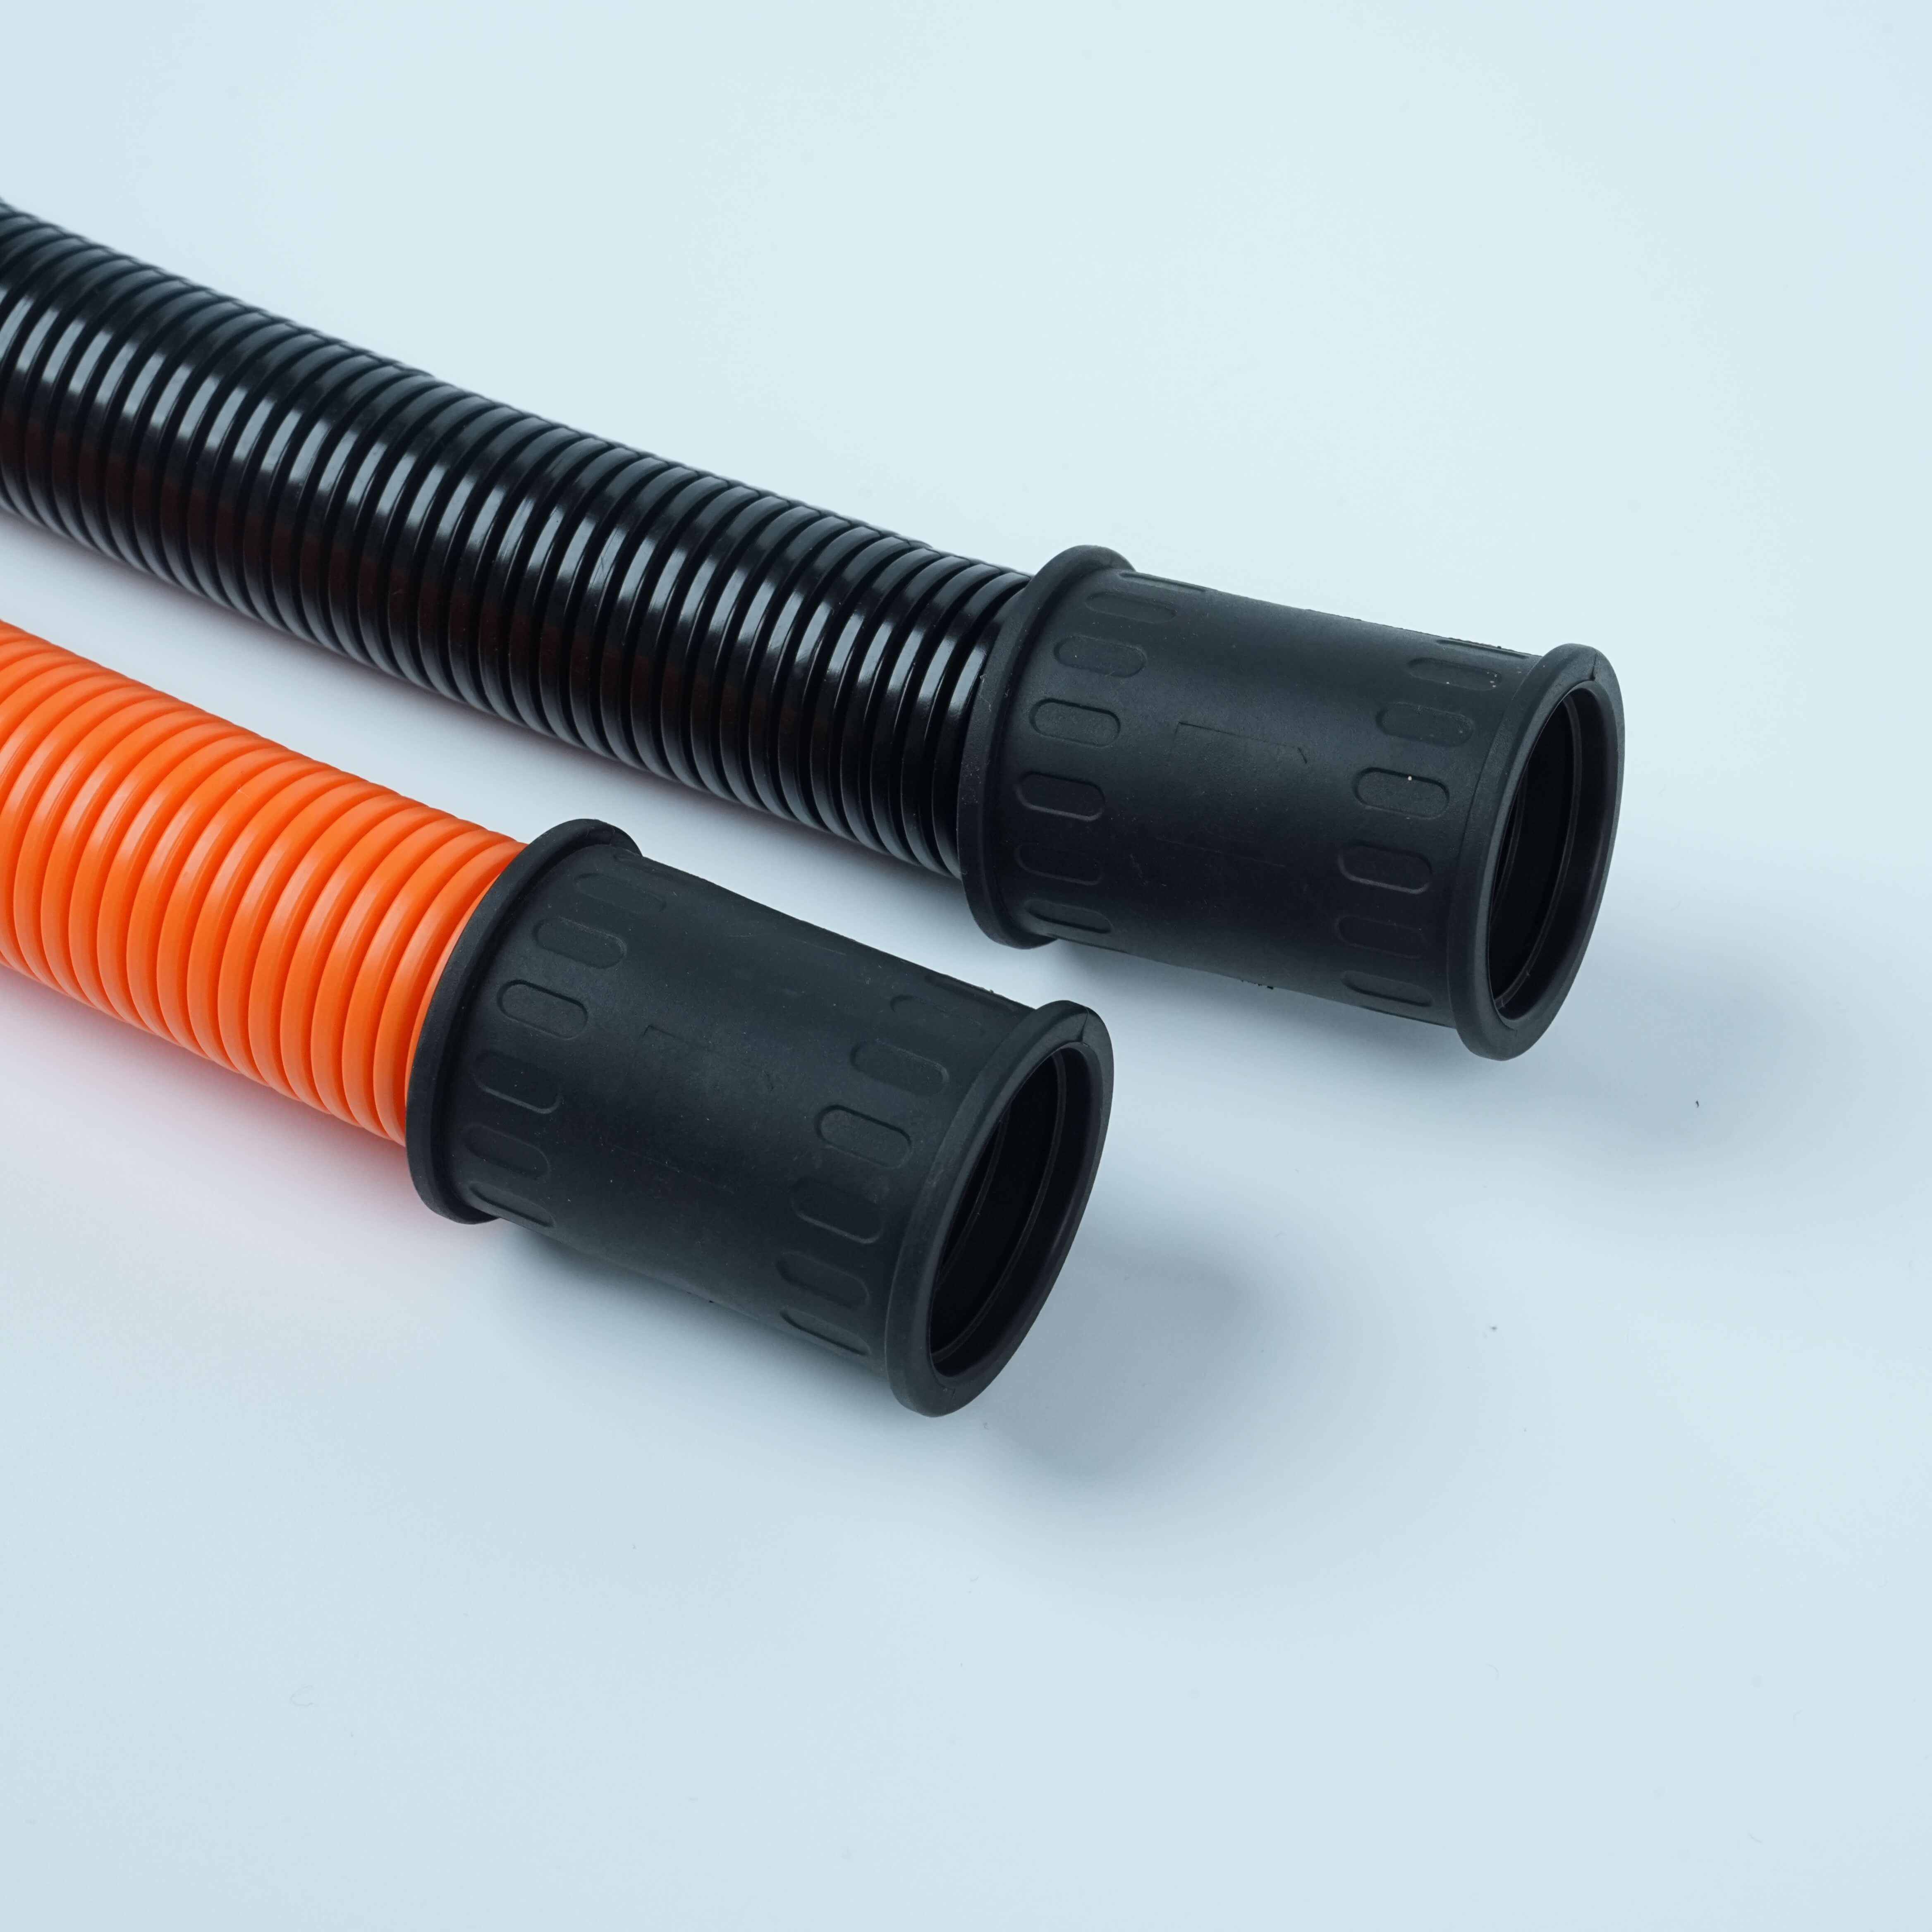
計画 ワイヤーローム用コンジット 量産前の検証は、信頼性の高い製品と現場での不具合を分ける極めて重要な工程です。多くの企業では、この段階を急ぎがちで、「設計承認=製造成功」と誤解しがちです。しかし、ワイヤーローム用コンジットシステムを体系的に検証することで、量産規模拡大前に、材質の適合性問題、組立時の制約、環境条件への対応不足、コスト面での非効率性などを早期に発見できます。こうした準備により、高額な再加工、顧客からの返品、サプライチェーンの遅延を未然に防ぐことができます。
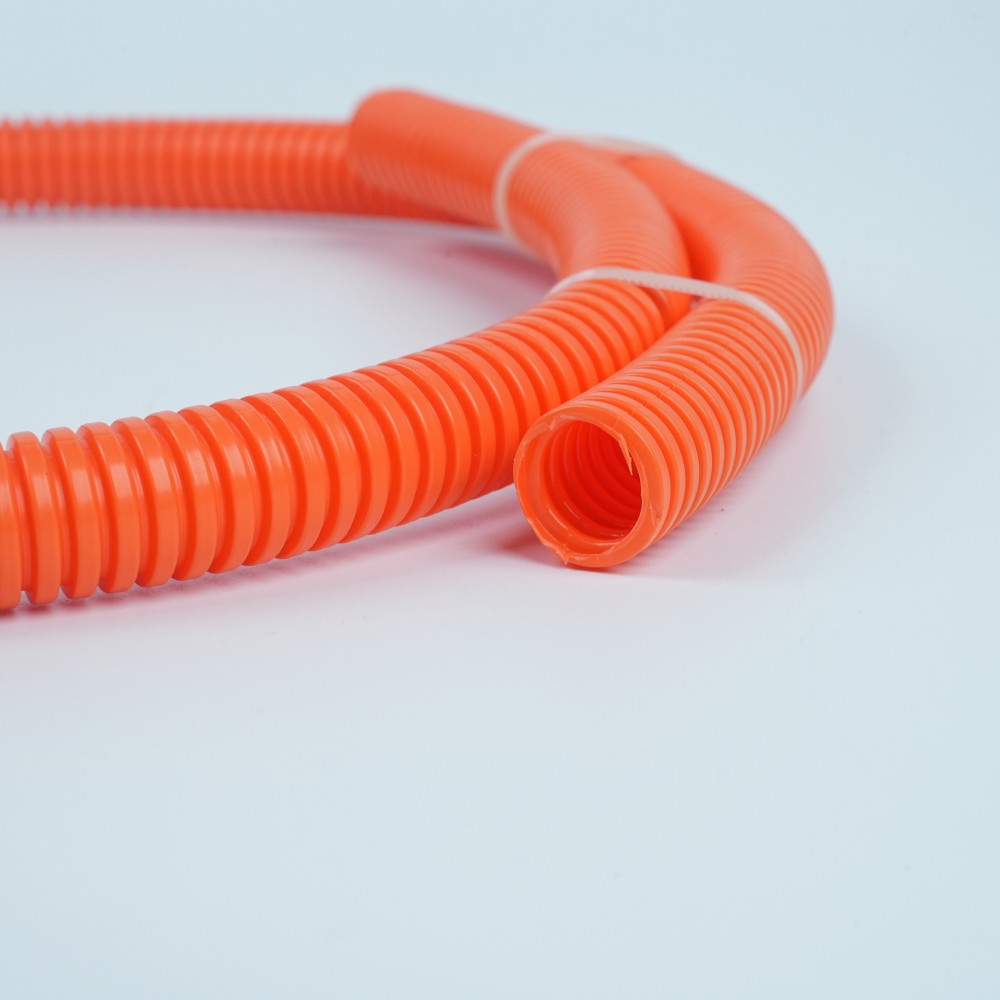
ワイヤーロームを通すケーブルの配線には、導管の材質、ケーブルの外径、設置時の幾何学的条件、および使用環境の整合性が求められます。量産前の検証により、ロット間・サプライヤー間・実使用条件における性能を確認できます。本稿では、製造工程と最終製品の品質を守るためのワイヤーローム導管向け検証フレームワークを紹介します。
ワイヤーローム導管の仕様を理解する
主要な材質および性能要件の定義
検証を開始する前に、ワイヤーローム用コンジットが果たすべき機能を明確に定義してください。材質(ナイロン、ポリエチレン、あるいは特殊ポリマーなど)を特定し、使用環境に応じた難燃性、紫外線耐性、使用温度範囲などの要件を満たすことを確認します。内径、壁厚、長さの公称寸法および許容差範囲を文書化してください。これらの仕様は、すべての検証試験における測定基準となります。正確な仕様が定められていないと、検証は主観的になり、再現性も失われます。
ケーブル配線経路の特性を明確化します:曲げ半径の制限、振動への暴露条件、温度サイクルの頻度、および化学薬品への暴露箇所です。ワイヤーローム用コンジットは、これらの応力条件下で亀裂が入ったり、漏れが生じたり、ケーブル絶縁被覆が劣化したりしないよう設計する必要があります。また、ご使用のケーブルコンジットが単なる保護バリアとして機能するのか、電磁妨害(EMI)シールドとして機能するのか、あるいは両方の機能を兼ね備えるのかを明確にしてください。それぞれの役割に応じて、求められる性能要件や検証の重点が異なります。こうした要件を正式な仕様書に記録することで、設計・製造・調達・品質保証など、関係各部署が共通の基準に基づいて作業を進めることができます。
候補サプライヤーからのサンプル調達
量産契約を結ぶ前に、すべての潜在的サプライヤーからワイヤーロームのサンプルを入手してください。製造予定のものと同一の材質グレード、色、断面形状を表すサンプルを依頼してください。また、材質証明書、データシート、ロット追跡可能な文書も併せて請求してください。サンプルは少なくとも3つの異なる生産ロットから取得する必要があります。これにより、品質の一貫性やばらつきの傾向を明らかにすることができます。単一ロットからのサンプル試験よりも、複数ロット間での比較試験の方が、ワイヤーロームの材質がロットごとに剛性、表面仕上げ品質、寸法精度において変動する可能性があるため、はるかに予測精度が高くなります。
サプライヤーが既に組み立て済みのケーブル配線構成のサンプルを提供できる場合は、それを依頼し、設置の一貫性および適合品質を評価してください。また、ワイヤーローム製造に関するサプライヤー独自の内部品質文書および標準作業手順(SOP)も併せて請求してください。こうした透明性は、サプライヤーの工程管理状況を把握し、量産開始前に潜在的なばらつきリスクを特定するうえで役立ちます。
ケーブル配線性能の検証試験の実施
機械的・環境応力試験
試料のケーブルコンジットに対して曲げ半径サイクル試験を実施し、反復曲げ条件下でも柔軟性および寸法安定性が維持されることを確認します。熱サイクル試験も実施し、ワイヤーロームコンジットを、お客様の使用環境に相当する、あるいはそれを上回る温度範囲で繰り返し暴露することで、材料の脆化、寸法変化、または接着剤の剥離を検出します。屋外使用が想定される場合は、紫外線耐候性試験も行います。これらの機械的試験により、ケーブル配線システムが現場で実際に受ける累積的な応力条件下で劣化するかどうかを明らかにします。
ケーブルがワイヤーローム内を引っ張られた際に詰まったり、伸びたり、破れたりしないことを確認するためのケーブル引張試験を実施します。システムが対応する必要のある最大束径およびケーブル表面粗さを代表するサンプルケーブルを用いて試験を行ってください。一定の速度で引き、必要な引張力を測定します。ケーブル配線時の過度な摩擦は、内径とケーブル径の不一致、 conduit(導線管)内面の欠陥、あるいは conduit 材料の潤滑性不足を示唆しています。合格/不合格の判定基準を文書化し、サプライヤーの資格審査に用いる客観的な評価基準としてください。
寸法および組立の一貫性確認
サンプルのワイヤーロームコンジットについて、長さ方向の複数箇所で内径および外径を測定します。高精度のノギスまたはマイクロメーターを用いて、サプライヤーが実際に納入している寸法公差を確認します。得られた測定値を仕様書と比較し、サプライヤーが公称寸法を一貫して守っているか、あるいは寸法のばらつき(ドリフト)傾向があるかを特定します。寸法の一貫性は、ケーブルの配線作業の容易さや、最終用途における組立品の適合性に直接影響します。
量産で使用する予定の組立工程を試験します。ワイヤーローム用コンジットに継手接続、圧着、接着などの組立工程が必要な場合、量産開始前にサンプル材料を用いてこれらの工程を検証してください。サプライヤー提供のサンプル部品に対して組立治具が確実に機能するか、工具が複数回のサイクルにわたって一貫した精度を維持できるか、また組み立て後の継手部が強度や密閉性の要件を満たすかを評価します。ばらつきが大きい、あるいは不良率が高い組立工程を特定してください。こうした工程は、生産プロセス設計の見直しが必要であるという初期警戒信号です。
量産準備計画の策定
サプライヤーの資格審査および品質契約
検証結果に基づき、各サプライヤー候補者を正式に認定します。その際、ワイヤーロームの仕様および性能基準を満たす能力を文書化してください。材料の証明書提出要件、ロット単位での試験実施義務、寸法確認、トレーサビリティに関する文書化を含む購買契約を締結します。自社による入荷検査の頻度およびサンプリング計画を明記してください。サプライヤーが証明書を提出しているからといって、すべての出荷品が完璧であると安易に想定してはなりません。性能または寸法の規格値を下回ったロットについて、拒否する権利を明記した条項を契約に盛り込んでください。
ケーブルコンジットシステムのすべての重要寸法、材料特性、および試験要件を一覧化した品質合意マトリクスを作成してください。各試験について、責任者(サプライヤー側か自社の品質チームか)を明確に定義します。また、どのデータを、どの期間保存する必要があるかも規定します。こうした明確な取り決めは、後々の紛争を未然に防ぎ、量産開始前に両者が性能に関する合意内容を正しく理解できることを保証します。
組立・統合試験
量産で実際に使用する工程、治具、作業者をそのまま用いて、小ロットの試作生産を行ってください。ケーブル配線アセンブリを50~100個製造し、材料検証時と同一の性能試験を実施します。このエンドツーエンドの確認により、組立工程が、検証済みの材料や仕様を確実に機能する製品へと正確に転換できているかどうかを明らかにできます。試作段階では、歩留まり率、手直し率、不具合モード、および組立サイクルタイムを記録してください。
ご使用になる場所が ワイヤーローム用コンジット サプライヤーが、お客様の生産スケジュールに合わせて必要な数量と品質の一貫性を確保して納入できるかどうかを確認します。受入検査プロセスが欠陥を効率的に検出できるか、あるいは改善が必要かを検証します。また、配管材の保管・取扱・施工手順が製品品質を維持し、早期劣化を防いでいるかも確認します。試作段階で見つかる課題は、量産立ち上げ後に発覚するよりもはるかに低コストで解決できます。
文書化および継続的改善の手順
実施したすべての試験、試料の仕様、結果、合否判定基準、およびそのもとになった判断事項を記録した検証まとめ報告書を作成します。この報告書は、量産開始時の基準および監査のためのトレーサビリティ資料となります。試験装置の写真、不良品の写真、組立工程の写真も添付し、今後の担当チームが検証の背景を容易に理解できるようにします。量産における品質許容限界を明記し、欠陥が閾値を超えた場合に生産を停止するための具体的なトリガー条件を定義します。
継続的な改善ループを確立する:量産開始直後の車両から現場での性能フィードバックを収集し、その結果を検証段階で予測した数値と比較します。実際の性能が予測と大きく乖離した場合は、製造プロセスやサプライヤー仕様を見直します。配線ルーティングの不具合や顧客からの苦情が発生した場合には、検証時に整備したトレーサビリティ文書を活用して、該当する材料ロットや組立ロットを特定・遡及します。このようにフィードバックをもとに改善を繰り返す「閉ループ型」アプローチにより、組織全体の学習が促進され、同様の不具合が今後の製品で再発することを防ぎます。
よくある質問
量産開始前に実施しなければならない検証試験の最低実施回数はいくつですか?
最小限の検証要件は一律ではなく、お客様のアプリケーションにおけるリスクおよび性能要件に応じて異なります。基本的なケーブル配線用途では、機械的曲げ試験、熱サイクル試験、および複数のサプライヤー製造ロットにわたる寸法検証が、最低限の検証パッケージとなります。高信頼性が求められる用途(航空宇宙、医療、自動車など)では、難燃性認証、長期経時劣化試験、耐薬品性試験、および業界標準への適合性確認など、さらに拡張された検証が必要となるのが一般的です。検証範囲をこのように設定した理由について、監査担当者および経営陣がお客様のリスクプロファイルに照らして妥当であると理解できるよう、根拠を文書化してください。
ワイヤールーム用コンジットのサプライヤーが量産時に品質の一貫性を維持してくれるかどうか、どうすれば確認できますか?
資格認定の前に、複数の生産ロットからサンプルを検証し、明確な仕様および品質合意事項を文書化して確立します。また、ロットごとの適合証明書およびトレーサビリティ文書の提出を義務付け、入荷検査および抜取検査計画を実施して、すべての生産出荷品を継続的に監視します。寸法、材料特性、性能試験について、双方が合意した受入基準を設定します。サプライヤーの工場において定期的な再認定監査を実施し、その工程管理状況を直接確認するとともに、設備および作業手順が引き続き安定していることを確認します。ばらつきや不一致が認められた場合には、量産中に自然に是正されるのを待つのではなく、直ちに対応措置を講じます。
ケーブル配線設計に関する検証試験で重大な問題が明らかになった場合、どうなりますか?
そのため、量産開始前に検証を行うのです。試験で、ワイヤーローム用ダクト材とお客様のケーブルとの不適合、曲げ半径に対する耐性不足、あるいは組立工程の実現不可能性などが明らかになった場合、高価な量産用金型を投入したり、顧客からの返品が発生したりする前に、設計の見直し、代替材料の調達、または製造プロセスの最適化が可能です。問題点を文書化し、設計の代替案を評価したうえで、修正後の手法について迅速に再検証を行い、その修正設計が試験を通過してから初めて量産へと進んでください。検証を単なる遅延要因ではなく、コスト削減のためのゲートと位置付けることで、生産スケジュール全体を守ることができます。
 EN