の入荷検査 グラスファイバースリーブ は、製造工程および最終製品の信頼性を守る上で極めて重要な品質管理のチェックポイントです。原材料が工場に到着した際、多くの調達チームは、サプライヤーの認証書類だけで十分だと考え、詳細な検査手順を省略しがちです。しかし、特に耐高温絶縁材では、こうした姿勢が潜在的なリスクを生み出します。性能不具合が発生すれば、安全事故や生産停止、あるいは保証請求につながる可能性があります。体系的な検査手法を導入することで、ガラス繊維製スリーブの各ロットが、組立工程への投入前に、自社の運用仕様を確実に満たしていることを確認できます。
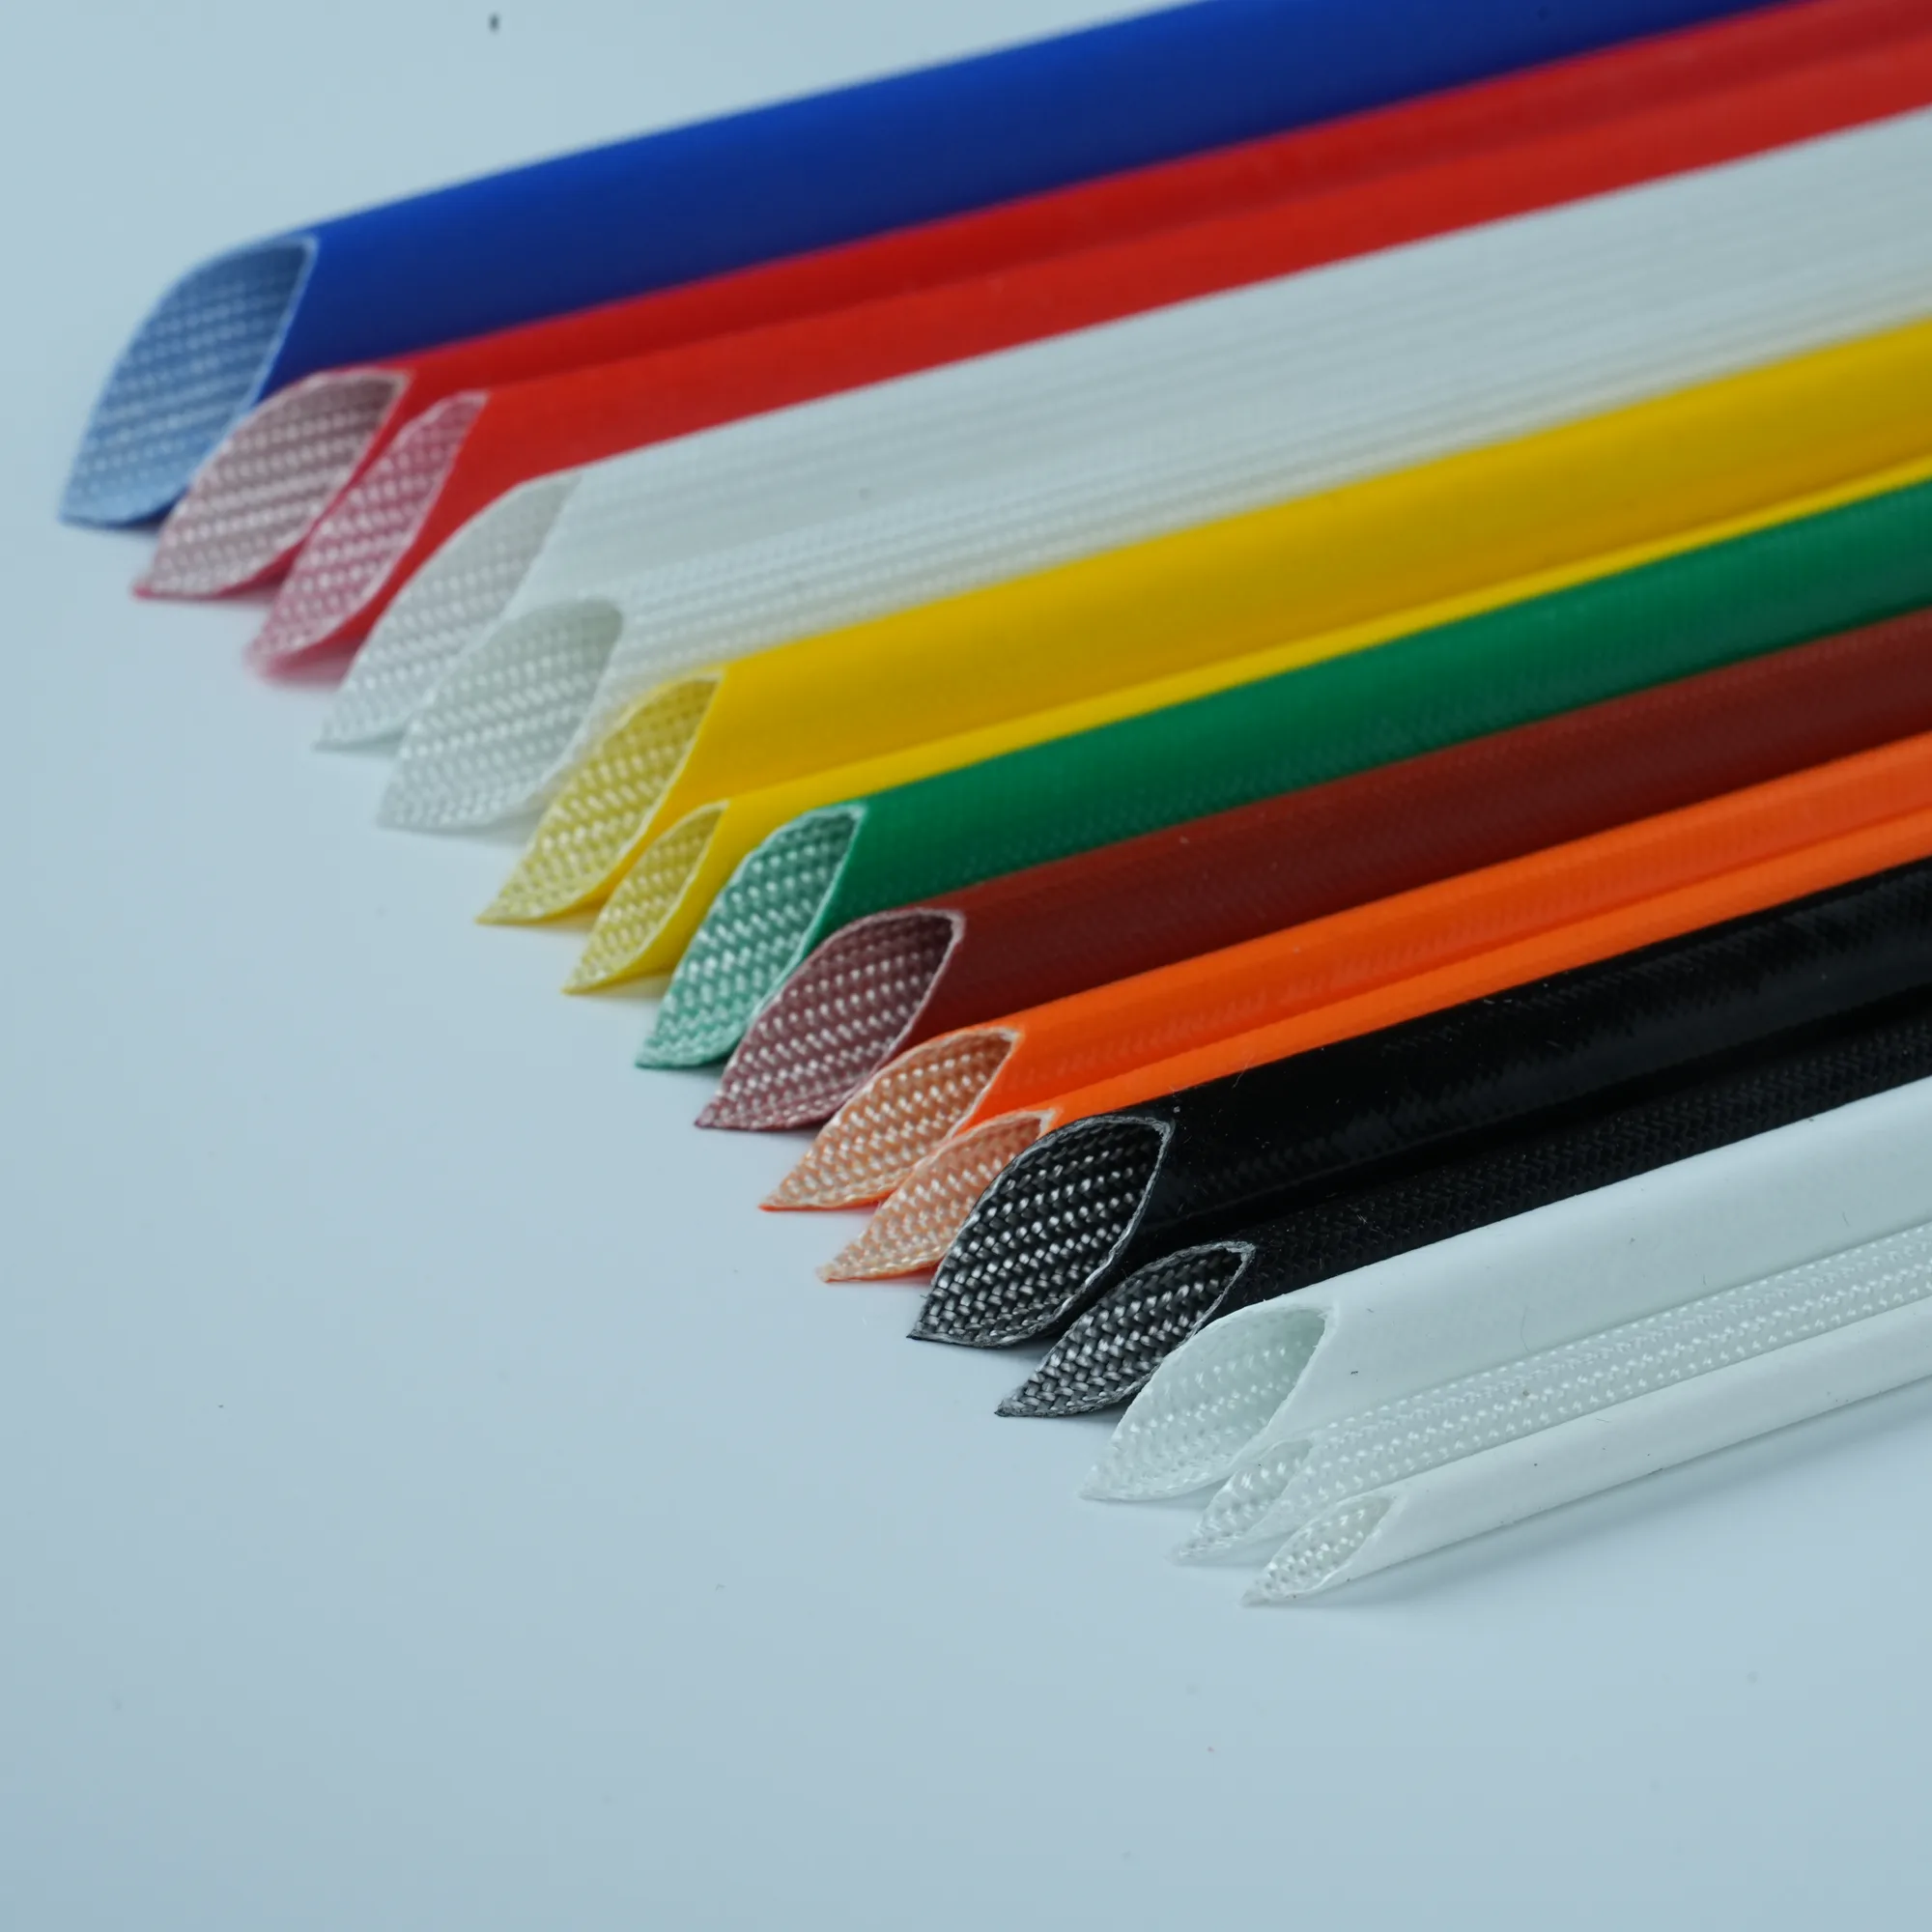
ガラス繊維製スリーブの品質評価プロセスには、外観検査、寸法確認、および材質特性試験が含まれます。これらの材料は、厳しい熱的・電気的環境下で配線を保護する上で不可欠であるため、製造工程におけるわずかなばらつきでも性能に影響を及ぼす可能性があります。受入検査の枠組みでは、目立つ欠陥だけでなく、試験機器では見落とされがちな微細なばらつきにも対応する必要があります。許容される品質基準と不合格判定基準を明確に理解していれば、荷受場での判断を確実なものとし、後工程への影響を未然に防ぐことができます。
外観および物理的検査の基準
表面状態および欠陥の検出
まず、各ロットのガラス繊維スリーブ試料の外観を確認します。編み目の不均一、繊維の切断、層間剥離、あるいは素材に混入した異物などをチェックしてください。高品質なガラス繊維スリーブは、目立つ隙間やほつれ、異物がなく、均一な編み目を呈している必要があります。表面の欠陥は、製造工程のばらつきや不適切な保管・取扱いを示唆しています。また、変色がないかも確認してください。これは製造時の熱劣化や環境要因への暴露を示す可能性があります。試料を一定の照明下で観察し、通常の倉庫照明では見落とされがちな視覚的異常を検出してください。
寸法の一貫性確認
試料の長さ方向に複数の位置で内径、外径、壁厚を測定します。ガラスファイバースリーブの寸法公差は、組立時の適合性および使用中の配線保護性能に直接影響します。校正済みのマイクロメーターまたはデジタルノギスを用いて、各試料につき最低5か所で測定を行い、すべての測定値を記録し、仕様書と照合してください。寸法のばらつきは、サプライヤーによる製造工程における繊維張力や樹脂含浸の不均一性と相関することが多いです。測定値が公差範囲から外れる場合は、当該ロット全体を不合格とし、結果をサプライヤーへ速やかに通報してください。同一ロットから採取した複数の試料間で寸法が一貫していることは、そのサプライヤーの生産管理が信頼できる証です。
材質特性および性能試験
高温絶縁性能
高温絶縁性能は、ほとんどのガラス繊維スリーブ用途において最も基本的な機能要件です。仕様書に明記された最大許容温度まで試料を加熱し、短時間の熱暴露試験を行ってください。その際、材料が構造的健全性を保ち、軟化せず、保護機能を維持するかどうかを確認します。一部の入荷検査では、実使用時の応力条件を模擬するために、高温下での曲げ試験を実施しています。冷却後の収縮、脆化、剥離などの現象を観察・記録し、熱的安定性を評価します。連続的な熱サイクルを伴う用途の場合、この試験を最優先で実施してください。高品質なガラス繊維スリーブは、熱暴露後も寸法変化がほとんど見られず、表面劣化も認められません。
電気絶縁抵抗の評価
電気絶縁抵抗試験は、通電用途におけるワイヤ保護用材料の誘電性能を検証するものです。較正済みのメガオームメーターを用い、標準化された電圧レベルで被覆材の厚さ方向に絶縁抵抗を測定します。初期値(ベースライン)を記録し、サプライヤーが定める仕様と比較してください。水分吸収により絶縁性能が劣化する可能性があるため、自社保管中の試料および新規入荷した材料の両方について試験を行ってください。絶縁抵抗値が仕様を下回った場合は、ロットを不合格とする前に、保管環境や乾燥手順を確認・検討してください。この試験は、安全性上のリスクや使用中の intermittent( intermittent )故障を引き起こす可能性のある、性能が劣化したワイヤ保護材の施工を未然に防ぐものです。
文書管理およびロットトレーサビリティ管理
記録管理および仕様との整合性確認
ロット番号、サプライヤー識別情報、受入日、目視検査結果、寸法測定値、試験結果を記録する標準化された検査記録書を作成します。ガラス繊維製スリーブの仕様には、材質構成、樹脂種類、耐火性能、使用温度範囲、および用途が明記されている必要があります。入荷したロットを購入発注書の要求事項と照合し、納入された材料が発注内容と一致していることを確認します。各ロットとその材料を用いた完成品とのトレーサビリティを確保するため、関連記録を継続的に管理します。こうした文書は、品質に関する紛争、保証請求、または行政監査の際に貴社を守る根拠となります。デジタル検査システムを活用すれば、データをリアルタイムで収集し、仕様の許容範囲と即座に比較可能となるため、人的ミスを低減できます。
サプライヤーとの連絡および是正措置
入荷検査で不具合が判明した場合、具体的なデータおよび写真証拠を添えて、速やかにサプライヤーへ結果を連絡してください。不良品の判定基準および代替品出荷に対する対応期限を明確に定めてください。また、サプライヤーに対し、ガラス繊維スリーブの製造工程における品質安定性を示す工程能力に関する文書の提出を依頼してください。品質向上に向けた協働型の議論を通じて、気候変動による原材料の季節的変動、新設備の設定パラメーター、保管環境の問題など、根本原因を特定できることがあります。定期的なサプライヤー評価により、品質への期待水準が明確化され、複数ロットにわたる傾向も把握できます。こうしたパートナーシップ型の取り組みは、サプライチェーンのレジリエンスを高め、配線保護の信頼性および高温絶縁性能に影響を与える長期的な不良率の低減につながります。
よくある質問
ガラス繊維スリーブの検査では、どのような具体的な測定項目を確認すればよいですか?
各試験片について、較正済みのマイクロメーターまたはデジタルノギスを用いて、少なくとも5か所で内径、外径、壁厚を測定します。得られたすべての数値を記録し、仕様書に記載された許容差範囲と照合します。この寸法の一貫性確認は、組立時の適正な嵌合を保証するとともに、ワイヤ保護機能が設計通りに発揮されることを確認するものです。さらに、試験片の全長にわたって編組パターンおよび表面質感の均一性を確認してください。不均一な場合は、製造工程における管理上の問題が疑われます。
入荷検査時に高温絶縁性能をどう評価すればよいですか?
ガラス繊維製スリーブの試験片を、その最高使用温度まで加熱し、収縮、もろさ、層間剥離、表面劣化などの変化を観察します。一部の検査プログラムでは、実際の使用環境における応力状態を模擬するために、高温下での曲げ試験も実施します。試験後は試験片を常温まで冷却し、寸法の永久変化があればそれを記録します。この試験により、電気絶縁性および配線保護が特に重要な実使用条件下において、材料が構造的健全性と耐熱性能を維持できることを確認できます。
ガラス繊維製スリーブの入荷検査に際して、どのような記録を保管しておく必要がありますか?
ロット番号、サプライヤー名、受入日、外観検査結果、すべての寸法測定値、熱試験結果、電気絶縁抵抗値、最終処分(合格/不合格)を記録します。各ロットは発注書と紐付け、完成品へのトレーサビリティを確保します。この文書化は、保証対応時、規制当局による監査時、あるいは品質に関する紛争発生時に貴社を守るものです。デジタルシステムを活用すれば、仕様との即時比較が可能となり、複数回の納入データを横断した傾向分析も行え、サプライヤーの性能に起因する系統的な問題を特定できます。
 EN







