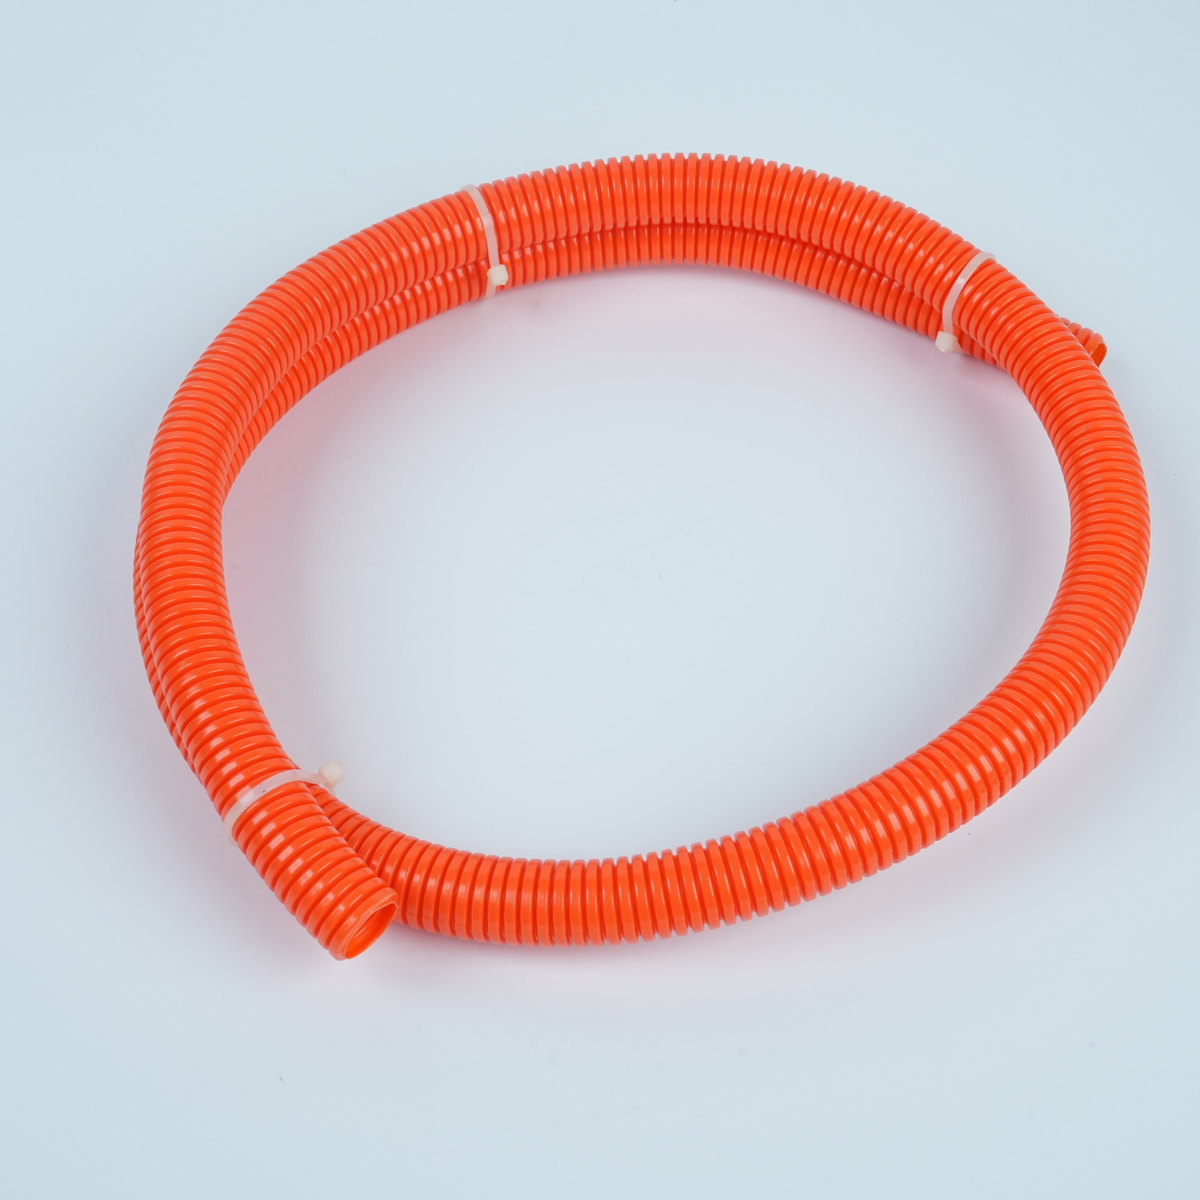
以下の部品についての適合性および公差要件を定義すること 波形チューブ 産業用および自動車用アプリケーションにおいて、信頼性の高い配線保護と運用性能を確保するために不可欠です。公差仕様は、チューブによる配線保護の効果、熱膨張への対応性、および製品寿命全体にわたる寸法安定性に直接影響します。設計エンジニアおよび調達担当チームは、用途要件、環境条件、組立要件に合致した明確で測定可能な基準を確立する必要があります。
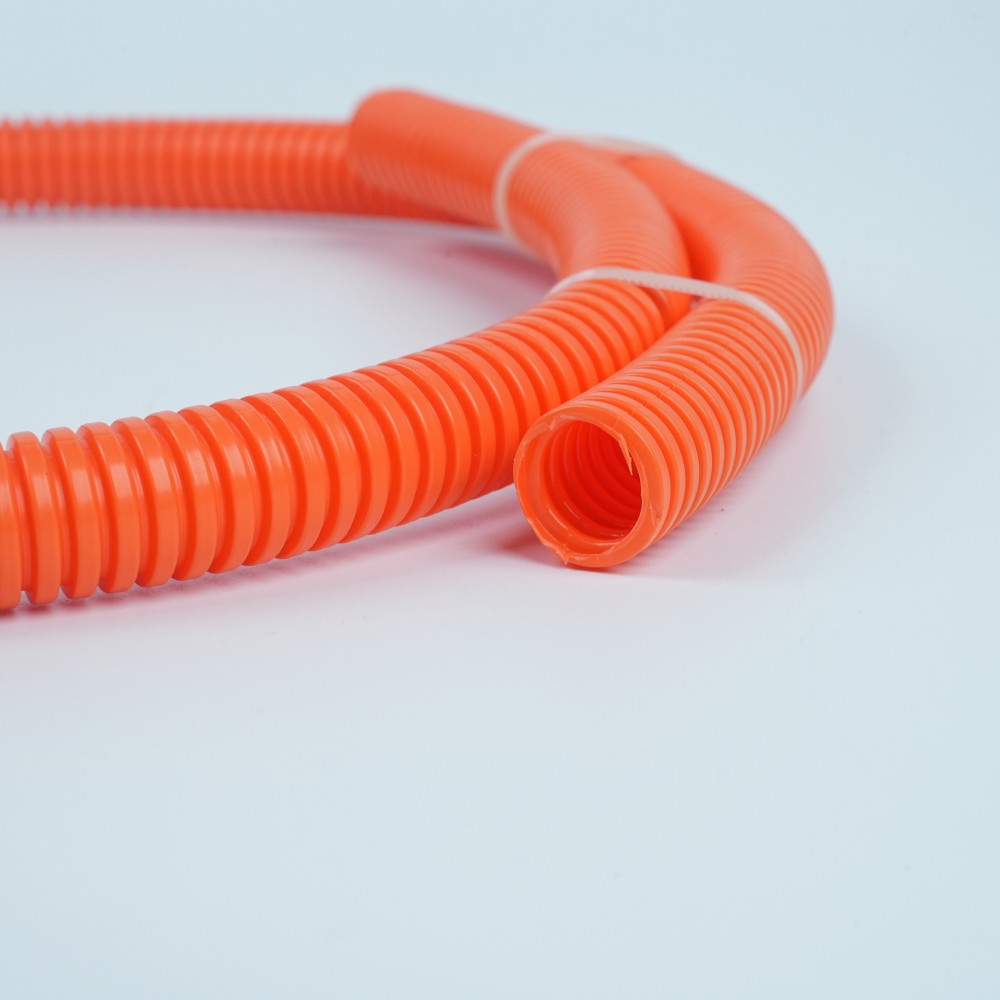
フィット公差とワイヤ保護性能の関係を理解することは、適切なフレキシブルコンジット製品を選定する上で極めて重要です。適切な公差設定を行うことで、過度なスリップや内部配線への圧縮損傷、振動や熱サイクルによる早期劣化など、よく見られる問題を未然に防ぐことができます。本ガイドでは、波形コンジット用途における正確なフィットおよび公差仕様を定義するために必要な主要パラメーター、測定方法、および判断の枠組みについて解説します。
適合性と公差の基本を理解する
フレキシブルコンジットにおける『フィット』と『公差』の意味
フィットとは、波形チューブの内径と、そのチューブが保護するワイヤーハーネスまたはケーブルの外径との関係を指します。許容差(トランスランス)とは、これらの寸法に認められる変動幅の範囲です。可撓性チューブの用途において、フィットの許容差は、チューブがワイヤーハーネスをどの程度きつく保持するか、設置時や使用中にずれが生じるかどうか、また内部のワイヤーに加わる径方向の応力の大きさに直接影響します。許容差を厳しく設定すればワイヤーの保護性能は向上しますが、組み立て作業が難しくなる場合があります。逆に、許容差を緩く設定すれば設置は容易になりますが、保護効果が低下する可能性があります。
ワイヤー保護における許容差指定の重要性
不適切な嵌合公差は、産業用および自動車用ハーネスにおけるワイヤ保護の不具合を引き起こす主な原因です。波形チューブが緩すぎると、振動時に内部のワイヤがチューブ内で移動し、摩耗や最終的な絶縁破壊を招く可能性があります。逆に、チューブがきつすぎると、装着時の力によって繊細なワイヤ絶縁被覆が損傷したり、熱サイクルによる応力集中部での破損が生じたりします。事前に正確な嵌合状態および公差要件を定義することで、組立ミスを最小限に抑え、保証対応件数を削減し、量産ロット間および製品の使用期間を通じて一貫した性能を確保できます。
波形チューブの公差設定における主要なパラメーター
内径および壁厚の仕様
波状チューブの内径(ID)は、ワイヤーハーネスとの適合性を決定する最も重要な寸法です。波状チューブを仕様化する際には、エンジニアが公称内径、上限公差(最大内径)、下限公差(最小内径)を明示する必要があります。また、壁厚も実効内径および全体的な構造的強度に影響を与えます。ワイヤー保護用途では、より厳密な内径公差を設定することで、最終組立品の寸法ばらつきを低減し、ケーブルへの応力緩和性能を一貫して確保できます。柔軟性のあるチューブの場合、典型的な公差範囲は、ナイロンまたはポリエステル製基材の公称サイズおよび材料特性に応じて、約0.10~0.20インチ程度となります。
スパイラルピッチと寸法の一貫性
波状チューブのらせんピッチは、その柔軟性と寸法安定性の両方に影響を与えます。均一ならせんピッチを確保することで、チューブ内径(ID)が全長にわたり一定に保たれ、自動車用ハーネスではワイヤーがきつすぎず、また緩すぎず、均一に収まることを実現できます。一方、らせんピッチにばらつきがあると、取り付け時にワイヤーを損傷する過度に狭い箇所や、ワイヤーが動いてしまう緩い箇所が生じるおそれがあります。ピッチ公差の仕様設定には、通常、単位長さあたりの最大許容変動量を定義することに加え、量産時のばらつきを確認するための抜取検査手順を確立することが求められます。
ご使用用途に応じた適合公差要件の設定
ワイヤーバンドルの外径および配置の評価
波形チューブの適合公差を定義する最初のステップは、保護対象となるワイヤーバンドルの外径(OD)を正確に測定・記録することです。単線の場合、ODは明確ですが、複数のワイヤーが束ねられた複雑なハーネスでは、ワイヤーの締め付け具合や外部圧力による圧縮状態によって実効的なODが変化します。エンジニアは、ハーネスの長手方向に沿って複数の断面で測定を行い、波形チューブが収容しなければならない最大ODを特定する必要があります。この最大ワイヤーODを基準として、波形チューブの最小許容内径(ID)を決定し、さらに詰まりや過大な装着力を防ぐための余裕公差を加えます。
クリアランスと圧縮余裕の設定
ワイヤーハーネスの束径が判明したら、設計者は適切なクリアランス余裕を決定する必要があります。一般的な方法として、用途の厳しさや材料の適合性に応じて、ワイヤー外表面と波形チューブ内表面との間に0.03~0.10インチの最小クリアランスを設定します。クリアランスが小さいほど、保持力が高まり、振動減衰性能も向上しますが、製造工程の管理がより厳格になります。一方、クリアランスが大きいと組立が容易になりますが、ワイヤーの動きが生じやすくなります。自動車用ハーネスで高い振動耐性が求められる場合、設計者はしばしば、ワイヤーハーネス束をチューブで10~20%圧縮するよう仕様化します。これにより、押し付けによる固定(プレスフィット)が実現され、ワイヤーのずれを抑制しつつ、チューブ材の応力限界内に収まり、またワイヤー絶縁被覆を損傷しません。
実用的な実装と測定方法
品質管理のための標準測定手順
有効な公差管理を実現するには、再現性のある測定手順を確立することが不可欠です。段ボール状のチューブ(コルゲートチューブ)の内径は、試料の長さ方向に複数箇所(通常は少なくとも3か所)で測定し、スパイラルピッチや押出成形のばらつきを把握します。測定には、高精度ノギス、ゴー/ノーゴーゲージ、あるいは大量生産向けの自動画像検査装置などが用いられます。ワイヤーハーネスの外径については、ハーネスがコルゲートチューブに挿入される位置で測定を行い、測定方法を統一して誤差を排除します。記録された検査結果は品質基準の根拠となり、是正措置が必要となる製造工程上の傾向を特定するうえでも役立ちます。
公差の積み上がりと組立時のばらつき
実際の組立工程では、複数の公差要因が重なり合って最終的な嵌合性能に影響を与えます。段付きダクトの内径、ワイヤーハーネスの外径、ダクトの切断長さ、およびワイヤーの配置位置におけるばらつきが、すべて公差の累積(スタックアップ)に寄与します。設計者は、個々の部品公差を設定する際に、こうした累積変動を十分に考慮しなければなりません。たとえば、段付きダクトの公差範囲とワイヤーハーネスの公差範囲が同時にそれぞれ上限・下限の極限値に達した場合、組立後の嵌合状態が許容範囲を超える可能性があります。統計的公差解析やモンテカルロシミュレーションを用いることで、最終的な嵌合状態の確率分布を予測し、公差配分の判断を支援できます。このような解析により、段付きダクトの仕様が製造現場で現実的に達成可能であると同時に、組立性および性能要件も満たされるよう保証されます。
作動条件下的嵌合性能評価
段ボール状のチューブ(コルゲートコンジット)の寸法公差仕様が定義された後、検証試験により、設計が意図通りに機能することを確認します。振動試験では、実際の走行時や使用時の機械的応力を模擬し、配線がチューブ内において過度な動きなく確実に固定されていることを検証します。熱サイクル試験では、組み立て済みのハーネスを極端な温度条件下にさらし、材料ごとの熱膨張率の違いによって滑りや意図しない圧縮が生じないかを確認します。引張試験では、引っ張り力が加わった際に配線束が段ボール状チューブから滑脱しないことを検証します。これらの性能試験により、公差仕様が十分な配線保護を実現していることが実証され、設計および製造チームに対して仕様決定の根拠が示されます。
よくある質問
段ボール状チューブ(コルゲートコンジット)の公差が緩すぎるとどうなりますか?
波状チューブの公差が許容する範囲で内径がワイヤ束に対して著しく大きくなる場合、振動や温度サイクル時にワイヤ束がチューブ内部でずれたり滑ったりすることがあります。このような動きにより、ワイヤの絶縁被覆が摩耗し、短絡、電気的故障、あるいは安全上の危険を引き起こす可能性があります。また、緩い公差は、チューブが外部からの衝撃や異物侵入からワイヤを保護する機能も低下させます。こうした問題を回避するためには、使用期間中、ワイヤ束が波状チューブ内に確実に収まり、ゆるみのない状態を保つような適合公差を指定してください。
ワイヤと可撓性チューブの間の適合はどの程度きつくすべきですか?
柔軟性コンジットへの最適な配線の適合度は、使用条件の厳しさおよび材料の特性によって異なります。中程度の負荷条件では、電線と波形コンジットの間に0.05~0.08インチ(約1.3~2.0 mm)の隙間を確保すると、振動吸収性能が良好で、かつ組立時の挿入力も実用的な範囲に収まります。自動車用ハーネスなど、高振動環境下での使用では、配線束を10~20%圧縮する tighter fit(きつめの適合)が、より優れた保護性能を発揮します。必ず、ご使用の組立工程において指定された適合度を実際の試験で確認し、挿入時に工具の能力を超える力が加わらないこと、および電線の絶縁被覆が波形コンジットへの挿入時に損傷しないことを検証してください。
波形コンジットの公差を確認するのに最も適した測定器具は何ですか?
小規模な検証には、デジタルノギスを用いた内径測定で十分な精度が得られます。量産現場では、ゴー/ノーゴー規格ゲージを活用することで検査工程が効率化され、測定ばらつきも低減されます。大量生産を行うメーカーでは、視覚検査装置やレーザー測定器などの自動測定システムを導入し、サンプルごとに複数箇所の波形ダクト内径を検査するケースが多く見られます。これにより品質の一貫性が確保されるほか、工程管理のための統計データも得られます。いずれの測定機器を採用するにせよ、校正スケジュールを文書化し、作業者に対して一貫した教育を行うことで、測定の信頼性を維持することが重要です。
 EN