製品の性能は アセテートクロステープ 厳しい産業用途においてアセテート布テープの性能を発揮させるには、重ね合わせと張力という2つの重要なパラメーターを正確に制御する必要があります。自動車用ハーネスの固定、ワイヤーハーネスの束ね、あるいは繊細な部品の保護など、どのような用途であっても、布テープの貼り方そのものが接着強度、耐久性、そして全体的な信頼性に直接影響します。これらの要因が互いにどのように作用するかを理解することで、メーカーおよび技術者は、量産現場でも現場作業でも一貫した高品質な結果を得ることが可能になります。
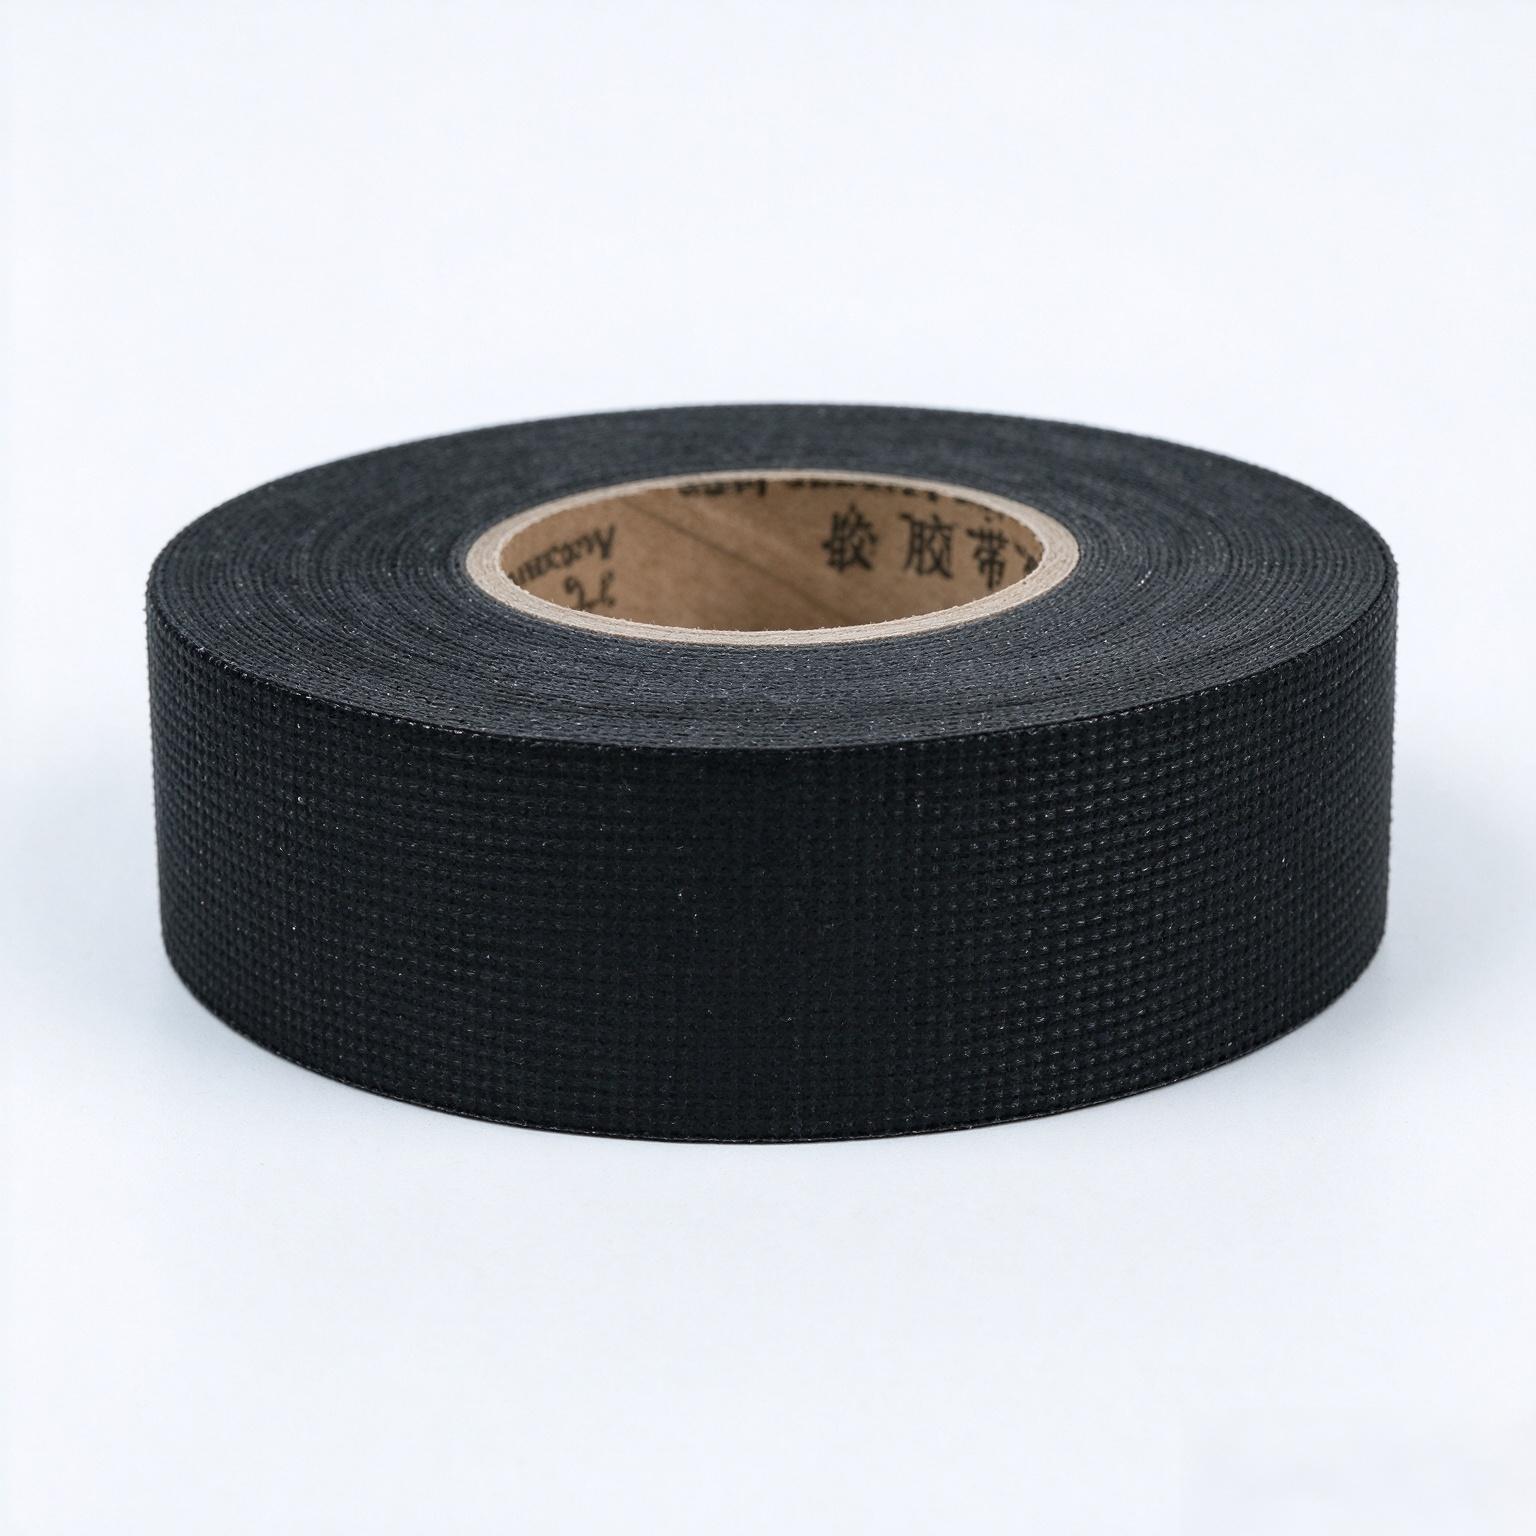
アセテート布テープは、優れた追従性、耐熱性、および粘着特性から、自動車、電子機器、産業分野において最も選ばれる材料となっています。しかし、たとえ最高品質の布テープであっても、貼り付け方を軽視すると性能が大幅に低下します。重ね幅が不適切だと接合部が弱くなり、早期に剥離・破損する原因となります。また、張力が正しくないとしわやよれ、基材への密着不良が生じます。本ガイドでは、重ね幅と張力の実践的なメカニズム、両者の相互関係、および実際の使用環境でテープの性能を最大限に引き出すための最適化方法について解説します。
布テープ貼り付けにおける重ね幅の理解
接着強度にとって重ね幅が重要な理由
オーバーラップとは、布テープを巻き付ける際に、隣接する巻き取り部分が互いに重なる割合のことです。自動車用ハーネスの束ね作業やワイヤーハーネス用テープ施工において、このオーバーラップ率は、基材に接着される粘着層の数および端部の密閉性に直接影響します。オーバーラップが不足すると、テープの巻き終わり同士の間に隙間が生じ、水分・ほこり・振動がハーネス束内部に侵入する原因となります。その結果、保護機能が低下し、ワイヤーハーネス用テープの寿命が短縮されます。逆に、オーバーラップが大きすぎると材料の無駄になるだけでなく、局所的な応力集中を招き、機械的曲げや熱サイクルによる反復負荷で最終的に破断を引き起こす可能性があります。
用途別の最適オーバーラップ基準
業界標準では、一般的な結束作業には50%のオーバーラップ(重ね幅)が推奨されています。つまり、新しい巻き取りが前回の巻き取りの半分を覆うようにします。高温・高湿・振動などの厳しい環境にさらされる自動車用ハーネスでは、オーバーラップを60%または75%に増やすことで、追加の保護性と冗長性が得られます。布テープの基材は、複数層が重なることでより確実に密着し、層間の接着剤が一体となって保護壁を形成します。一方、環境負荷が極めて小さい用途では、30~40%のオーバーラップでも十分な機能性が確保でき、材料使用量を削減しつつ信頼性を損なわないことが可能です。重要なのは、自動車用ハーネスやワイヤーハーネステープの施工条件に応じて、適切なオーバーラップ率を選定することです。
テープ貼付時の張力管理
張力がテープの追従性および密着性に与える影響
張力とは、布テープを巻き解いて束や部品に巻き付ける際に加えられる引張力のことです。軽い張力では、テープが自然に曲面や不規則な形状に沿って変形し、基材との接触面積と接着剤の移行量を最大化できます。中程度の張力は、変形性と材料効率のバランスを取り、過度な力をかけずに滑らかでシワのない巻き付けを実現します。一方、過大な張力は、布テープを設計上の伸び限度を超えて伸ばし、接着剤層を薄くしたり、布地の織り構造を損なったりするおそれがあります。高い張力下では、貼付後にテープが収縮して戻り、隙間やヨレが生じ、密封性が低下する可能性があります。ワイヤハーネス用テープや自動車用ハーネス作業においては、適切な張力を確保することで、接着剤が基材表面を十分に濡れ潤し、最大の接着力を発揮させることができます。
張力のばらつきと長期性能への影響
同一巻き内、あるいは複数の巻き間で張力が不均一になると、粘着性が低下する弱点が生じます。たとえば、作業者がある区間では強い張力をかけ、次の区間では弱い張力をかけると、アセテート布テープの接着強度が不均一になります。熱サイクルや機械的振動が加わると、こうした弱点に応力が集中し、テープが剥がれたり、亀裂が入ったり、離層したりします。巻き付け工程全体で一定の張力を維持する自動塗布装置を用いることで、再現性が大幅に向上し、現場での不良発生を低減できます。手作業でアセテート布テープを貼付する際は、作業者が筋肉記憶を養い、触覚フィードバックを活かして、安定した適正な張力を保つ必要があります。特に自動車用ハーネスでは安全性と信頼性が絶対条件であるため、この一貫性が極めて重要です。
重ね幅と張力の相互作用
重ね幅が張力の課題を補う仕組み
重ね合わせ率を高めることで、張力が最適でない場合のマイナス効果を一部相殺できます。作業者が一定の張力を維持するのが難しい場合、重ね合わせ率を50%から60%に高めると、わずかに張力が弱い区間であっても、隣接する巻き付けによって追加される接着剤層の恩恵を受けられます。より高い重ね合わせ率によって確保される冗長性は、局所的な弱い部分に対する保険的役割を果たします。逆に、機器や手作業による巻き付けで一貫して高い張力が得られる場合は、布テープがすでに被着材と十分な密着を実現しているため、やや低い重ね合わせ率でも許容されることがあります。このような関係性を理解することで、メーカーは自社の工程能力に応じて巻き付け条件を柔軟に調整しつつ、自動車用ハーネスおよびワイヤーハーネス用テープの取り付けにおいて最低限必要な性能基準を維持することが可能になります。
生産効率を高めるための重ね合わせ率と張力のバランス
最も効率的な適用戦略は、適度で一定の張力と業界標準の50%オーバーラップを組み合わせたものです。このバランスにより、材料の無駄や工程の過剰な複雑化を避けながら、接着強度を最大限に高めることができます。張力とオーバーラップの両パラメーターが安定しており、テープの特性および被着材に適切にマッチしている場合、巻き取り速度を品質低下を招かずに最適化できます。自動車用ハーネスアセンブリの大量生産では、この手法により単位あたりの材料コストを削減しつつ、信頼性を維持します。完成した束に対する定期的な剥離試験や目視検査により、選定されたオーバーラップ量と張力の組み合わせが十分な性能を発揮していることを確認できます。現場で不具合が発生した場合、調査の結果、これらのパラメーターの一方または両方が仕様から逸脱していたことが判明することが多く、その際には是正措置が講じられます。
状況に応じた実践的な適用戦略
自動車用ハーネスの束ねる際のベストプラクティス
自動車用ハーネスの巻き付けでは、極端な熱負荷および振動負荷に耐える必要があり、堅牢な布テープの巻き付け技術が求められます。バンドルの一端から巻き始め、60%のオーバーラップと一定の適度な張力を加えながら巻き付けてください。一貫した圧力と速度を保ちながら、順次バンドルの全長にわたり丁寧に作業してください。バンドルに鋭角や不規則な形状がある場合は、その部分で張力を若干弱め、酢酸セルロース製布テープが破れることなく完全に密着するよう配慮してください。巻き付け完了後は、しわ・隙間・たるみがないかを一つひとつ確認してください。巻き付け終了後は、バンドルを強く扱う前に接着剤が十分に固化するよう24時間の養生時間を確保してください。これにより、実使用開始前に接着力(剥離強度)が最大まで発現します。
狭隘空間におけるワイヤーハーネス用テープの巻き付け
ワイヤーハーネス用テープは、エンジンルーム内や車室内の狭い空洞部など、作業者が十分にアクセスできない場所で貼付けることがよくあります。このような状況では、あらかじめ巻き付けられたタイプや、半自動式の布テープディスペンサーが大きな利点を発揮します。狭い空間での布テープの手作業による貼付は、過度な張力がかからないよう注意する必要があります。張りすぎるとシワが生じ、逆に張りが弱すぎると隙間ができてしまいます。テープを貼る際には指で表面をなぞるように滑らかに押し付け、接着剤が均一に密着するようにしましょう。不自然な姿勢での作業では張力のばらつきが大きくなりやすいため、若干多めの重ね幅(55~65%)を推奨します。最初の巻き付けが定着した後は、束全体を複数の角度から点検し、完全な被覆と密着が確保されていることを確認してください。
よくある質問
自動車用ハーネスの束ね作業では、どの程度の重ね幅が最適ですか?
自動車用ハーネスのほとんどの用途では、50~60%のオーバーラップが性能と材料効率の両方を考慮した最適なバランスを実現します。束線が極端な温度変化、振動、または湿気への暴露を受ける場合は、冗長性と保護を高めるためにオーバーラップを75%まで増やしてください。30~40%程度の低いオーバーラップは、環境ストレスが極めて小さい、保護された室内環境でのみ許容されます。
アセテート布テープを巻く際、張力が高すぎることをどう判断すればよいですか?
張力が高すぎる場合の目視による兆候には、引きながら布テープが明らかに伸びる、生地が薄くなったり半透明になったりする、テープが緩んだ際にしわやよれが生じる、接着剤の塗布が不均一になる、などが挙げられます。こうした兆候を確認した場合は、直ちに張力を下げ、巻き付け方を調整してください。布テープはぴったりとフィットする感覚はあっても、伸びている感じはなく、基材に滑らかに密着し、目に見える strain(ひずみ)がない状態であるべきです。
材料費を抑えるために、オーバーラップを小さくしてもよいですか?
重ね合わせ幅を小さくすると、単位あたりの材料使用量は減りますが、その節約分は現場での故障増加、保証費用の上昇、および製造工程における再作業コストによって相殺される可能性があります。常に信頼性を最優先し、重ね合わせ幅はご使用環境に応じた実際の要求条件に合わせて設定してください。コスト削減が必要な場合は、重ね合わせ幅を減らす代わりに、より効率的な巻き取り装置の導入や、布テープの大量購入を検討してください。布テープの性能が及ぼす長期的なブランド評価および安全性への影響は、短期的な材料費削減をはるかに上回ります。
 EN